Jawapan pantas
Pengacuan tiupanmengembang tiub plastik cair terhadap acuan dalam beberapa saat hingga minit. Ia lebih mahal dalam perkakasan dan menang pada volum.Pengacuan bergilirmemasukkan serbuk plastik ke dalam acuan yang dipanaskan dan berputar perlahan. Kitarannya berjalan berpuluh-puluh minit, tetapi perkakasnya murah dan bahagiannya keluar dengan lancar. Volum tahunan biasanya menentukannya: volum rendah memihak kepada acuan murah rotomolding; volum pengeluaran memihak kepada kelajuan pengacuan tamparan. Untuk tangki, IBC, pelampung dan penghadang, mesin pengacuan tamparan 250 liter menjalankan 300 keping sejam kitaran kering, manakala kitaran rotomolding membuat satu bahagian dalam rentang yang sama.

Kedua-dua proses membuat bahagian plastik berongga. Untuk kereta kebal, kayak, pelampung dan penghadang, sama ada seseorang boleh melakukan kerja itu. Jadi pilihan adalah penting, dan ia memerlukan wang sebenar untuk tersilap.
Kebanyakan artikel mengenai topik ini datang daripada kedai acuan yang memihak kepada mana-mana proses yang mereka jual. Kami membina mesin pengacuan tamparan, jadi kami akan mengatakannya dengan jelas. Untuk memastikan ini berguna, kami menambah bahagian penuh tentang apabila rotomolding menang — kerana kadangkala ia berfungsi.
Berikut adalah perbandingan jujur yang diperlukan oleh pembeli.
Kedua-dua proses, satu minit setiap satu
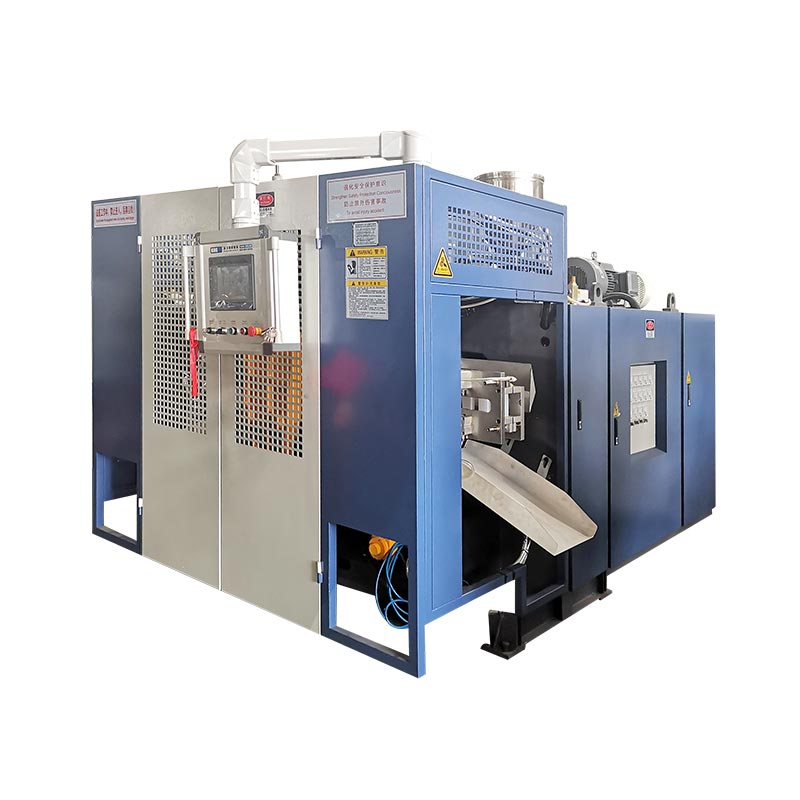
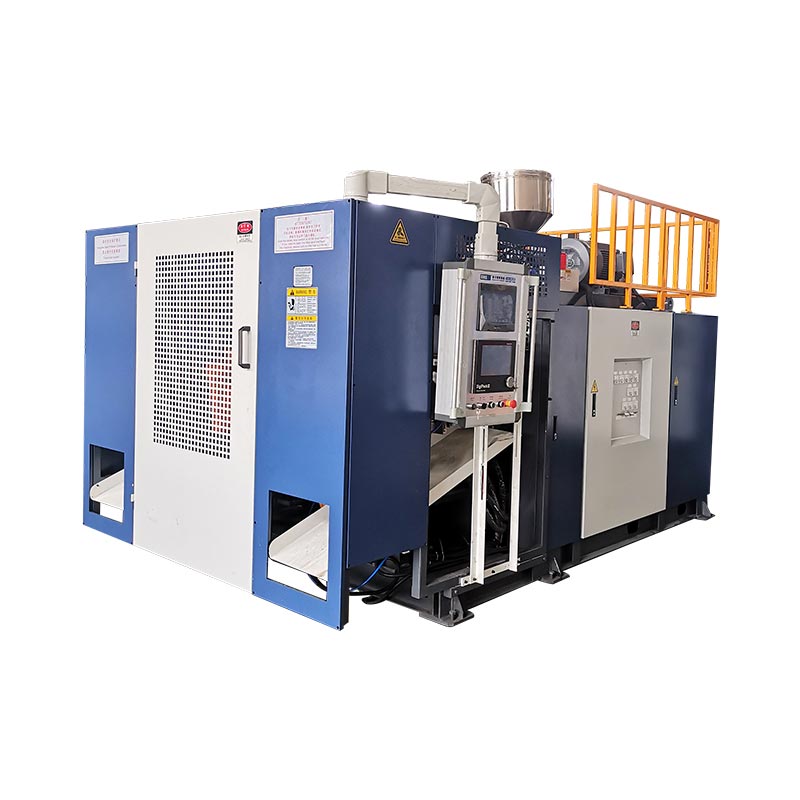
Mesin pengacuan tamparan menyemperit tiub berongga plastik cair yang dipanggil parison. Acuan menutup di sekeliling tiub, udara mengembungkannya ke dinding, dan bahagian itu menyejuk dan mengeluarkan. Kitaran berjalan dalam beberapa saat untuk botol dan beberapa minit untuk bahagian yang besar.
Mesin pengacuan berputar memuatkan serbuk plastik ke dalam acuan berongga. Acuan menghidupkan dua kapak di dalam ketuhar, dan serbuk cair menyaluti bahagian dalam sebagai kulit yang lancar. Kemudian ia sejuk semasa masih berputar, dan bahagian itu keluar.
Produk yang sama, fizik bertentangan. Seseorang menggunakan tekanan dan kelajuan. Yang lain menggunakan haba, graviti, dan masa.
Pengacuan tiupan vs pengacuan putaran: sebelah menyebelah
| Pengacuan tiupan | Pengacuan bergilir | |
|---|---|---|
| Bagaimana bahagian itu terbentuk | Udara mengembang parison cair dalam acuan | Serbuk cair pada acuan berputar pada tekanan persekitaran |
| Masa kitaran | Detik hingga beberapa minit | Berpuluh minit setiap bahagian |
| Perkakas | Acuan bermesin — kos yang lebih tinggi, jangka hayat yang panjang | Acuan aluminium tuang — lebih murah, lebih cepat ditukar |
| dinding | Lebih nipis, pengedaran diprogramkan oleh kawalan celah mati | Lebih tebal, sekata semula jadi, lancar |
| Jahitan | Garisan picit atas dan bawah | Tiada — satu kulit berterusan |
| Jilid terbaik | Larian pengeluaran; kos setiap bahagian menurun dengan skala | Larian rendah hingga sederhana; prototaip; perubahan yang kerap |
| Produk tipikal | Botol, dram, botol IBC, tangki bahan api, jerigen | Tangki bersaiz besar, peralatan taman permainan, bahagian larian rendah tersuai |
Perbezaan sebenar: tekanan dan masa
Bawa pulang:pengacuan tamparan membeli kelajuan dengan tekanan dan perkakas yang lebih mahal. Rotomolding membeli perkakas murah dengan masa.
Setiap baris dalam jadual itu mengesan satu fakta. Pengacuan tiupan membentuk bahagian di bawah tekanan, dalam satu peristiwa pantas. Rotomolding membentuknya pada tekanan ambien, perlahan-lahan, apabila serbuk cair ke dinding.
Tekanan menerangkan kos perkakas. Acuan tiupan mesti menahan daya pengapit — 800 hingga 1800 kN pada mesin besar kami — jadi ia dimesin daripada keluli alat. Rotomold hampir tiada daya, jadi aluminium tuang murah berfungsi.
Masa adalah harga yang dibayar oleh rotomolding. Memanaskan acuan dalam ketuhar dan menyejukkannya semasa ia berputar mengambil masa berpuluh-puluh minit. Tiada kemahiran yang memendekkan itu.
Jumlah pulang modal: tempat keputusan dibuat
Bawa pulang:di bawah kuantiti pulang modal, perkakas murah rotomolding menang. Di atasnya, kelajuan kitaran blow moulding menang — dan jurang semakin melebar setiap tahun yang anda hasilkan.
Pengiraan ini menyelesaikan kebanyakan keputusan sebenar. Rotomolding bermula lebih murah, kerana acuan kos sebahagian kecil daripada acuan pukulan. Tetapi setiap bahagian membawa kitaran yang perlahan.
Pengacuan tiupan membalikkan itu. Acuan lebih mahal di hadapan. Kemudian mesin membuat bahagian berkali-kali lebih pantas, setiap jam, sepanjang hayat program.
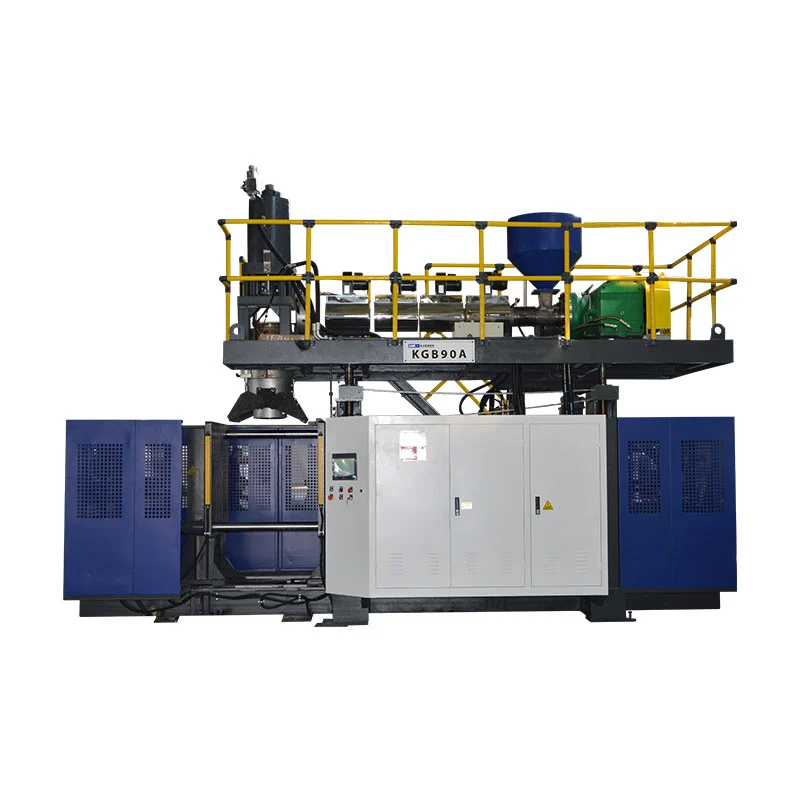
Nombor nyata menunjukkan jurang. kamiMesin kelas KGB120Euntuk bekas 250 liter menjalankan 300 keping sejam kitaran kering. Sel rotomolding yang membuat tangki serupa menyelesaikan satu bahagian setiap kitaran ketuhar-dan-sejuk.
Jadi persoalan sebenar bukanlah "yang mana lebih murah?" Tanya "lebih murah pada kuantiti tahunan anda?" Beberapa ratus bahagian setahun menyukai rotomolding. Beribu-ribu hingga berpuluh-puluh ribu menggemari acuan pukulan dengan margin yang luas.
Zon silang: kereta kebal, kayak, terapung, halangan
Bawa pulang:produk yang orang panggil "bahagian rotomolding" — kereta kebal, kayak, pelampung, penghadang — dijalankan pada mesin acuan tiupan penumpuk besar pada kelantangan.
Kebanyakan artikel perbandingan melangkau bahagian ini. Seluruh keluarga produk besar sesuai dengan kedua-dua proses.
Tangki air. Botol IBC 1000 liter. Kayak dan bot kecil. Terapung dan pelampung. Penghalang jalan. Semua berongga, semua besar, semuanya dikaitkan dengan rotomolding mengikut kebiasaan — dan semuanya berjalan hari ini pada mesin blow moulding.
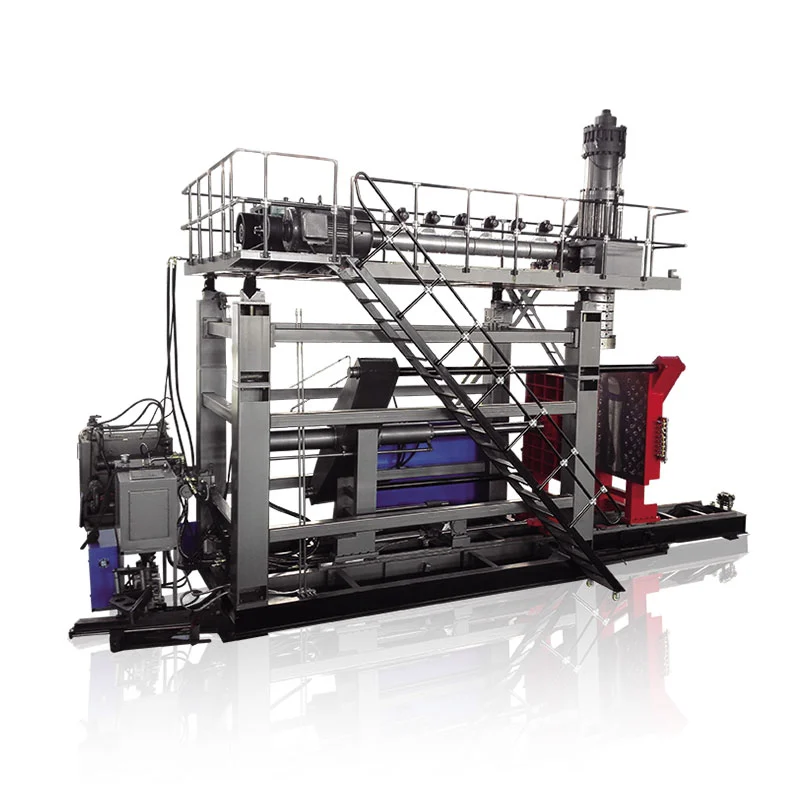
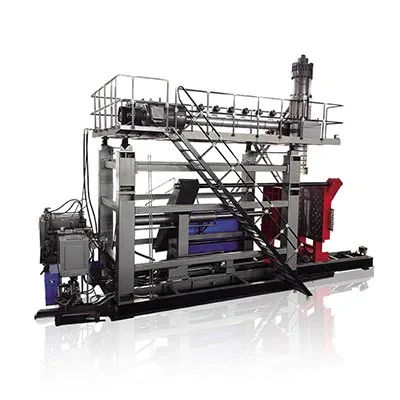
Ini adalah pekerjaan sebenar daripada rangkaian kami. Mesin penumpuk kami membuat tangki air danBotol IBC sehingga 1000 liter, dan siri KGS tiga silinder mencecah bekas 2000 liter, serta pelampung, penghadang dan bahagian kelas kayak dalam HDPE dan HMWHDPE.
Mengapa menukar bahagian ini daripada roto ke tiupan apabila isipadu bertambah? Masa kitaran. Apabila tangki menjual dalam puluhan ribu setiap tahun, proses yang membuat satu bahagian setiap kitaran ketuhar tidak dapat bersaing. Menambah lengan roto bermakna menambah ketuhar, ruang lantai dan tenaga setiap bahagian.
Perdagangan adalah dinding. Tangki rotomolded berjalan lancar dan tebal sekata. Pukulan yang dibentuk membawa garis cubitan dan bergantung padakawalan ketebalan dinding yang diprogramkanuntuk meletakkan bahan di mana beban duduk. Selesai dengan betul, bahagian acuan pukulan memenuhi tugas yang sama pada berat yang lebih ringan — yang juga bermakna kurang resin bagi setiap bahagian.
Apabila acuan putaran menang
Bawa pulang:volum rendah, perubahan reka bentuk yang kerap, saiz melampau dan spesifikasi bebas jahitan adalah kemenangan rotomolding sebenar. Tiada pembelian mesin mengubahnya.
Kami berjanji kejujuran. Berikut ialah pekerjaan di mana kami akan memberitahu anda untuk tidak membeli mesin kami.
Jumlah tahunan yang rendah.Beberapa ratus unit setahun tidak pernah membayar balik alat acuan pukulan. Acuan aluminium murah Rotomolding sesuai dengan ini.
Perubahan reka bentuk yang kerap.Memotong semula rotomold memerlukan kos yang sedikit. Memotong semula acuan tamparan memerlukan kos yang tinggi. Mengulang produk setiap tahun memihak kepada roto.
Saiz yang melampau dan bentuk yang kompleks.Skala rotomolding kepada tangki sekeping besar di luar mana-mana parison, dan ia mengendalikan sisipan acuan dan potongan bawah yang dalam dengan baik.
Keperluan tanpa jahitan.Cubitan yang baik adalah kuat. Tetapi jika spesifikasi anda melarang sebarang talian kimpalan, kulit rotomolded yang lancar menyelesaikannya.
Jika dua atau lebih daripada ini sesuai dengan produk anda, lihat dengan teliti pada rotomolding. Jika tiada yang sesuai dan volum anda meningkat, blow moulding adalah proses anda.
Sudut pembelian: perkara yang berubah untuk talian anda
Proses yang anda pilih membentuk semula keseluruhan pelaburan anda, jadi timbangkan ia seperti pembelian, bukan keutamaan.
Kos peralatan dan masa utama.Rotomold dihantar dengan lebih murah dan lebih cepat. Acuan pukulan lebih mahal dan tahan lebih lama. Padankan pilihan dengan tempoh produk akan dijalankan dan kekerapan ia berubah.
Masa kitaran dan buruh.Pengacuan tiupan membuat lebih banyak bahagian setiap jam operator pada volum. Rotomolding memerlukan lebih banyak ketuhar dan tangan untuk mencapai output yang sama.
Bagaimana setiap proses berskala.Loji rotomolding tumbuh dengan menambah lengan dan ketuhar — lebih banyak ruang lantai dan tenaga pemanasan setiap kali. Loji acuan tamparan berkembang melalui kelajuan kitaran dan automasi pada mesin yang dimilikinya.
ROI pada volum anda.Modelkan nombor jujur: perkakas tambah tenaga serta buruh, dibahagikan mengikut kuantiti tahunan anda. Tanya mana-mana pengeluar mesin pengacuan tamparan untuk sebut harga tertentu sebelum anda membandingkan — nombor nyata mengatasi peraturan biasa.
Dua kesilapan pembeli
Memilih proses mengikut kebiasaan."Tank menjadi rotomolded" adalah benar pada volum rendah. Pada skala pengeluaran, ia berhenti menjadi benar. Jalankan pulang modal untuk kuantiti anda, bukan refleks industri.
Membandingkan harga perkakas sahaja.Acuan murah kelihatan seperti kemenangan sehingga anda membahagikan kitaran perlahan pada 20,000 bahagian. Bandingkan kos setiap bahagian siap, merentas program — bukan petikan acuan.
Memilih blow moulding? Saiz mesin seterusnya dengan kamipanduan pemilihan lima langkah. Masih membuat keputusan antara bahagian berongga dan pepejal? Bacapengacuan tamparan vs pengacuan suntikanpertama. Baru kepada keluarga mesin? Mulakan dijenis mesin pengacuan tamparantiang.
Soalan lazim
Apakah perbezaan antara pengacuan pukulan dan pengacuan putaran?
Pengacuan tiupan mengembang tiub plastik cair terhadap acuan dengan udara, membentuk bahagian dalam beberapa saat hingga minit. Acuan bergilir melemparkan serbuk plastik ke dalam acuan yang dipanaskan yang menghidupkan dua paksi, membentuk bahagian berdinding tebal yang lancar dalam kitaran yang berjalan berpuluh-puluh minit. Pengacuan tiupan menang pada kelajuan dan kos setiap bahagian pada volum. Rotomolding menang atas kos perkakas dan kebebasan reka bentuk pada volum yang rendah.
Yang manakah lebih murah, pengacuan tiupan atau pengacuan bergilir?
Ia bergantung kepada kelantangan. Kos pengacuan putaran lebih rendah untuk dimulakan, kerana acuan aluminium tuangnya menelan kos sebahagian kecil daripada acuan pukulan yang dimesin. Kos pengacuan tiupan lebih murah bagi setiap bahagian, kerana kitarannya berjalan berkali-kali lebih pantas. Jumlah tahunan yang rendah memihak kepada penjimatan alatan. Isipadu yang tinggi memihak kepada kelajuan kitaran. Modelkan kuantiti tahunan sebenar anda untuk mencari pulang modal.
Bolehkah tangki air besar ditiup acuan dan bukannya rotomolded?
ya. Mesin pengacuan tiupan akumulator besar menghasilkan tangki air, botol IBC 1000 liter, dan bekas sehingga 2000 liter. Pada volum pengeluaran, pengacuan tamparan menjadikan bahagian ini jauh lebih pantas daripada pengacuan roto. Mesin kelas 250 liter menjalankan 300 keping sejam kitaran kering, manakala kitaran rotomolding untuk tangki setanding mengambil masa berpuluh-puluh minit setiap bahagian.
Mengapakah bahagian rotomolded lancar dan bahagian blow mould tidak?
Dalam pengacuan putaran, serbuk menyaluti keseluruhan bahagian dalam acuan semasa ia berputar, jadi bahagian itu terbentuk sebagai satu kulit berterusan tanpa garis kimpalan. Dalam pengacuan pukulan, bahagian acuan mencubit parison menutup di bahagian atas dan bawah, meninggalkan garis picit. Cubitan yang baik adalah kuat. Tetapi jika bahagian anda tidak mempunyai sebarang jahitan, dinding rotomolded yang lancar adalah satu kelebihan.
Proses yang manakah menjadikan bahagian yang lebih kuat?
Kedua-duanya tidak menang langsung - mereka mencapai kekuatan secara berbeza. Bahagian Rotomolded berjalan lebih tebal dan lancar, yang sesuai dengan produk berat penyalahgunaan. Bahagian acuan tiupan mencapai kekuatan melalui pengedaran dinding terkawal: kawalan celah mati yang diprogramkan meletakkan bahan di tempat beban, jadi bahagian yang lebih ringan memenuhi tugas yang sama. Pengacuan tiupan dalam HMWHDPE dengan kawalan ketebalan yang betul membuat botol IBC berkadar susun.
Memutuskan antara dua proses?
Jika anda memilih proses untuk bahagian berongga yang besar, pasukan kejuruteraan kami boleh menjalankan pulang modal dengan anda berdasarkan saiz bahagian, bahan dan volum tahunan anda. Jika rotomolding lebih sesuai dengan nombor anda, kami akan menyatakannya. Jika acuan tamparan menang, kami akan menentukan mesin yang tepat dan menunjukkan matematik kitaran di belakangnya. Membina mesin pengacuan tamparan sejak 2002, dengan 15 jurutera dalam pasukan.
Dapatkan penilaian proses yang jujur →Pengacuan tiupan berbanding pengacuan putaran ialah soalan volum dalam kostum teknikal. Perkakas murah dan kesabaran pada kuantiti yang rendah. Tekanan, kelajuan, dan dinding yang diprogramkan pada skala. Ketahui nombor tahunan anda, dan proses memilih sendiri. Apabila ia memilih blow moulding, yangjulat akumulator yang besaradalah tempat tinggal produk silang.