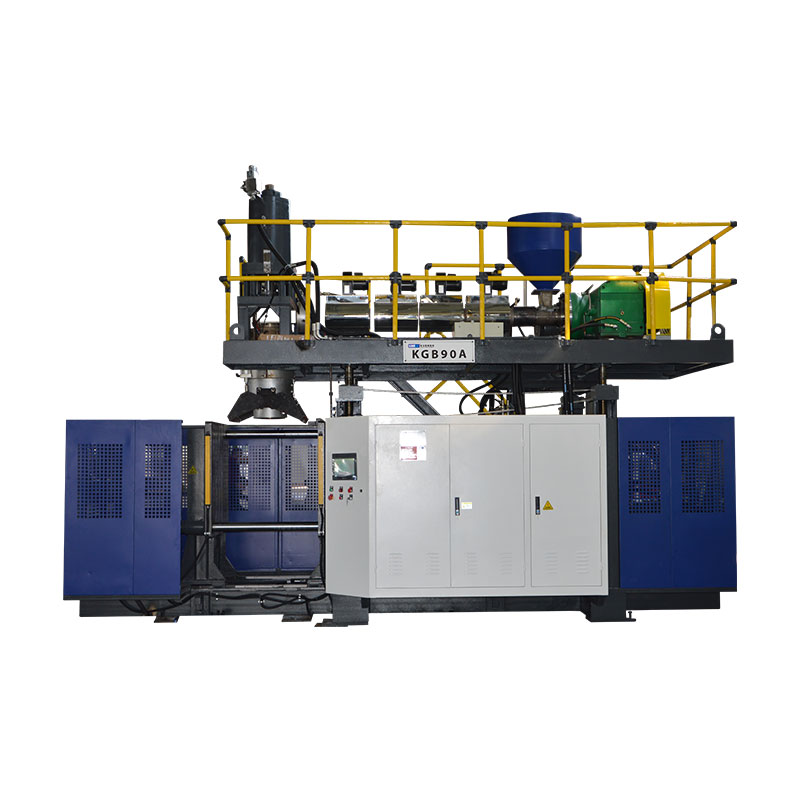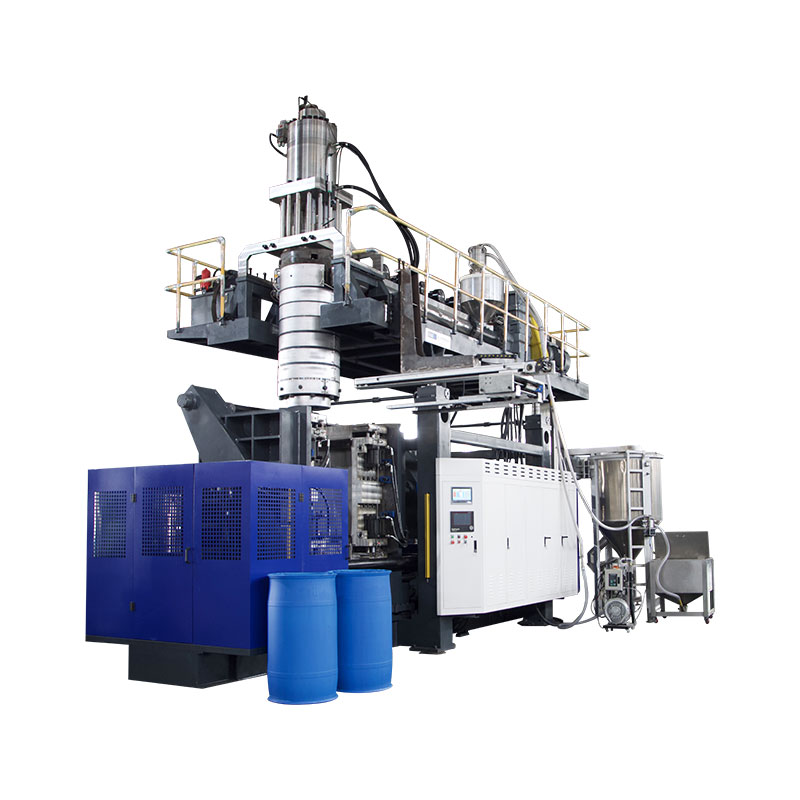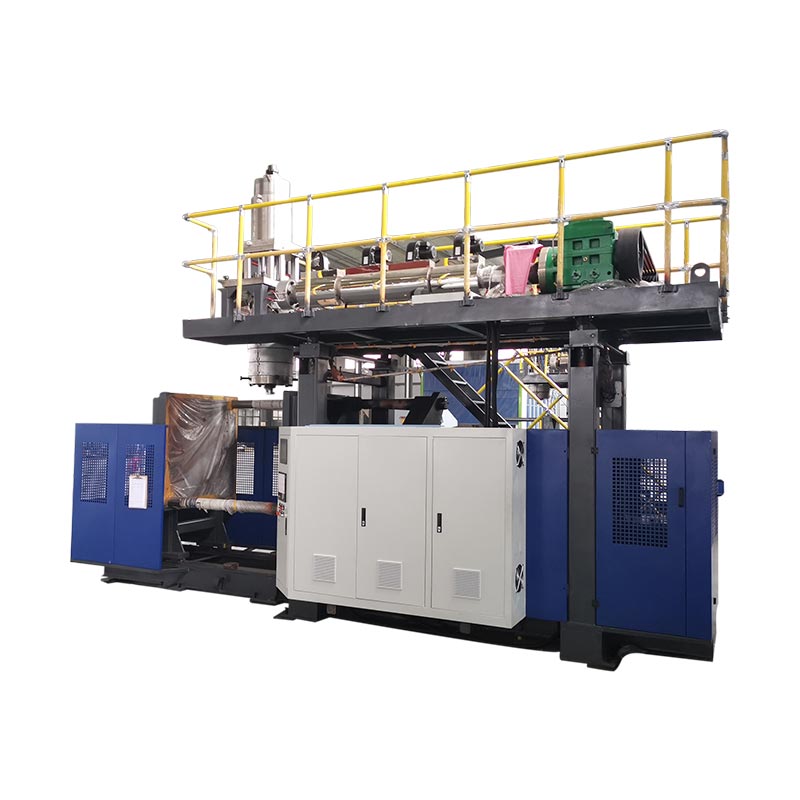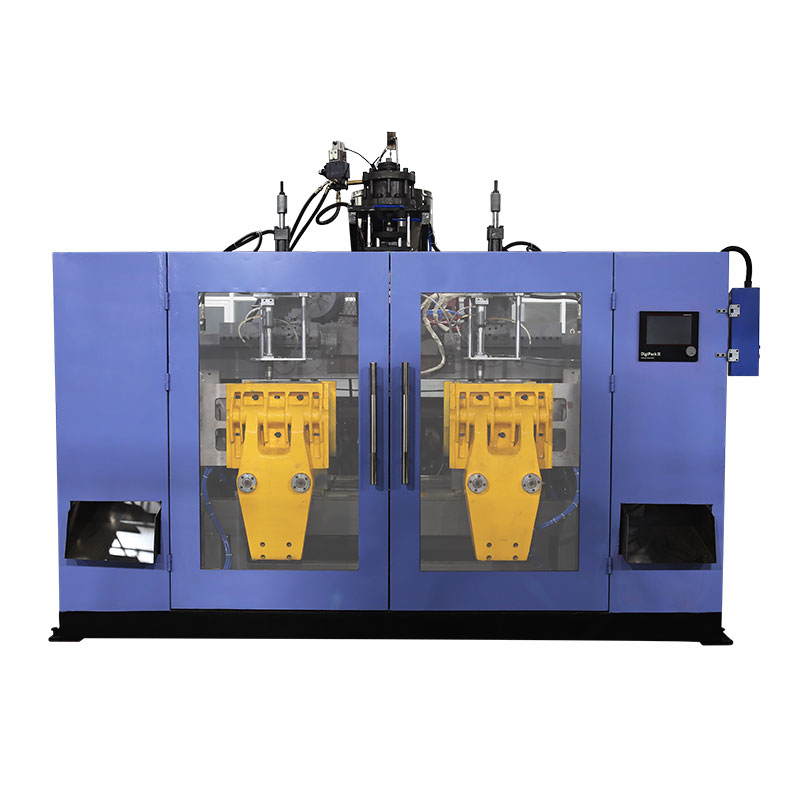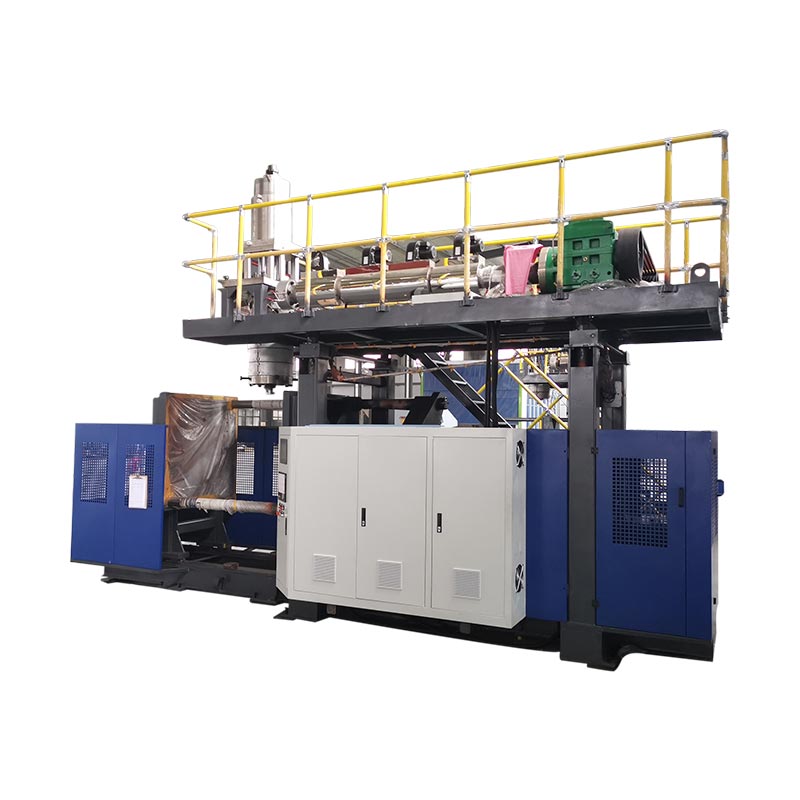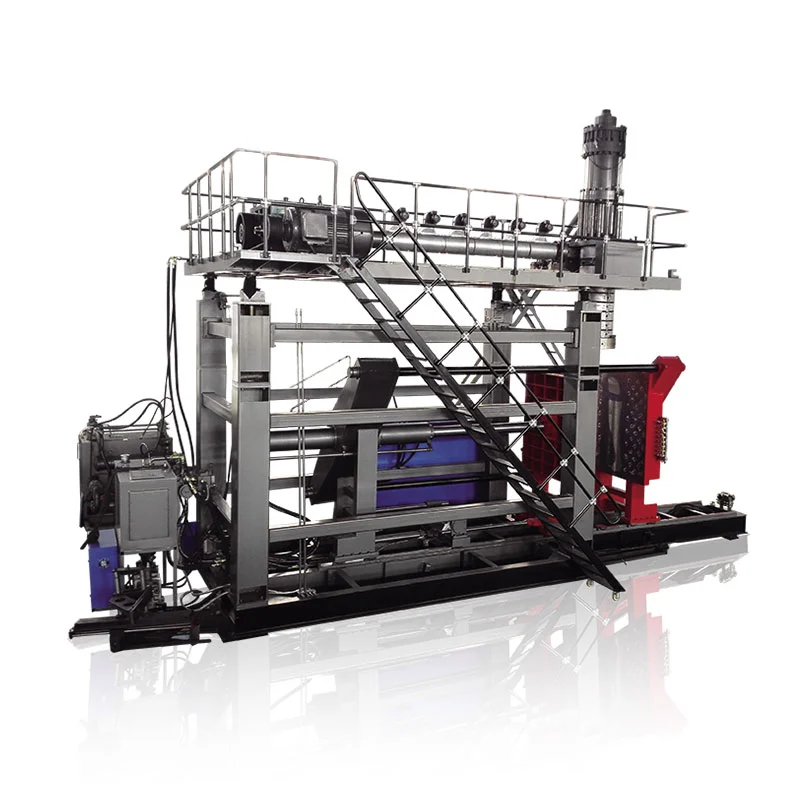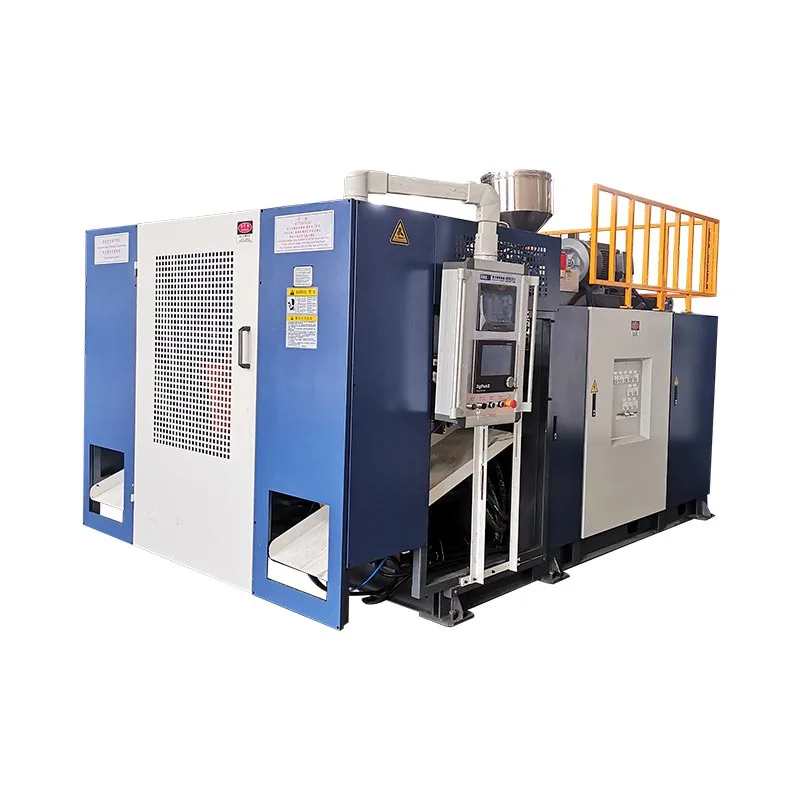
Masa kitaran acuan tiupan hendaklah dikurangkan hanya selepas pasukan mengukur di mana kitaran semasa sedang digunakan dan mengesahkan bahawa bahagian yang diterima masih memenuhi spesifikasinya.Penyejukan selalunya menduduki blok terbesar, tetapi penghantaran parison, gerakan pengapit, tiupan, ekzos, bawa keluar dan menunggu hiliran juga boleh menetapkan kadar. Bina garis dasar yang stabil, namakan satu kekangan yang dibuktikan, tukar hanya pembolehubah yang mengawalnya, dan kemudian bandingkan output yang diterima, pengedaran dinding, dimensi, bentuk pasca lontar, ujian kefungsian yang diperlukan dan kecacatan sebelum mengekalkan kitaran yang lebih pendek, dengan produk, resin, acuan, keadaan utiliti dan semakan resipi akhir direkodkan supaya anjakan lain boleh mengulangi hasilnya.

Terminologi yang digunakan oleh pasukan pengeluaran:pengoptimuman masa kitaran pengacuan pukulan, masa kitaran pengacuan pukulan penyemperitan, masa kitaran mesin peniup botol, output mesin pengacuan pukulan, pengurangan kitaran, pengoptimuman masa penyejukan dan kecekapan pengeluaran pengacuan pukulan. Istilah ini menunjukkan matlamat perniagaan yang sama, tetapi kerja teknikal bermula dengan proses yang diukur dan bukannya peratusan sasaran.
Enam tempat di mana kitaran boleh dikekang
| Blok kitaran | Ukur pada mesin | Bukti sebelum dipendekkan | Kegagalan yang mungkin muncul kemudian |
|---|---|---|---|
| Parison atau ditembak | Isyarat mula/akhir boleh diulang, panjang parison, pukulan atau kedudukan penumpuk | Penghantaran yang stabil dan hubungan yang betul dengan penutupan acuan | Sag, parison pendek, webbing, berat atau peralihan profil |
| Tutup dan kunci | Perintah, maklum balas kedudukan dan keadaan siap | Pergerakan yang jelas, penutupan penuh dan keadaan mesin yang diluluskan | Denyar, kerosakan picit, penutupan yang tidak lengkap atau perlanggaran |
| Tiup dan ekzos | Masa, keadaan udara masuk mesin dan tingkah laku tekanan semasa acara | Inflasi lengkap, perincian, pelepasan dan pelepasan selamat | Bahagian tidak lengkap, hembusan, melekat atau pembukaan awal |
| Menyejukkan | Keadaan bekalan dan pemulangan mengikut litar, corak suhu acuan dan keadaan bahagian pada lenting | Dimensi stabil, dinding, leher, tapak dan bentuk pasca lontar | Warpage, leher bujur, pengecutan, bahagian bawah goyang atau pemangkasan panas |
| Bawa keluar dan hiliran | Robot, penghantar, perapi dan jujukan penguji | Bahagian mengosongkan setiap antara muka pada kadar pengeluaran | Perlanggaran, kesesakan, kerosakan trim atau tunggakan penguji |
01 / Garis DasarMulakan dengan kitaran garisan sebenarnya berjalan
Projek masa kitaran memerlukan satu titik pengukuran yang boleh diulang. Pada garisan penyemperitan berterusan, titik itu mungkin isyarat yang dikaitkan dengan pemotongan parison atau permulaan urutan mesin berulang seterusnya. Pada mesin penumpuk, pengeluaran mungkin lebih difahami melalui penyediaan pukulan, kedudukan penumpuk, tolak keluar dan jujukan pengacuan. Pilih isyarat yang muncul sekali setiap peristiwa pembentukan lengkap dan dokumentasikannya. Jangan bandingkan sasaran HMI dari satu mesin dengan pemerhatian masa tangan dari mesin lain.
Tuan rumah KinggleManual Moog DigiPack IIImenerangkan perbezaan dengan jelas. Untuk penyemperitan berterusan, pengawal boleh mengaitkan profil parison dengan masa kitaran dan boleh mengukur selang antara isyarat mula berturut-turut. Untuk mesin penumpuk, profil parison berkaitan dengan kedudukan penumpuk semasa bahan ditolak keluar. Perbezaan ini penting kerana suntingan pemasaan yang sama boleh mengalihkan profil dinding pada satu mesin sambil mempunyai kesan yang berbeza pada mesin yang lain.
Catat sekurang-kurangnya cukup peristiwa berturut-turut untuk melihat variasi biasa. Loji harus memilih tempoh sampel, tetapi ia mesti meliputi corak operasi sebenar: kedua-dua stesen pada talian dua stesen, semua alur keluar atau rongga die yang berkaitan, penyingkiran bahagian rutin dan peralatan hiliran yang mengawal pelepasan. Perhatikan penggera, hentian singkat dan campur tangan manual secara berasingan. Purata yang termasuk masa henti yang tidak dikelaskan menyembunyikan kitaran, manakala peristiwa tunggal terbaik menyembunyikan kebolehulangan.
Simpan bahagian yang diterima di sebelah rekod masa. Tangkap semakan produk dan acuan, gred dan lot resin, peraturan warna atau regrind, semakan resipi, keadaan suhu sebenar, udara masuk mesin dan keadaan air penyejuk, berat bahagian, lokasi dinding kritikal, dimensi dan ujian kefungsian yang diperlukan. Rekod ini adalah garis dasar. Jika percubaan yang lebih pendek gagal, pasukan boleh kembali ke proses yang diketahui dan bukannya membina semulanya dari ingatan.
02 / DiagnosisJejaki peristiwa yang mengehadkan kitaran seterusnya
Kebanyakan HMI menjadikan tetapan masa mudah untuk diedit. Kemudahan itu boleh menyebabkan pasukan mengurangkan jumlah terbesar yang boleh dilihat sebelum mengetahui perkara yang dikawalnya. Pecahkan kitaran kepada blok fizikal dan perhatikan sempadannya: penyediaan parison atau pukulan, pemindahan acuan, tutup dan kunci, pergerakan blow-pin, inflasi, penyejukan, ekzos, bukaan, bawa keluar dan pengendalian hiliran. Beberapa blok berlaku secara bersiri. Yang lain bertindih. Jumlah kitaran ditetapkan oleh laluan yang mesti selesai sebelum acara pembentukan seterusnya boleh bermula.
Garis masa yang ringkas lebih berguna daripada senarai tetapan. Catat isyarat mula dan tamat untuk setiap blok dan bandingkan arahan dengan maklum balas sebenar. Jika penyejukan tamat tetapi mesin menunggu isyarat jelas robot, mengurangkan masa penyejukan boleh menghasilkan bahagian yang lebih panas tanpa mengubah kitaran. Jika parison seterusnya tidak bersedia apabila acuan kembali, pembukaan yang lebih cepat tidak dapat meningkatkan output. Jika perapi tidak dapat mengosongkan bahagian pada kadar baharu, kekangan telah beralih ke hilir.
Kinggle'sPanduan tetapan dan penggera HMImengasingkan nilai yang ditetapkan daripada nilai sebenar atas sebab ini. Perintah menunjukkan perkara yang diminta oleh pengawal. Keadaan sensor, maklum balas kedudukan dan pemerhatian fizikal menunjukkan sama ada tindakan itu berlaku. Sejarah penggera mesin juga boleh mendedahkan interlock atau permisif pertama yang mengganggu urutan. Tetapan semula boleh mengalih keluar petunjuk terbaik.
Kelaskan setiap kelewatan sebelum menyunting resipi. Masa yang produktif diperlukan untuk membentuk dan menstabilkan bahagian tersebut. Masa bersyarat melindungi usul atau menunggu keadaan yang disahkan. Penantian yang boleh dielakkan datang daripada robot yang lewat, utiliti yang tidak stabil, litar penyejukan yang disekat, parison yang tidak konsisten, pengesahan manual atau kesesakan hiliran. Kehilangan penyelenggaraan berpunca daripada haus, kebocoran, pelinciran yang lemah, sensor rosak atau masalah penjajaran. Setiap kelas mempunyai pemilik yang berbeza dan pembetulan yang berbeza.
03 / Penyingkiran habaSahkan prestasi penyejukan sebelum memotong masa penyejukan
LyondellBasell'sPanduan untuk Pengacuan Tamparan Poliolefinmenyatakan bahawa penyejukan mengambil sebahagian besar kitaran pengacuan dalam banyak aplikasi pengacuan tamparan poliolefin. Panduan ini menghubungkan kitaran yang lebih pendek dengan keadaan pemindahan haba seperti suhu cair, suhu acuan, aliran air dan pergolakan, sementara masih memerlukan kualiti bahagian yang diingini. Ini adalah arah yang berguna untuk diagnosis, bukan satu set nilai Kinggle universal.
Mulakan pada sumber penyejukan dan ikut litar sebenar. Catatkan bekalan penyejuk dan keadaan kembali pada pengeluaran yang stabil, bukan sahaja paparan penyejuk. Periksa sama ada acuan menerima aliran yang ditentukan dan sama ada litar selari adalah seimbang. Cari litar panas, hos terhad, saluran tercemar, sambungan yang salah, poket udara, pengedap bocor atau beban haba yang dikongsi dengan mesin lain. Thepanduan utiliti mesin pengacuan tamparanmenerangkan mengapa bekalan loji dan keadaan masuk mesin mesti dibezakan.
Petakan acuan dan bahagian yang dikeluarkan. Bacaan permukaan tunggal tidak boleh mewakili acuan dengan sisipan leher, kawasan picit, pemegang tebal, tapak dalam dan litar berasingan. Gunakan kaedah pengukuran yang diluluskan oleh loji dan bandingkan lokasi yang boleh diulang. Perhatikan apabila ubah bentuk kelihatan: di dalam acuan, semasa dibawa keluar, semasa pemangkasan, pada penghantar penyejuk atau selepas bahagian mencapai keadaan bilik. Bahagian panas yang kelihatan boleh diterima selama satu minit kemudian mungkin menunjukkan leher bujur, bahagian bawah goyang, pengecutan atau hanyutan dimensi.
Plastik Formosa'Panduan Proses Pengacuan Tiupan Penyemperitan Polietilenamenyenaraikan kitaran pendek, suhu acuan tinggi dan saluran penyejuk tersumbat antara punca yang mungkin apabila sesuatu bahagian terlalu panas. Ia juga menghubungkan penyejukan acuan yang tidak mencukupi dengan warpage dan menasihati memeriksa aliran air, suhu acuan dan keadaan saluran. Hubungan ini menyokong penyiasatan penyejukan, tetapi gred resin, acuan dan spesifikasi produk menentukan tetingkap operasi yang boleh diterima.
Jangan turunkan suhu penyejuk mengikut kebiasaan. Pemeluwapan bergantung pada hubungan antara suhu permukaan, suhu ambien dan kelembapan. Air pada atau di sekeliling acuan boleh menjejaskan bahagian dan menimbulkan masalah peralatan atau tempat kerja. Catatkan keadaan bilik apabila pemeluwapan berhampiran sempadan operasi, dan ikuti prosedur penyejuk, acuan dan loji. Meningkatkan pengagihan aliran atau membersihkan litar terhad mungkin memulihkan pemindahan haba tanpa menggerakkan sasaran suhu.
04 / Reka bentuk bahagianPengagihan dinding mengubah jumlah haba yang mesti dikeluarkan oleh acuan
Permintaan penyejukan mengikut plastik di bahagian tersebut. Kawasan tebal mengandungi lebih banyak bahan panas daripada kawasan nipis dan boleh kekal lembut selepas dinding berdekatan sedia untuk dikeluarkan. Memanjangkan keseluruhan peringkat penyejukan boleh melindungi satu lokasi itu, tetapi ia juga menahan setiap kawasan lain dalam acuan lebih lama. Sebelum menerima kitaran panjang sebagai tidak dapat dielakkan, bandingkan peta dinding yang diukur dengan keperluan reka bentuk dan jangkaan regangan dari parison ke rongga.
Manual Moog DigiPack III yang dihoskan oleh Kinggle menerangkan bahawa pengaturcaraan parison mengawal jurang die sepanjang panjang produk. Ia juga menghubungkan bahagian dinding berat yang tidak perlu dengan penyejukan yang lebih lama dan menerangkan bahawa profil harus disahkan terhadap ketebalan dinding yang diukur pada bekas percubaan. Gunakan hubungan ini dengan berhati-hati. Mengalih keluar bahan bukanlah pintasan masa kitaran melainkan bahagian yang disemak masih memenuhi berat, dinding minimum, hentaman, beban atas, jatuh, tekanan, rintangan kimia dan keperluan dimensi yang digunakan pada produk.
Mula-mula cari kawasan panas atau herot pada bahagian siap. Kemudian sambungkan kedudukan itu ke program parison, regangan acuan, litar picit dan penyejukan. Tapak yang berat mungkin berasal dari profil, tangkapan ekor atau geometri. Pemegang panas boleh melibatkan webbing, regangan setempat, pengudaraan atau penyejukan. Leher yang hangat boleh melibatkan sentuhan blow-pin, memasukkan penyejukan, bahan berlebihan atau pelepasan tertunda. Thepanduan pengaturcaraan parisonmenyediakan kaedah berasaskan ukuran untuk mengalihkan bahan profil dan bukannya menyunting mata mengikut rupa.
Reka bentuk acuan juga menetapkan laluan pemindahan haba yang tersedia. Peletakan saluran, laluan aliran, sisipan, pembinaan leher, pengudaraan, sentuhan permukaan dan reka bentuk garis perpisahan boleh mengehadkan seberapa cepat bahagian itu menstabilkan. Gunakan Kinggle'spanduan reka bentuk acuan acuan tamparan penyemperitanapabila kawasan panas yang sama kekal selepas utiliti dan pengedaran dinding yang diluluskan disahkan. Kekangan setempat yang berterusan mungkin memerlukan pembetulan acuan, bukan perubahan pemasa lain.

Pastikan berat bahagian yang diluluskan sebagai hasil, bukan satu-satunya kawalan. Dua bahagian dengan jumlah berat yang sama boleh mempunyai taburan dinding dan tingkah laku penyejukan yang berbeza. Bahagikan atau ukur lokasi yang mengawal prestasi, dan semak bentuk pasca lontar pada masa yang ditentukan oleh pelan kawalan produk. Beginilah cara kerja ketebalan dinding menjadi bukti proses yang berguna dan bukannya tuntutan umum tentang penjimatan bahan.
05 / Logik mesinMesin berterusan dan penumpuk tidak berkongsi satu model pemasaan
Pada mesin pengacuan tamparan penyemperitan berterusan, penyemperit menghantar parison secara berterusan manakala satu atau lebih stesen acuan bergerak melalui jujukannya. Masa kitaran, panjang parison, pemasaan pemotongan dan program ketebalan dinding boleh dikaitkan. Jika kitaran berubah, pengawal masih mesti meletakkan profil yang dimaksudkan di sepanjang parison fizikal dan di dalam acuan. Urutan stesen yang lebih pendek yang mengalihkan profil bukanlah perubahan kelajuan neutral.
Manual pengawal Moog menerangkan kawalan profil berasaskan masa untuk mesin berterusan dan kawalan berasaskan kedudukan untuk mesin penumpuk. Dalam persediaan berterusan, ia boleh menentukan masa kitaran dari selang antara isyarat mula seperti pemotongan parison berturut-turut. Dalam persediaan penumpuk, profil dinding mengikut kedudukan penumpuk semasa tolak keluar. Perbezaan yang diterbitkan ini adalah sebab loji harus mengenal pasti mesin dan mod pengawal sebelum meminjam kaedah masa kitaran daripada talian lain.
Mesin penumpuk juga perlu menyediakan pukulan yang diperlukan semasa urutan pengacuan diteruskan. Tanya sama ada pemplastikan atau pengumpulan selesai sebelum acuan sedia untuk tangkapan seterusnya. Jika penumpuk masih mengisi, pemangkasan saat dari pembukaan acuan mungkin tidak mengurangkan kitaran penuh. Jika pengumpulan selesai lebih awal, laluan pengacuan dan penyejukan mungkin menjadi kekangan. Catatkan penyediaan pukulan sebenar, kedudukan kusyen atau hujung, keadaan cair dan berat bahagian dan bukannya membuat kesimpulan kesediaan daripada satu nilai sasaran.
Reka letak stesen juga mengubah garis masa. Mesin berterusan dua stesen boleh menggunakan satu stesen manakala yang lain menyejukkan atau melepaskan bahagian, tetapi penyemperit, kepala mati, gerakan pemindahan, sistem penyejukan dan peralatan hiliran mesti menyokong pertindihan. Kinggle'ssatu stesen berbanding dua stesen perbandinganmenerangkan keputusan kapasiti ini. Susun atur berbilang kepala dan berbilang rongga mempengaruhi bahagian setiap acara dan keseimbangan antara alur keluar atau rongga; yangpanduan berbilang kepala lawan berbilang ronggamemisahkan istilah tersebut.
Gunakan penyebut yang betul semasa membandingkan mesin. Acara pembentukan tidak selalunya satu bahagian. Kira bahagian yang diterima daripada semua kepala, rongga dan stesen yang berkaitan, kemudian masukkan kekangan yang menjadikan bahagian tersebut boleh dijual. Mesin dengan gerakan kering yang cepat masih boleh menghasilkan bahagian yang diterima lebih sedikit sejam jika penyemperitan, penyejukan, pemangkasan atau kestabilan kualiti tidak dapat seiring.
06 / UrutanPulihkan masa menunggu tanpa bahaya bertindih
Selepas penyejukan dan penghantaran parison difahami, periksa jurang antara tindakan. Kelewatan mungkin bersejarah dan bukannya perlu, tetapi ia juga boleh memberikan pelepasan, penstabilan tekanan, ekzos, pengesahan isyarat atau serahan selamat. Kenal pasti keadaan yang dilindungi oleh setiap kelewatan. Kemudian semak sama ada pengawal sudah mempunyai maklum balas yang boleh dipercayai untuk keadaan itu. Menggantikan penantian tetap dengan isyarat penyiapan yang disahkan boleh meningkatkan kebolehulangan, tetapi hanya apabila reka bentuk mesin dan logik kawalan yang diluluskan menyokongnya.
Kinggle dihoskanmanual operasi mesin pengacuan tamparan automatikmengasingkan kategori pemasaan seperti penutupan acuan, pemasaan hembusan, tindakan berkaitan ekzos, pembukaan mikro acuan, pergerakan pin tiupan dan kelewatan robot. Manual berulang kali mengaitkan nilai dengan produk atau keadaan pengeluaran sebenar. Antara mukanya terpakai pada keluarga mesin yang didokumenkan dan boleh berbeza mengikut model, pilihan atau versi perisian, jadi ia tidak boleh ditukar menjadi senarai generik detik yang disyorkan.
Tonton urutan fizikal pada keadaan berkurangan dan terkawal yang dibenarkan oleh prosedur mesin. Sahkan bahawa hos, kabel, pin tiup, teras, peranti bawa keluar dan bahagiannya kekal jelas melalui laluan penuh. Baca arahan dan maklum balas bersama-sama. Jika gerakan mencapai kedudukan awal tetapi urutan masih menunggu, cari permisif yang tepat. Jika maklum balas tiba lewat atau sekejap-sekejap, betulkan penderia, mekanisme atau punca utiliti sebelum mengurangkan pemasa yang menutupnya.
Kerja hiliran tergolong dalam garis masa yang sama. Robot boleh membersihkan acuan dengan cepat tetapi meletakkan bahagian pada penghantar yang sudah penuh. Perapi mungkin memerlukan suhu bahagian yang stabil. Penguji kebocoran boleh menjadi halangan selepas output mesin meningkat. Rekod panjang baris gilir dan sebab berhenti melalui larian berterusan pertama, bukan sahaja semasa beberapa kitaran di mesin. Kitaran mesin selamat terpantas tidak berguna jika ia mengalihkan kecacatan atau kesesakan dari satu stesen.
07 / EksperimenJalankan percubaan masa kitaran terkawal yang anjakan lain boleh berulang
Percubaan berguna bermula dengan soalan seperti "Adakah litar acuan B mengehadkan pelepasan selamat?" atau "Adakah kelewatan jelas robot kekal selepas penderia disahkan?" Ia tidak bermula dengan "Jadikan kitaran lebih cepat." Nyatakan kekangan yang disyaki, perubahan, tindak balas yang dijangkakan dan semakan bahagian yang boleh menolak percubaan. Tetapkan seorang untuk mengawal suntingan resipi dan seorang untuk merekodkan hasil supaya beberapa pelarasan tidak berlaku antara sampel.
-
Bekukan garis dasar yang diluluskan.Simpan atau cetak tetapan yang dikeluarkan, kenal pasti pakej produk dan simpan sampel yang diterima. Catatkan variasi kitaran sebenar dan output yang diterima dalam keadaan stabil.
-
Namakan satu kekangan.Gunakan garis masa jujukan, peta penyejukan, bacaan utiliti, sejarah penggera dan pemerhatian hiliran. Tulis bukti yang menunjukkan kekangan ini.
-
Tentukan perubahan yang dibenarkan.Gunakan mesin, acuan dan dokumentasi resin. Tetapkan had pelarasan terkawal dan titik pulangan. Jangan ubah pembolehubah lain semasa tetingkap pemerhatian.
-
Tetapkan pencetus penolakan.Sertakan tanda-tanda yang berkaitan seperti parison tidak stabil, gerakan tidak lengkap, bahagian panas atau melekat, melengkung, pergerakan dimensi, berat atau kegagalan dinding, denyar, hembusan, penggera, kesesakan atau tingkah laku tidak selamat.
-
Jalankan melalui penstabilan.Tandakan bahagian mengikut masa, stesen, kepala atau rongga. Jangan menilai keadaan baharu dari bahagian pertama jika pembolehubah yang diubah memerlukan masa untuk mencapai keadaan mantap baharu.
-
Ukur tetingkap pengeluaran yang diterima.Gunakan pemeriksaan visual, berat, dinding, dimensi dan fungsi terkawal. Sertakan pemangkasan hiliran, ujian dan pembungkusan apabila mereka menentukan bahagian yang boleh dijual.
-
Simpan, tolak atau siasat.Kekalkan perubahan hanya apabila tetingkap yang ditentukan berlalu dan output yang diterima bertambah baik. Pulihkan garis dasar jika kualiti atau kawalan semakin merosot. Buka tindakan perkakas, utiliti atau penyelenggaraan apabila percubaan mendedahkan sebab fizikal.
Pelan sampel hendaklah sepadan dengan garisan. Pada mesin dua stesen, masukkan kedua-dua belah. Pada persediaan berbilang kepala, kekalkan identiti kepala. Pada acuan berbilang rongga, kekalkan identiti rongga jika praktikal. Purata boleh menyembunyikan satu litar panas atau satu keluaran nipis. Thepanduan kecacatan acuan tamparanmenunjukkan bagaimana corak tetap dan rawak membawa kepada semakan yang berbeza.
Rekod percubaan hendaklah termasuk nilai lama, nilai baharu, masa perubahan, orang yang bertanggungjawab, pengagihan kitaran sebenar, lot bahan, keadaan utiliti, ID sampel, keputusan yang diukur, penolakan dan keputusan muktamad. Gambar berguna untuk bentuk dan lokasi kecacatan, tetapi ia tidak menggantikan ukuran. Jika proses kembali ke garis dasar, rekod itu juga. Percubaan yang gagal masih boleh menghalang anjakan lain daripada mengulangi idea yang sama.
08 / KapasitiKira keluaran daripada bahagian yang diterima, bukan gerakan kitaran kering
Keluaran kitaran kering menerangkan pergerakan mesin tanpa beban bahan lengkap, penyejukan dan penerimaan sebahagian. Ia berguna untuk menyemak keupayaan gerakan, tetapi ia bukan janji pengeluaran yang boleh dijual. Pengiraan pengeluaran mesti menggunakan bahagian sebenar, resin, acuan, kiraan kepala atau rongga, sistem penyejukan, peralatan hiliran dan kaedah penerimaan. Inilah sebabnya Kinggle'sproses maklumat projekmeminta saiz produk, berat, bahan, ketebalan dan keperluan keluaran sebelum mengesyorkan mesin.
Ukur keluaran yang diterima terus melalui tetingkap pengeluaran yang mewakili. Kira hanya bahagian yang melepasi kriteria keluaran yang ditetapkan, dan rekod hentian yang dirancang, hentian tidak dirancang, kehilangan persediaan dan penolakan secara berasingan. Jangan sembunyikannya di dalam satu faktor kecekapan yang tidak dapat dijelaskan. Jika talian menghasilkan beberapa bahagian bagi setiap acara, selaraskan kiraan mengikut stesen, kepala atau rongga supaya output yang dilumpuhkan tidak hilang dalam jumlah keseluruhan.
| Metrik | Pengiraan atau pemerhatian | guna | Ralat pelaporan biasa |
|---|---|---|---|
| Kitaran detik | Masa antara peristiwa yang sama merentas kitaran stabil berulang | Menunjukkan rentak dan variasi acara mesin | Melaporkan acara tunggal terpendek |
| Bahagian setiap acara | Bahagian fizikal yang diterima dikeluarkan oleh satu peristiwa pembentukan lengkap | Menghubungkan kepala, rongga dan stesen dengan kelantangan | Dengan mengandaikan setiap cawangan mengeluarkan |
| Keluaran setiap jam teori | (3,600 / kitaran saat) × bahagian setiap acara | Perbandingan perancangan pada keadaan yang tidak terganggu | Memanggil hasilnya dijamin pengeluaran |
| Keluaran setiap jam yang diterima | Bahagian yang diterima / waktu pengeluaran diperhatikan | Menunjukkan output yang boleh digunakan daripada pakej produk yang diuji | Mengira pembersihan, persediaan atau bahagian yang ditolak |
| Tukar hasil | Output yang diterima selepas tolak output yang diterima sebelum ini, di bawah keadaan yang sepadan | Menguji sama ada pengeditan itu meningkatkan matlamat sebenar | Membandingkan produk, syif atau utiliti yang berbeza |
Laporkan kualiti selain kelajuan. Sertakan keputusan berat dan dinding, dimensi kritikal, hasil ujian kefungsian, kiraan sekerap atau tahan, keadaan utiliti dan semakan resipi. Pengurangan dua saat tidak mempunyai makna tersendiri tanpa kitaran asal, kiraan bahagian, hasil yang diterima dan syarat ujian. Oleh itu, artikel ini tidak menerbitkan sasaran peningkatan peratusan. Hasilnya mesti datang daripada data talian pembeli.
Untuk mesin atau acuan baharu, tentukan kaedah keluaran sebelum percubaan. Kinggle'spanduan ujian penerimaan kilangmenerangkan cara menyambungkan larian yang diukur dengan keadaan produk, bahan, acuan dan utiliti yang tepat. Gunakansenarai semak permulaanuntuk mewujudkan keadaan yang stabil sebelum masa, danpanduan tukar gantiuntuk memastikan kehilangan persediaan berasingan daripada pengeluaran mantap.
09 / HadHentikan percubaan apabila proses hilang kawalan
Hentikan dan pulihkan keadaan yang diluluskan jika pengawal, interlock, hentian kecemasan atau kawalan tenaga berbahaya tidak berfungsi seperti yang dimaksudkan. Berhenti untuk pergerakan mesin yang tidak dijangka, risiko perlanggaran, tingkah laku hidraulik atau pneumatik yang luar biasa, komponen tekanan rosak, terlalu panas elektrik, kebocoran atau perselisihan faham antara maklum balas yang dipaparkan dan kedudukan fizikal. Kerja masa kitaran tidak pernah membenarkan operasi di sekitar kerosakan.
Sebahagian bukti juga boleh menghentikan perbicaraan. Perhatikan parison yang tidak lagi tiba di kedudukan yang betul, penutupan acuan yang tidak lengkap, denyar meningkat, berat tidak stabil, dinding kritikal nipis, hembusan, perincian tidak lengkap, melekat, kerosakan trim, lenturan, leher bujur, bahagian bawah goyang, pengecutan atau kegagalan ujian kefungsian. Panduan proses Formosa menghubungkan beberapa gejala ini dengan haba yang berlebihan, penyejukan yang tidak mencukupi, kitaran pendek atau keadaan saluran penyejukan. Gunakan simptom untuk membuka semula diagnosis yang betul daripada menambah masa penyejukan yang luas tanpa mencari punca.
Meningkat apabila kekangan memerlukan perubahan saluran acuan, pengubahsuaian die atau blow-pin, perubahan program kawalan, pertukaran interlock, kerja sistem tekanan atau operasi di luar resin dan tingkap mesin yang layak. Gunakanpanduan penyelenggaraan pencegahanuntuk penemuan peralatan yang boleh diulang. Mekanisme yang haus boleh menyebabkan kitaran menjadi perlahan, tetapi arahan yang lebih pantas tidak akan membaikinya.
Tamatkan projek dengan garis dasar yang dikeluarkan. Kemas kini resipi hanya melalui proses kelulusan kilang, lampirkan sampel dan rekod ukuran, dan nyatakan produk, acuan, resin dan konfigurasi mesin yang meliputi hasil. Simpan percubaan yang ditolak dalam log perubahan. Apabila anjakan seterusnya boleh menghasilkan semula kitaran yang diterima dan menjelaskan hadnya, penambahbaikan sedia untuk pengeluaran biasa.
10 / JawapanSoalan lazim tentang masa kitaran pengacuan tamparan
Apakah yang menentukan masa kitaran pengacuan tamparan penyemperitan?
Masa kitaran ditentukan oleh laluan paling perlahan yang diperlukan melalui penyediaan parison atau pukulan, pergerakan acuan, inflasi, penyejukan, ekzos, pembukaan, bawa keluar dan pengendalian hiliran. Geometri produk, pengedaran dinding, tingkah laku resin, penyejukan acuan, seni bina mesin dan kriteria bahagian yang diterima semuanya mempengaruhi laluan itu. Ukur urutan sebenar dan isyarat maklum balas sebelum memutuskan pemasa yang bertanggungjawab.
Adakah penyejukan sentiasa merupakan bahagian terpanjang dalam kitaran pengacuan tamparan?
Penyejukan menduduki sebahagian besar kitaran pengacuan dalam banyak aplikasi poliolefin, menurut panduan pengacuan tamparan LyondellBasell, tetapi ia bukan secara automatik kekangan aktif pada setiap baris. Penghantaran Parison, pengisian akumulator, pemindahan acuan, pelepasan robot, pemangkasan atau ujian mungkin mengawal permulaan seterusnya. Garis masa menunjukkan sama ada mengurangkan penyejukan akan mengubah kitaran penuh atau hanya mengeluarkan bahagian yang lebih panas.
Bagaimanakah masa penyejukan boleh dikurangkan tanpa menyebabkan warpage?
Mula-mula sahkan keadaan bekalan dan pemulangan penyejuk, imbangan litar, kebersihan saluran, corak suhu acuan dan lokasi panas pada bahagian tersebut. Bandingkan pengedaran dinding dengan lukisan dan proses yang diluluskan. Tukar satu keadaan yang didokumenkan, benarkan proses menjadi stabil, dan semak dimensi dan bentuk selepas selang selepas pelepasan yang diperlukan. Jika kawasan panas tempatan yang sama kekal, pengagihan acuan atau dinding mungkin memerlukan semakan kejuruteraan.
Adakah kitaran yang lebih pendek sentiasa meningkatkan output pengacuan tamparan?
Tidak. Output meningkat hanya apabila kitaran yang diubah adalah kekangan talian dan bahagian tambahan diterima. Acara mesin yang lebih pantas boleh mencipta bahagian yang lebih panas, lebih banyak penolakan, robot kesesakan, kerosakan pemangkasan atau tunggakan penguji. Bandingkan bahagian yang diterima setiap jam yang diperhatikan di bawah keadaan produk, bahan, acuan, utiliti dan kualiti yang dipadankan. Pastikan gerakan kitaran kering, output teori dan pengeluaran yang diterima sebagai angka yang berasingan.
Bagaimanakah pengaturcaraan parison mempengaruhi masa kitaran?
Pengaturcaraan Parison berubah di mana bahan berada di sepanjang produk. Kawasan berat yang tidak diperlukan mungkin memerlukan lebih banyak penyejukan, manakala kawasan yang terlalu nipis boleh gagal dalam ujian produk. Pada mesin berterusan, profil dinding juga boleh disegerakkan dengan masa kitaran, jadi perubahan masa mungkin mengalihkan peletakan profil. Sahkan lokasi dinding, berat bahagian dan penjajaran profil selepas perubahan kitaran dan bukannya menganggap lengkung yang disimpan kekal betul.
Apakah data yang perlu dihantar kepada Kinggle untuk masalah masa kitaran?
Hantar model mesin dan versi pengawal, lukisan produk, ID acuan dan perkakas, gred dan lot resin, semakan resipi, video kitaran yang ditangkap dari lokasi selamat, garis masa acara, sejarah penggera, berat bahagian dan peta dinding, dimensi kritikal, foto kecacatan, udara masuk mesin dan pemerhatian air penyejuk, punca hentian hiliran dan output yang diterima dalam tempoh tertentu. Bukti ini membantu memisahkan punca penyejukan, perkakas, kawalan, utiliti, bahan dan imbangan talian.

Bincangkan produk dan kitaran sebagai satu sistem
Hantar lukisan bahagian sebenar, damar, acuan, konfigurasi mesin, garis masa kitaran semasa, pemerhatian utiliti dan hasil kualiti yang diukur. Kinggle boleh menyemak bukti di sekeliling mesin, perkakas, kawalan dan sasaran pengeluaran.
Hantar data pengeluaran andaSumber yang digunakan untuk panduan ini
Manual yang dihoskan Kinggle menyokong kenyataan tentang kawalan yang didokumenkan dan jujukan mesin. Panduan pengeluar polimer menyokong hubungan penyejukan dan kecacatan. Sumber OSHA disertakan untuk sempadan keselamatan Amerika Syarikat. Tiada satu pun daripada sumber ini membekalkan sasaran kitaran universal untuk setiap produk atau mesin.
- Manual Pengendalian Mesin Pengacuan Tiupan Automatik yang dihoskan oleh Kinggle, diakses pada 8 September 2026.
- Manual Pengawal Ketebalan Dinding Moog DigiPack III Parison, MRJ06301, dihoskan oleh Kinggle, diakses pada 8 September 2026.
- LyondellBasell, Panduan untuk Pengacuan Tamparan Poliolefin, diakses pada 8 September 2026.
- Plastics Formosa, Panduan Proses Pengacuan Tiupan Penyemperitan Polietilena, diakses pada 8 September 2026.
- OSHA 29 CFR 1910.147, Kawalan Tenaga Berbahaya, diakses pada 8 September 2026.
- OSHA 29 CFR 1910.212, Keperluan Am untuk Semua Mesin, diakses pada 8 September 2026.