Pin tiupan menghantar udara ke dalam parison dan, dalam beberapa reka bentuk acuan tiupan penyemperitan, membantu menentukur atau menyelesaikan leher bekas. Diagnosis kecacatan leher dengan mengesan kegagalan, memeriksa perkakasan dan sistem penutupan yang lengkap, kemudian mengesahkan pembetulan terhadap keperluan produk.
Sebelum menukar pin pukulan
- Kenal pasti di mana leher mula-mula rosak atau di luar spesifikasi.
- Pastikan sampel boleh dikesan ke stesen, rongga dan semakan alatan.
- Asingkan penjajaran dan haus daripada soalan penghantaran udara, masa dan penyejukan.
- Sahkan keputusan dengan keadaan botol, penutupan dan ujian yang dinyatakan.
Apakah yang dilakukan oleh pin pukulan dalam pengacuan pukulan penyemperitan?
Pin pukulan tergolong dalam susunan tiupan. Ia membekalkan udara yang mengembangkan parison yang ditangkap terhadap acuan. Pada sistem yang direka untuk kemasan yang ditentukur, pemasangan blow-pin juga berfungsi dengan perkakas leher. Cincin pemotongan, laluan penyejukan atau ciri kemasan lain bergantung pada reka bentuk sebenar; nama sahaja tidak mengenal pasti fungsi yang dibekalkan.
Eastman menerangkan kaedah blow-pin untuk penentukuran dan pemangkasan penamat benangpanduan pengacuan tamparan penyemperitan untuk kopoliester. Itulah contoh yang berguna bagi perhubungan alatan. Nilai persediaan khusus resinnya hendaklah kekal dengan susunan bahan dan peralatan yang diterangkan dalam panduan itu.
Kenal pasti ciri sebelum memberikan punca
Kemasan botol termasuk ciri dengan kerja yang berbeza. Lubang leher, benang luar dan kawasan sentuhan pengedap memerlukan rujukan lukisan mereka sendiri. Penutupan mungkin mengelak pada pelapik atau permukaan sentuhan lain yang direka bentuk. Catatkan susunan pengedap sebenar sebelum menerangkan tanda sebagai punca kebocoran.
Kemasan luaran datang dari urutan perkakasan dan pembentukan yang lengkap. Menetapkan kesemuanya pada pin pukulan melangkau alatan mengawan. Oleh itu, aduan dimensi harus mengenal pasti ciri, kaedah pengukuran dan alat yang mempengaruhinya.
Pin die dan rod teras IBM adalah rujukan yang berbeza
Pin atau mandrel kepunyaan alat pembentuk cair di kepala acuan. Mengelirukan komponen itu dengan pin pukulan boleh membawa permintaan penyelenggaraan ke arah pemasangan yang salah. Gunakan lukisan bahagian dan pengenalan pemasangan dan bukannya nama panggilan bengkel.
Pengacuan pukulan suntikan menggunakan susunan prabentuk dan teras yang berbeza. Panduan ini menangani pemeriksaan leher pengacuan pukulan penyemperitan. Untuk ciri acuan di luar leher, yangpanduan reka bentuk acuan tamparan penyemperitanmenerangkan perkaitan yang lebih luas antara pembentukan, penyejukan dan pengudaraan.
Cari kecacatan leher sebelum menukar pin pukulan
Simpan botol yang gagal sebelum melaraskan resipi. Tandakan kecacatan dan orientasinya. Kenal pasti stesen dan rongga, kemudian simpan sampel yang boleh diterima setanding. Laporan yang mengatakan hanya "masalah leher" membuka beberapa penyiasatan yang sangat berbeza.
Asingkan kebocoran melalui dinding leher daripada kebocoran pada antara muka botol dan penutup. Periksa juga sama ada lekapan ujian kebocoran bersentuhan atau mengelak dengan ciri yang sama seperti penutupan terakhir. Masalah lekapan dan kebocoran pembungkusan boleh memerlukan kerja pembetulan yang berbeza.
Bandingkan bahagian pada peringkat berturut-turut
Di mana prosedur kualiti membenarkan pensampelan selamat, bandingkan leher selepas acuan, selepas pemangkasan dan selepas pengendalian hiliran. Tambahkan pakej tertutup apabila kegagalan muncul selepas pengehadan. Kumpul melalui titik persampelan yang diluluskan; akses kepada perkakas bergerak bukan kaedah pensampelan.
Jika tanda sesentuh mula-mula muncul selepas pemangkasan, semak susunan pemotongan dan sokongan sebelum menukar penjajaran blow-pin. Jika leher berubah bentuk semasa tempoh penyaman udara yang ditentukan, sertakan sejarah haba dalam semakan. Pemerhatian ini membimbing pemeriksaan seterusnya; mereka tidak mewujudkan sebab dengan sendirinya.
Gunakan corak tanpa mengubahnya menjadi diagnosis
Satu stesen yang terjejas patut melihat dengan teliti laluan perkakas dan pengendaliannya. Masalah merentasi beberapa rongga memerlukan semakan keadaan yang dikongsi juga. Kedua-dua corak tidak mengecualikan sebab berkaitan alat: berbilang pemasangan mungkin berkongsi reka bentuk yang sama, arahan persediaan atau penggantian terkini.
Catatkan apa yang berubah sebelum sampel pertama ditolak. Entri berguna termasuk pemasangan acuan, bahan atau kumpulan penutup, kerja penyelenggaraan dan semakan resipi. Pastikan keadaan asal kelihatan dalam rekod supaya anjakan kemudian dapat membezakan pemerhatian daripada penjelasan yang disyaki.
Apabila kegagalan sebenarnya dalam badan atau kimpalan bawah, gunakanpanduan penyelesaian masalah pengacuan tamparan penyemperitan yang lebih luas. Pemeriksaan leher tidak seharusnya menyerap setiap kecacatan bekas ke dalam pembaikan blow-pin.
Empat corak kecacatan leher dan bukti untuk dikumpulkan
Jadual penyelesaian masalah yang berguna memberitahu juruteknik perkara yang perlu diperiksa sebelum memilih pelarasan. Kecacatan yang kelihatan serupa boleh melibatkan peringkat yang berbeza. Simpan komponen yang disyaki berasingan daripada ciri yang diperhatikan sehingga pengukuran atau perbandingan terkawal menyokong sambungan.
Formosapanduan pengacuan tamparan polietilena dan polipropilena, disemak pada April 2025, mengenal pasti beberapa kemungkinan punca kebocoran penutupan. Ia juga menganggap pemisahan denyar atas dan bujur leher sebagai subjek penyelesaian masalah yang berbeza. Perbezaan itu lebih berguna daripada arahan selimut untuk menggantikan pin pukulan.
| Kecacatan yang diperhatikan | Bukti kena kumpul dulu | Soalan untuk dipisahkan | Sahkan selepas pembetulan |
|---|---|---|---|
| Leher bujur atau herot | Dimensi lukisan, orientasi pengukuran dan keadaan sampel pada setiap peringkat | Membentuk geometri, perubahan haba, pelepasan dan pengendalian | Dimensi yang sama pada masa pelaziman yang dipersetujui |
| Pemarkahan atau kawasan pengedap yang rosak | Tandakan kedudukan, corak sentuhan dan peringkat pertama menunjukkan kerosakan | Sentuhan alatan, pemotongan, sokongan dan sentuhan hiliran | Keadaan permukaan dan fungsi pakej yang berkaitan |
| Denyar atas kekal terpasang atau koyak | Potongan tepi, identiti alat dan keadaan pasangan pemotongan sebenar | Pakai, mengawan geometri dan urutan pemotongan yang diluluskan | Pemisahan bersih dan kemasan tidak rosak |
| Pakej bocor selepas ditutup | Lokasi kebocoran, identiti botol dan penutupan, keadaan pemasangan dan ujian | Geometri leher, hubungan pengedap, keserasian penutupan dan persediaan ujian | Pakej tertutup yang ditentukan di bawah ujian yang dipersetujui |
Ovality memerlukan syarat ukuran
Ukur ciri yang ditentukan dalam orientasi yang diperlukan oleh lukisan atau pelan pemeriksaannya. Kekalkan masa pengukuran dan keadaan sampel. Membandingkan botol suam terus dari mesin dengan rujukan terkondisi boleh mengaburkan sama ada perbezaan timbul semasa pembentukan atau penyejukan kemudian.
Leher yang kelihatan bujur adalah sebab untuk menyiasat. Ia adalah bukti yang tidak mencukupi untuk menetapkan kedudukan blow-pin baharu. Semak keadaan terma dan pengendalian yang berkaitan bersama rujukan alatan sebelum memilih tindakan pembetulan.
Tanda permukaan dan denyar yang dilampirkan memerlukan rekod yang berbeza
Ambil gambar skor dengan arah dan lokasinya boleh dilihat. Untuk kawasan pengedap yang rosak, kenal pasti permukaan sentuhan yang dimaksudkan menggunakan lukisan botol dan penutup. Untuk denyar yang dipasang, pelihara tepi potong dan rekod komponen yang membentuk pasangan pemotongan. Ini adalah soalan yang berbeza walaupun kedua-dua kecacatan muncul berhampiran mulut.
Sebelum mengasah atau menggantikan komponen pemotong, sahkan bahawa pemasangan membenarkan ia berfungsi dan alat yang dipasangkan itu sesuai. Membaiki satu tepi tanpa menyemak komponen mengawannya boleh menyebabkan penyiasatan tidak lengkap.
Kebocoran topi tergolong dalam pakej lengkap
Sahkan penutupan yang telah dipasang dan cara ia digunakan. Leher boleh melepasi pemeriksaan satu dimensi manakala pakej lengkap masih gagal fungsi yang ditentukan. Sebaliknya, keputusan ujian yang tidak boleh diterima boleh datang daripada susunan ujian itu sendiri. Ulang semakan dengan persediaan yang diluluskan sebelum menganggap hasilnya sebagai bukti kerosakan alatan.
Untuk penutupan benang berterusan,ASTM D2063/D2063M-24menangani pengekalan tork menggunakan peralatan ujian manual. Skopnya yang diterbitkan melibatkan penyingkiran tork di bawah keadaan yang ditetapkan. Keputusan tork hendaklah direkodkan sebagai keputusan itu; ia tidak menggantikan ujian kebocoran yang ditetapkan pakej.
Periksa penjajaran, kehausan, penghantaran udara dan pemasaan secara berasingan
Ungkapan "periksa pin pukulan" memerlukan pelan pemeriksaan di belakangnya. Ralat kedudukan, permukaan sentuhan yang rosak dan penghantaran udara terhad adalah penemuan yang berbeza. Menggabungkannya ke dalam satu arahan penyelenggaraan menjadikannya sukar untuk menerangkan mengapa pembaikan atau perubahan tetapan tertentu dipilih.
Penjajaran bermula dengan rujukan yang diluluskan
Sahkan pemasangan blow-pin, alat leher dan rujukan pelekap terhadap lukisan mereka. Kenal pasti ciri yang membekalkan datum dan kedudukan yang sedang diukur. Garisan yang dilukis pada gambar tidak dapat mewujudkan hubungan antara permukaan tersembunyi.
Gunakan kaedah pemeriksaan pengeluar mesin dan prosedur capaian selamat. Bandingkan ukuran yang berkaitan dengan had yang diluluskan untuk pemasangan itu. Apabila alat pelekap atau pemadanan telah berubah, semak keseluruhan timbunan komponen sebelum menganggap bahawa kedudukan sebelumnya kekal terpakai.
Asingkan tanda yang boleh dilihat daripada haus yang diukur
Tanda yang boleh dilihat harus direkodkan, tetapi kepentingannya bergantung pada tempat komponen menghubungi produk atau alat mengawan. Bandingkan tanda dengan lokasi kecacatan dan keperluan lukisan yang berkenaan. Penampilan permukaan sahaja tidak menetapkan ambang penggantian universal.
Semak identiti sisipan, cincin dan komponen berpasangan lain di mana ia adalah sebahagian daripada reka bentuk. Dua keping yang sesuai secara fizikal mungkin masih tergolong dalam semakan yang berbeza. Permintaan penggantian hendaklah termasuk perhubungan pemasangan, bukan sahaja gambar pin yang dikeluarkan.
Semak laluan udara yang lengkap
Gunakan diagnostik yang diluluskan untuk membezakan keadaan bekalan, sekatan, operasi injap dan kebocoran berhampiran alat. Paparan tekanan di hulu adalah satu bukti. Siasatan masih perlu menentukan sama ada udara yang diperlukan mencapai proses melalui laluan dan urutan yang dimaksudkan.
Pembacaan harus mengenal pasti lokasi pengukuran dan keadaan kitaran. Jangan putuskan sambungan talian bertekanan atau improvisasi akses untuk mendapatkan bacaan. Soalan bekalan tumbuhan yang lebih luas tergolong dalamkeperluan utiliti mesin; semakan alat tempatan harus kekal boleh dikesan ke mesin sebenar.
Masa dan penyejukan memerlukan perbandingan mereka sendiri
Semak acara sisipan, tiupan, pemotongan, ekzos dan penarikan yang berkenaan. Sesetengah fungsi tersebut mungkin menggunakan mekanisme yang berbeza atau mungkin bukan milik pin pukulan sama sekali. Padankan nama acara pada HMI dengan dokumen peralatan sebenar sebelum mencadangkan pelarasan.
Kekalkan resipi dan bezakan arahan daripada pengesahan bahawa tindakan telah berlaku. TheTetapan HMI dan panduan penggeramenerangkan nilai merekodkan keadaan sebenar dengan urutan peristiwa. Sertakan penyejukan leher dan keadaan sampel di mana ubah bentuk yang diperhatikan menjadikannya relevan.
Gunakan had yang diluluskan untuk mesin dan perkakas. Artikel umum tidak boleh mewujudkan pukulan pukulan-pin selamat, kelegaan, tekanan, daya pemotongan atau kenaikan masa untuk pemasangan yang tidak dikenal pasti.
Aliran kerja penyelesaian masalah dan pengesahan terkawal
Tuliskan pemerhatian dan ujian yang dicadangkan secara berasingan. "Burr boleh dilihat selepas pemangkasan" adalah pemerhatian. "Cincin pemotong memerlukan penggantian" adalah hipotesis sehingga pemeriksaan menyokongnya. Menyimpan perbezaan itu dalam rekod menjadikan penyerahan lebih berguna dan menghalang tekaan awal daripada menjadi penjelasan yang diterima.
- Tentukan keperluan yang gagal.Tandakan lokasi, simpan sampel dan sahkan kaedah pemeriksaan atau ujian. Kenal pasti sama ada aduan berkenaan dimensi, keadaan permukaan, pemangkasan atau bungkusan tertutup.
- Kunci identiti sampel pada persediaan.Mesin rekod, stesen, rongga, semakan alatan dan kumpulan bahan. Kekalkan resipi dan identiti penutupan apabila kegagalan melibatkan capping.
- Periksa di bawah keadaan selamat yang ditetapkan.Gunakan prosedur akses dan pengasingan yang diluluskan sebelum penyelenggaraan atau sentuhan dengan perkakas. Operasi diagnostik terkawal memerlukan prosedur yang dibenarkan sendiri.
- Uji hipotesis yang disokong paling kuat.Pilih perubahan yang dibenarkan dalam had yang diluluskan. Pastikan keadaan terkawal lain cukup stabil untuk mentafsir perbandingan, dan dokumenkan sebarang syarat yang tidak boleh dipegang.
- Ulangi semakan yang berkaitan.Periksa ciri yang sama dan ulangi ujian fungsi yang ditentukan. Gunakan keadaan ukuran yang sama supaya perbandingan kekal bermakna.
- Catat keputusan pelepasan.Simpan keputusan dengan persediaan yang disemak. Ikuti pelan kualiti untuk pengesahan berterusan dan kenal pasti siapa yang meluluskan keluaran pengeluaran.
Servis memperkenalkan bahaya di luar masalah kualiti.Panduan tenaga berbahaya OSHAmengenal pasti permulaan yang tidak dijangka dan pembebasan tenaga tersimpan sebagai risiko penyelenggaraan yang serius. Pengasingan khusus mesin mesti menangani sumber tenaga yang berkaitan. Arahan berhenti HMI sahaja tidak boleh dianggap sebagai pengganti prosedur pengasingan yang diperlukan.
Simpan rekod pendek yang menyokong kesimpulan
Perbandingan memerlukan tetingkap pemeriksaan yang ditentukan. Catatkan nombor yang diperiksa dan nombor yang gagal mengikut kriteria yang dinyatakan. Labelkan pemeriksaan berulang pada sampel yang sama secara berasingan, supaya rekod tidak mengiranya sebagai botol tambahan.
| Rekod | Apa yang ada di dalamnya |
|---|---|
| identiti | Mesin, stesen/rongga, acuan, pemasangan blow-pin dan semakan lukisan |
| Garis dasar | Lokasi kecacatan, peringkat terawal terjejas, resipi dan keadaan sampel |
| Bukti pemeriksaan | Foto, ciri yang diukur, kaedah dan had penerimaan yang berkenaan |
| Perubahan terkawal | Tindakan yang diluluskan, orang yang bertanggungjawab dan syarat dipegang atau diubah |
| Pengesahan | Kuantiti diperiksa, kegagalan, keadaan ujian, pemeriksaan berterusan dan kelulusan pelepasan |
Jika kadar dilaporkan, tentukan ia sebagai botol yang gagal diperiksa dibahagikan dengan semua botol yang diperiksa dalam tetingkap itu. Pastikan kriteria dan asas persampelan konsisten antara perbandingan. Sampel kecil tanpa kegagalan diperhatikan adalah hasil sampel, bukan janji bahawa pengeluaran masa depan akan bebas daripada kebocoran.
Tingkatkan hasil yang tidak dapat diselesaikan dengan bukti asal yang utuh. Menghantar sampel yang gagal dan boleh diterima dengan identiti perkakas adalah lebih berguna daripada menghantar hanya resipi akhir. Pembekal atau pasukan kualiti kemudiannya boleh menyemak perkara yang sebenarnya diperhatikan dan perkara yang diubah oleh setiap percubaan pembetulan.
Kekalkan dan gantikan pemasangan blow-pin yang betul
Kenal pasti pemasangan sebelum memesan pengganti. Simpan nombor siri mesin, pengenalan acuan dan semakan lukisan blow-pin bersama-sama. Sertakan sisipan leher yang sepadan dan komponen pemotongan jika berkenaan. Nama komponen yang dikongsi atau diameter luar yang serupa tidak mewujudkan kebolehtukaran.
Pembersihan, kerja semula dan penggantian memerlukan keputusan yang berbeza. Gunakan arahan penyelenggaraan yang diluluskan dan had penerimaan. Pemulihan permukaan, kerja mengasah atau menyalut boleh menukar antara muka berfungsi, jadi dapatkan kelulusan pengilang yang sesuai daripada menganggap setiap tanda yang kelihatan sebagai arahan pembaikan.
Selepas pemasangan, ulangi pemeriksaan yang diperlukan oleh kerja sebenar. Sahkan dimensi leher dan kawasan pengedap yang berkaitan, kemudian sahkan penutupan dan ujian kefungsian yang ditentukan. Kekalkan semakan persediaan yang terhasil dengan rekod pemeriksaan. Thesenarai semak penyelenggaraan pencegahanmeletakkan rekod ini dalam pelan khusus mesin yang lebih luas.
Dua rujukan mesin botol Kinggle
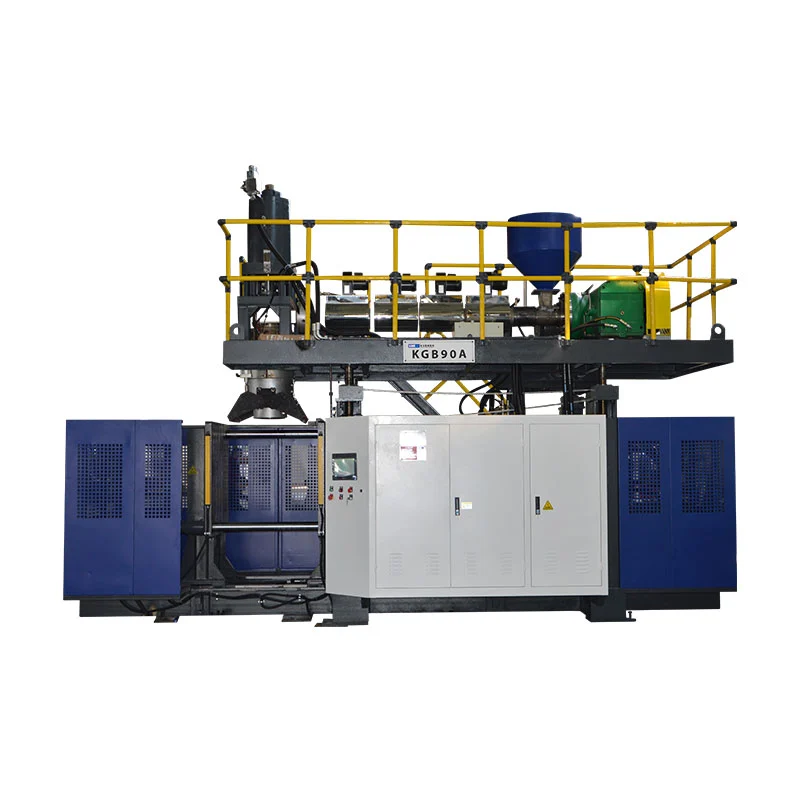
KGB5L dan KGB5D menyediakan contoh mesin botol penyemperitan berterusan yang berkaitan. Reka letak stesen yang diterbitkan mereka membantu mengatur rekod pemeriksaan: mengekalkan identiti stesen dan, jika berkenaan, identiti kepala dan rongga. Katalog tidak mengenal pasti pin pukulan universal untuk setiap botol yang dihasilkan pada kedua-dua platform.


| Medan diterbitkan | KGB5L | KGB5D |
|---|---|---|
| Susunan stesen | Bujang | berganda |
| Kapasiti kontena maksimum | 5 L | 5 L |
| Diameter skru | 60 mm | 70 mm |
| Kapasiti lebur HDPE | 55 kg/j | 80 kg/j |
Sumber: halaman produk KGB5L dan KGB5D yang dipautkan. Kapasiti lebur ialah medan pemprosesan bahan yang diterbitkan, bukan kadar botol yang diterima atau hasil kualiti leher.
Gunakan angka tersebut untuk mengenal pasti platform dan rangka perbincangan pengeluaran. Pemilihan blow-pin masih bergantung pada kemasan botol, acuan, pelekap dan susunan tiupan sebenar. Diameter mati-pin yang disenaraikan dalam spesifikasi kepala mati bukanlah pengganti lukisan pukulan-pin.
Untuk projek mesin baharu, sediakan lukisan botol dan penutup sebelum meluluskan skop perkakas. Untuk pemasangan sedia ada, tambahkan pengenalan pemasangan semasa dan bukti pemeriksaan. ThePanduan pemilihan mesin botol HDPEmeliputi spesifikasi pengeluaran yang lebih luas.
Soalan lazim tentang peniti pukulan dan kecacatan leher
Adakah pin pukulan sama dengan pin mati?
Tidak. Pin atau mandrel adalah sebahagian daripada perkakas pembentuk cair. Pin tiupan menghantar udara tiupan dan mungkin mempunyai tugas berkaitan leher dalam reka bentuk tertentu. Kenal pasti mana-mana komponen daripada lukisan pemasangannya. Perkataan "pin" yang dikongsi tidak menjadikan antara muka atau dimensinya boleh ditukar ganti.
Adakah setiap mesin pengacuan tamparan penyemperitan menggunakan reka bentuk pin tamparan yang sama?
Tidak. Susunan tiupan dan kemasan bergantung pada produk dan perkakas. Ciri penentukuran, penyejukan dan pemotongan adalah khusus konfigurasi. Sahkan pemasangan dan pergerakan sebenar sebelum memilih pengganti atau menggunakan arahan persediaan daripada mesin lain. Isipadu bekas sahaja tidak dapat mengenal pasti komponen yang betul.
Bolehkah botol bocor apabila pin tiup berada dalam keadaan baik?
ya. Siasat antara muka botol dan penutup penuh, termasuk penutup yang ditentukan, sesentuh pengedap dan susunan ujian. Tentukan sama ada kerosakan muncul semasa pengacuan atau pengendalian kemudian. Keputusan kebocoran mengenal pasti semakan yang gagal; ia tidak dengan sendirinya mengenal pasti alat, komponen atau keadaan proses yang menyebabkan kegagalan.
Apakah maklumat yang diperlukan untuk menyemak pin pukulan gantian?
Sediakan model mesin dan nombor siri, identiti acuan, lukisan pemasangan blow-pin dan semakan. Tambahkan perkakas leher mengawan dan lukisan botol dan penutup yang berkaitan. Untuk penyiasatan kecacatan, sertakan identiti sampel, gambar, ukuran dan urutan masalah pertama kali muncul. Gunakan saluran hubungan yang diluluskan untuk dokumen teknikal.
Apakah yang perlu diperiksa selepas pin pukulan dibaiki atau diganti?
Sahkan identiti pemasangan dan persediaan terhadap dokumen yang diluluskan, kemudian periksa ciri leher yang terjejas di bawah syarat ukuran yang dipersetujui. Ulangi ujian pakej yang berkaitan dengan penutupan yang ditentukan. Catatkan kuantiti dan kegagalan, simpan persediaan yang telah disemak dan ikuti pelan kualiti untuk pemeriksaan berterusan dan keluaran pengeluaran.
Hantar butiran mesin, perkakas dan kecacatan leher
Mulakan dengan model dan nombor siri, pengenalan alatan dan gambar kecacatan yang ditanda. Sertakan keperluan botol dan penutupan, peringkat pengeluaran pertama yang terjejas dan sebarang keputusan yang diukur. Butiran ini memberikan perbincangan teknikal titik permulaan yang jelas.
Bincangkan keperluan alatan dan pengeluaranNingbo Kinggle Machinery Co., Ltd. ·Maklumat syarikat