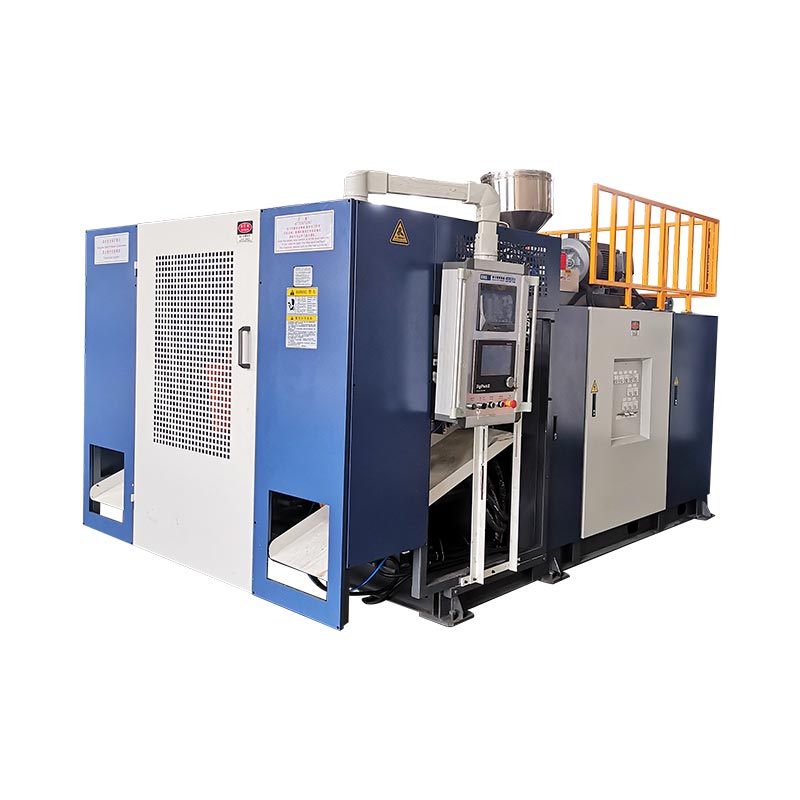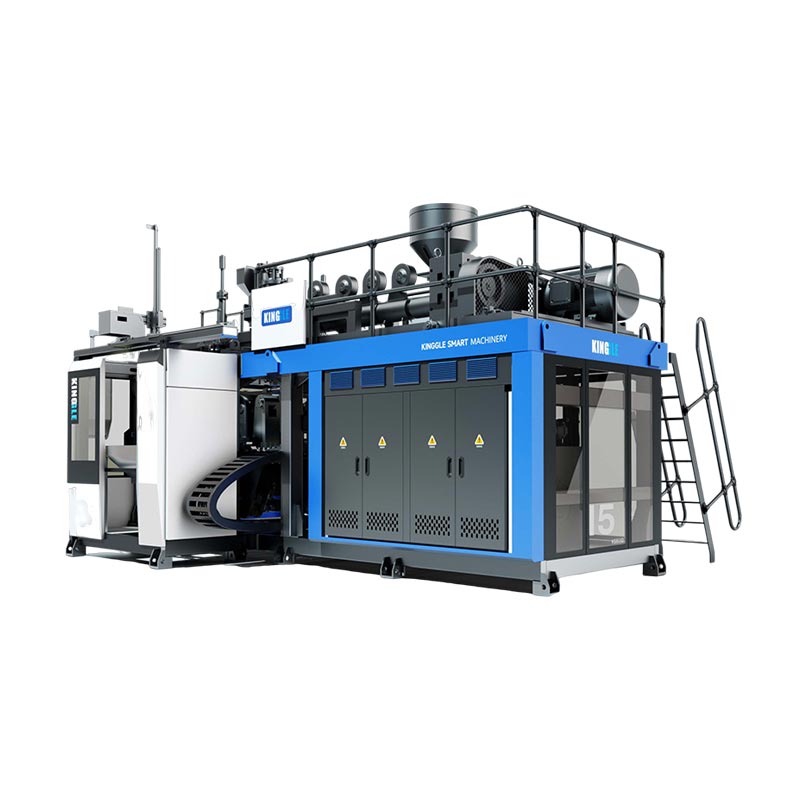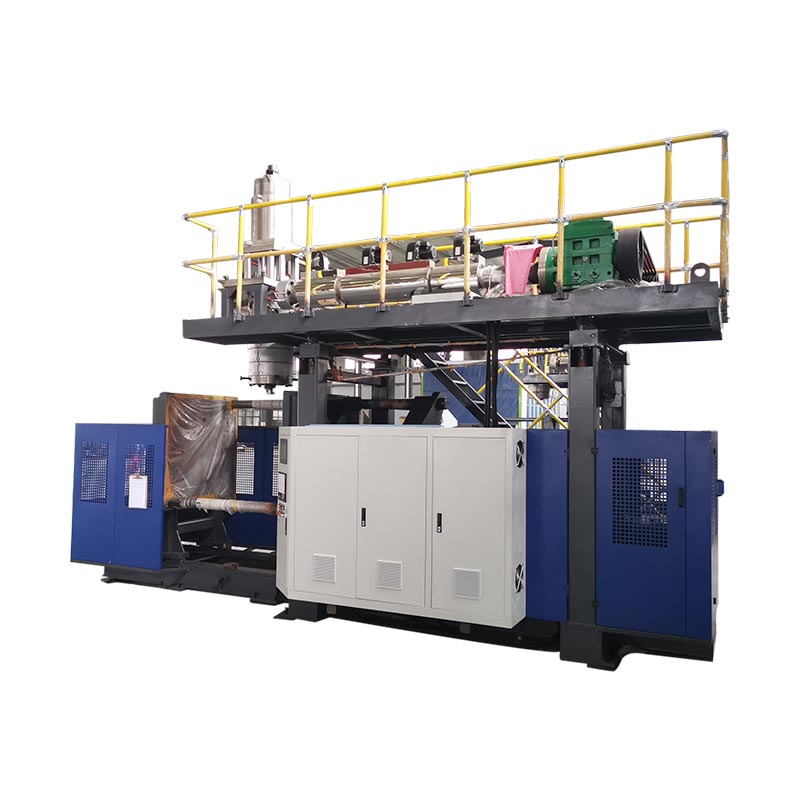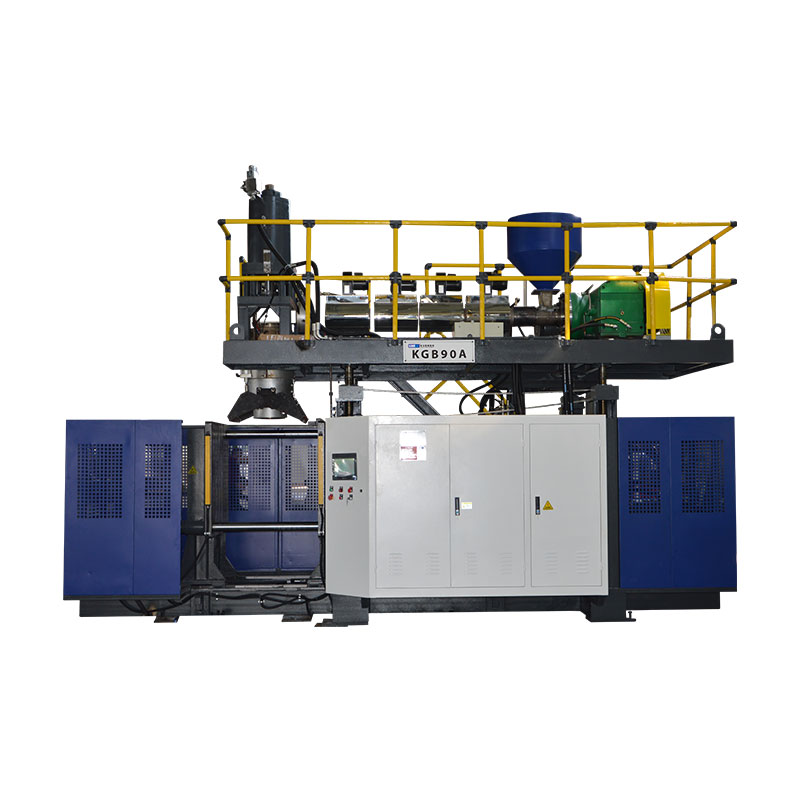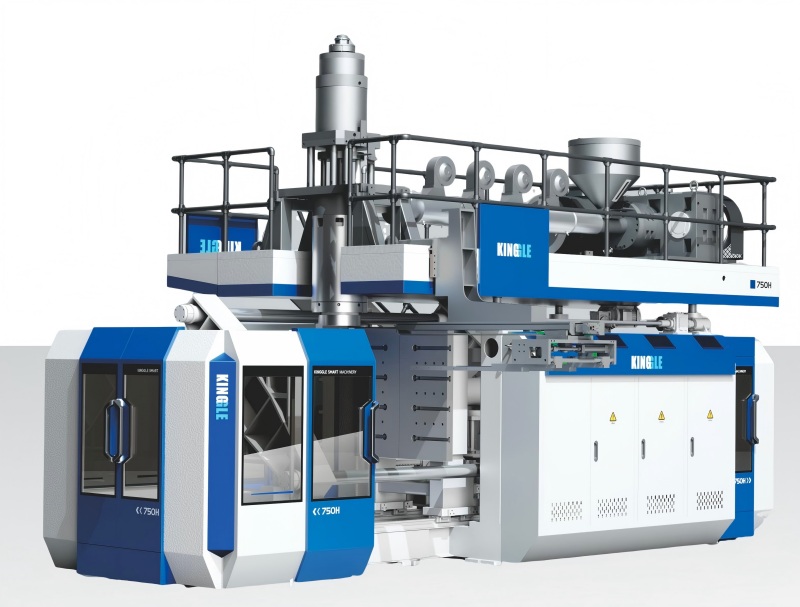
Pengacuan tamparan automotif boleh menghasilkan bahagian berongga seperti saluran udara dan takungan bendalir. Memilih peralatan bermula dengan lukisan bahagian, resin yang ditentukan dan keperluan penerimaan. Jumlah kontena yang diiklankan mesin sahaja tidak dapat menentukan sama ada ia akan membentuk saluran tertentu, menampung acuannya atau menyampaikan keluaran siap yang diperlukan.
Semakan pembelian yang berguna mengikuti bahagian melalui proses lengkap: membentuk, mengalih keluar, memangkas, memasang dan pemeriksaan. Selesaikan keperluan produk dan perkakas mandatori sebelum membandingkan output atau harga nominal. Jika tidak, kitaran pengacuan pantas boleh menyembunyikan sel pengeluaran yang masih meleset sasaran penghantarannya.

Bahagian automotif acuan tiupan: aplikasi dan kesesuaian proses
Himpunkan bahagian automotif mengikut perkara yang mesti dilakukan, bukannya berdasarkan fakta bahawa bahagian itu kosong. Saluran udara kabin, komponen masuk udara enjin dan takungan cecair memerlukan ulasan yang berbeza. Keadaan operasi dan antara muka mereka menentukan soalan yang mesti dijawab oleh cadangan mesin.
| Sebahagian keluarga | Input untuk ditubuhkan | Soalan peralatan dan alatan |
|---|---|---|
| Saluran HVAC kabin | Laluan udara, geometri sambungan, ruang pemasangan dan pemeriksaan fungsi tertentu | Bolehkah laluan yang dicadangkan membentuk badan dan meninggalkan lokasi pemangkasan dan pemeriksaan yang boleh diakses? |
| Bahagian pengambilan udara enjin | Keadaan suhu, tekanan atau vakum yang ditentukan, pendedahan media dan keperluan sambungan | Adakah resin, laluan pembentukan dan sel lengkap sesuai dengan keadaan tertentu? |
| Takungan cecair | Bendalir, keadaan perkhidmatan, port, ciri pelekap dan kriteria penerimaan | Bagaimanakah badan, antara muka dan sebarang pemasangan seterusnya akan dihasilkan dan disahkan? |
| Bahagian teknikal berongga lain | Muatkan kes, dimensi, ciri pemasangan dan kegunaan yang dimaksudkan | Adakah pengacuan tamparan sesuai, atau adakah laluan pembentukan atau penyambungan yang lain perlu dibandingkan? |
Simpan projek sistem bahan api pada laluan kelulusan yang berasingan. Sebagai contoh,RISE menerangkan ujian kebakaran tangki bahan api plastikdi bawah Peraturan PBB 34, Lampiran 5, fasal 5. Itu adalah skop ujian khusus, bukan senarai semak kelulusan yang lengkap. Mewujudkan pasaran yang berkenaan, keperluan dan tanggungjawab kelulusan untuk projek sistem bahan api sebenar; katalog mesin yang menyenaraikan "tangki kereta" tidak mewujudkan pengeluaran tangki bahan api yang mematuhi.
Salur HVAC acuan tiupan: geometri, antara muka dan keperluan mesin
Untuk saluran HVAC acuan tiupan, semak laluan udara dan setiap sambungan bersama-sama. Badan yang boleh dibentuk masih memerlukan bukaan yang boleh dipangkas, diletakkan dan diperiksa. Oleh itu, saluran plastik tersuai harus mencapai peringkat sebut harga dengan kedua-dua geometri acuan dan geometri siap yang dimaksudkan ditakrifkan.
Asingkan pengudaraan kabin daripada keperluan kemasukan udara enjin
Jangan pindahkan bahan masukan udara enjin atau keadaan ujian ke saluran kabin semata-mata kerana kedua-duanya membawa udara. Catatkan persekitaran pemasangan, bahan yang diluluskan dan pemeriksaan yang diperlukan untuk bahagian tertentu. Jika tekanan, vakum, kitaran suhu atau pendedahan bendalir penting, kenal pasti keadaan yang berkaitan dalam spesifikasi projek.
Semak sambungan yang telah siap, bukan hanya bukaan acuan
Tandai sambungan tamat, pemasangan datum, perubahan bahagian dan lokasi pemangkasan yang dicadangkan pada lukisan. Kemudian semak bagaimana bahagian itu akan berada dalam lekapan kemasan atau pemeriksaan. Soalan semakan yang berguna ialah sama ada sistem datum yang sama boleh mengesan bahagian secara konsisten semasa pemangkasan, pengukuran dan pemasangan.
Nyatakan sebarang aliran, laluan, pemeriksaan kesesuaian atau pengedap yang diperlukan sebelum menentukan sel. Pemeriksaan ini mungkin memerlukan lekapan khusus atau stesen berasingan. Mereka harus mempunyai pembekal dan kaedah penerimaan yang ditetapkan, dan bukannya diandaikan datang dengan mesin pengacuan tamparan.
Pilih laluan proses sebelum memilih saiz mesin
Bincangkan bagaimana parison akan mencapai rongga acuan sebelum memilih mesin yang lebih besar. Parison ialah tiub berongga panas yang prosesnya terbentuk dan mengembang. Pengendalian dan penempatannya mestilah sesuai dengan geometri.
Penyemperitan konvensional berbanding acuan tiupan sedutan 3D
Penjelasan teknikal Toray tentang pengacuan tamparan sedutan 3Dmenerangkan sedutan yang memasukkan parison ke dalam rongga acuan untuk bentuk berongga yang panjang dan kompleks. Ini adalah susunan proses yang berbeza. Mesin pengacuan tamparan penyemperitan konvensional dengan robot penyingkiran bahagian tidak boleh dianggap sebagai bukti yang setara dengan keupayaan itu.
Untuk laluan yang janggal, minta semakan laluan pembentukan menggunakan geometri dan damar sebenar. Bandingkan pengacuan tamparan penyemperitan konvensional, penempatan khusus atau laluan sedutan, dan bahagian acuan bercantum di mana sesuai. Perbandingan harus menangani kebolehlaksanaan pembentukan, antara muka dan kerja hiliran, dan bukannya menganggap bahawa satu laluan sesuai dengan setiap saluran automotif.
Pastikan penghantaran cair dan konfigurasi pemacu berasingan
Penyemperitan berterusan dan operasi kepala penumpuk menggambarkan penghantaran cair. Peletakan Parison menerangkan bahagian proses yang berbeza. Pemacu hidraulik, servo-hidraulik dan elektrik menerangkan penggerakan. Membandingkan ini pada paksi berasingan menjadikan petikan lebih mudah untuk ditafsirkan dan menghalang label automasi daripada berdiri untuk keupayaan membentuk.
Pilih resin acuan tamparan untuk aplikasi automotif sebenar
Tentukan gred, bukan hanya keluarga polimer. "PA" atau "PP" meninggalkan soalan terbuka tentang peneguhan, pengubahsuaian, tingkah laku pemprosesan dan kesesuaian untuk bahagian yang dimaksudkan. Envalior'sPortfolio Durethan PA6, sebagai contoh, membezakan gred pengacuan tamparan dan gred bertetulang untuk tiub dan saluran udara. Nama keluarga tidak mengenal pasti resipi yang boleh ditukar ganti.
Padankan penyediaan bahan dan pengplastikan dengan gred
Dapatkan arahan pemprosesan khusus gred semasa. Periksa susunan pengeringan dan penyusuan yang dicadangkan, pengukuran kelembapan jika perlu, kesesuaian skru dan kepala, kawalan suhu dan sebarang spesifikasi tahan haus yang diperlukan untuk kompaun. Ini adalah item untuk pengesahan teknikal, bukan sebab untuk menerbitkan satu suhu pengeringan untuk semua plastik kejuruteraan.
Toray mengenal pasti kelikatan cair dan kestabilan pengekalan bentuk yang berkaitan dengan kesesuaian resin acuan tiupan. Rekodkan keadaan bahan dan tetapan proses semasa percubaan supaya masalah pembentukan boleh disiasat terhadap resipi yang diketahui. Jangan terima kadar penyemperitan HDPE yang diterbitkan oleh mesin sebagai bukti kadar penghantarannya dengan resin yang berbeza.
Simpan semula dalam resipi yang diluluskan
Rekodkan sumber, sejarah pemprosesan dan cadangan perkadaran penyulingan semula, bersama-sama dengan kebenaran pelanggan dan semakan yang diperlukan untuk melayakkan resipi. Uji campuran pengeluaran yang dimaksudkan. Percubaan yang hanya menggunakan resin dara tidak menghasilkan prestasi dengan penambahan regrind kemudian.
Terjemahkan bahagian lukisan ke dalam keperluan peralatan acuan tamparan
Gunakan jadual keperluan-ke-bukti untuk menyemak peralatan pengacuan tiupan. Setiap keperluan mandatori memerlukan spesifikasi, lukisan atau rekod percubaan yang sepadan. Item yang tidak diselesaikan harus kekal kelihatan sehingga pihak yang bertanggungjawab menutupnya.
| Keperluan | Semak cadangan | Bukti dan penutupan |
|---|---|---|
| Permintaan bahan dan pukulan kasar | Pemplastikan gred khusus, pukulan dan penghantaran yang boleh digunakan; masukkan sekerap proses dan bukannya berat siap sahaja | Rekod bahan dan percubaan membentuk wakil |
| Pemasangan acuan | Sampul surat, pelekap, ketebalan acuan dan jisim, utiliti dan akses perkhidmatan | Lukisan antara muka acuan-mesin |
| Pembukaan dan penyingkiran | Ruang terbuka, pergerakan acuan yang diperlukan, laluan pencengkam dan pelepasan untuk bahagian panas | Semakan gerakan dan menyaksikan urutan penyingkiran |
| Kawasan dinding kritikal | Alat kepala, kawalan parison dan lokasi pemeriksaan yang dicadangkan | Ukuran dipetakan terhadap had lukisan |
| Selesai antara muka | Memangkas, mencantum, memasang dan lekapan kedudukan | Pemeriksaan dimensi dan fungsi bahagian siap |
| Keluaran yang diterima | Selesaikan sel, titik pengiraan, peraturan gangguan dan pengendalian penolakan | Percubaan bermasa dengan kuantiti yang diterima dan rekod berhenti |
Bagaimana saya akan menyemak projek pengacuan tamparan automotif
Untuk projek pengacuan tamparan automotif, saya akan menyemak lukisan bahagian sebelum membincangkan kapasiti mesin. Soalan permulaan saya akan melibatkan gred bahan, persekitaran operasi, titik sambungan dan keperluan penerimaan. Jumlah kontena nominal mesin akan kekal sebagai rujukan penapisan, bukan asas untuk meluluskan saluran atau takungan yang tidak teratur.
Jika bahagian percubaan mencapai sasaran beratnya tetapi gagal dalam pemeriksaan ketebalan dinding setempat, saya akan menyiasat pengedaran bahan sebelum meningkatkan berat bahagian keseluruhan. Saya akan membandingkan lokasi pemeriksaan yang ditentukan dengan profil parison, penyediaan bahan, perkakasan dan tetapan proses yang direkodkan. Menambah bahan di mana-mana akan kekal sebagai perubahan yang dicadangkan sehingga pemeriksaan bahagian yang berkaitan menunjukkan bahawa ia menyelesaikan masalah.
Semakan perkakas akan meliputi lebih daripada sama ada acuan sesuai di antara plat. Saya akan memeriksa pemasangan, ketebalan acuan, ruang buka, pergerakan yang diperlukan dan laluan penyingkiran bahagian yang lengkap. Port dan ciri pelekap juga memerlukan pelan yang jelas untuk pemangkasan, kedudukan dan pemeriksaan selepas pengacuan.
Untuk gred kejuruteraan-plastik yang ditentukan, saya akan meminta panduan pemprosesannya dan mengesahkan susunan pengeringan, penyusuan, skru dan kepala yang dicadangkan. Saya tidak akan menggunakan angka pemprosesan HDPE sebagai bukti prestasi dengan resin lain. Mana-mana resipi regrind yang dicadangkan akan kekal tertakluk kepada bahan yang berkenaan dan keperluan pelanggan.
Sebelum meluluskan sel pengeluaran, saya akan memasukkan kerja hiliran dalam pelan percubaan. Saluran acuan masih perlu melepasi peringkat pemangkasan, pemasangan dan pemeriksaan yang dipersetujui. Saya akan merekodkan output yang diterima, gangguan dan pelarasan manual, kemudian memisahkan keperluan yang diluluskan daripada item yang memerlukan pembetulan atau bukti lanjut.
Cadangan saya bergantung pada penemuan tersebut. Mesin yang lebih besar tidak akan menjadi tindak balas automatik saya terhadap kekurangan pengeluaran; Saya mula-mula akan menentukan sama ada sekatan itu datang daripada pengacuan, pengendalian, kemasan atau pemeriksaan.
Reka bentuk acuan tiupan, pengedaran dinding dan antara muka kritikal
Berat bahagian siap ialah satu ukuran bagi keseluruhan objek. Ia tidak dapat mengenal pasti ketebalan pada selekoh, sambungan atau picit-off. Wujudkan lokasi pemeriksaan daripada lukisan dan fungsi, kemudian bandingkan ukuran yang dibuat dalam keadaan bahagian yang ditentukan.
Kawalan membujur dan lilitan berasingan
Semak pengaturcaraan parison membujur secara berasingan daripada pengedaran dinding di sekeliling lilitan bahagian. Toray menerangkan kawalan ketebalan dinding jejari dalam perbincangan proses sedutan 3Dnya. Sahkan fungsi kawalan sebenar sistem yang dicadangkan; kiraan mata pengaturcaraan yang besar sahaja tidak menunjukkan bahawa setiap lokasi kritikal akan memenuhi hadnya.
Untuk kegagalan setempat, petakan ukuran kepada kedudukannya pada bahagian tersebut dan siasat pembolehubah proses dan alatan yang berkaitan. Pastikan perubahan boleh dikesan supaya kesannya boleh disemak. Yang sedia adapanduan pengaturcaraan parisonmenerangkan topik kawalan dengan lebih terperinci.
Membawa datum melalui kemasan dan pemasangan
Tentukan cara port, tepi yang dipangkas dan ciri pelekap akan diukur secara relatif kepada datum yang ditentukan. Setuju dengan keadaan sokongan dan ukuran bahagian tersebut. Semak antara muka ini dengan pembekal acuan dan lekapan menggunakanreka bentuk acuan dan pemeriksaan antara muka mesin, daripada menganggap kemasan sebagai isu berasingan selepas kelulusan acuan.
Tentukan sel pengacuan tamparan automotif yang lengkap
Lukis laluan dari penyediaan resin ke titik pengiraan bahagian yang diterima. Sertakan penyingkiran, pemangkasan, pembukaan, penyambungan, pemasangan dan pemeriksaan hanya di mana bahagian memerlukannya. Untuk setiap operasi, namakan pembekal, bukti penerimaan dan tanggungjawab untuk penyepaduan.
Semak antara muka stesen: bagaimana bahagian dipindahkan, cara ia terletak, apa yang berlaku apabila stesen hiliran berhenti dan cara bahagian yang ditolak dipisahkan. Sebut harga hendaklah membezakan peralatan yang dibekalkan oleh pembina mesin daripada peralatan yang dibekalkan oleh orang lain. Thepanduan konfigurasi talian automatikmeliputi sempadan bekalan ini.
Pilih pemeriksaan daripada fungsi dan spesifikasi bahagian tersebut. Ujian kebocoran, jika perlu, tidak menggantikan bukti dimensi, laluan, pemasangan atau ketahanan. Elakkan satu senarai ujian generik untuk setiap aplikasi automotif.
Buktikan bahagian dan proses pengeluaran secara berasingan
Rancang percubaan perwakilan sekitar semakan lukisan, bahan yang diluluskan dan resipi yang dimaksudkan. Catatkan acuan, persediaan, lot bahan dan pelan ukuran. Simpan kuantiti yang diterima, sebab tolak, pemberhentian dan campur tangan manual bersama rekod kitaran.
Ujian mesin pembekal dan kelulusan bahagian pengeluaran pelanggan mempunyai tujuan yang berbeza.Gambaran keseluruhan PPAP awam AIAGmenghubungkan kelulusan bahagian pengeluaran dengan konsisten memenuhi rekod reka bentuk dan spesifikasi semasa pengeluaran sebenar dijalankan pada kadar pengeluaran. Skop itu lebih luas daripada menunjukkan gerakan mesin atau menghasilkan satu sampel yang boleh diterima.
| Aktiviti | Soal ia alamat | Bukti untuk menentukan | Tidak dengan sendirinya menubuhkan |
|---|---|---|---|
| Mesin atau sel FAT | Adakah peralatan yang dibekalkan memenuhi skop penerimaan yang dipersetujui? | Semakan kontrak, konfigurasi, syarat percubaan dan rekod item terbuka | Semua fungsi bahagian siap atau kelulusan pengeluaran pelanggan |
| Pengesahan fungsi bahagian | Adakah bahagian siap memenuhi keperluan penggunaan yang ditetapkan? | Rekod dimensi, pemasangan, kefungsian dan ketahanan yang berkenaan | Prestasi pengeluaran yang berterusan di luar keadaan yang dinilai |
| Kelulusan bahagian pengeluaran pelanggan | Adakah proses pengeluaran yang dimaksudkan memenuhi keperluan kelulusan pelanggan yang berkenaan? | Penyerahan dan bukti pengeluaran yang ditentukan pelanggan, termasuk PPAP jika diperlukan | Kelulusan untuk bahan, lukisan atau proses yang diubah tanpa semakan yang diperlukan |
Tetapkan kuantiti sampel, tempoh percubaan, kaedah pengukuran dan sebarang kriteria statistik dalam pelan penerimaan projek. Jangan meminjam sasaran Cpk universal atau tempoh jalankan daripada artikel mesin generik. Untuk bahagian peralatan, gunakanPanduan perancangan FATuntuk menubuhkan cek yang dipersetujui.
Tutup setiap keperluan seperti yang diluluskan, memerlukan kerja pembetulan dan ujian semula, atau belum disahkan. Berikan pemilik dan bukti penutupan kepada dua kategori terakhir. Mengekalkan status ini berasingan menghalang percubaan yang tidak lengkap daripada menjadi keluaran pengeluaran yang jelas.
Bandingkan output dan kos pada sempadan bahagian yang diterima
Kira bahagian automotif siap yang lulus semakan yang dipersetujui. Nyatakan sama ada sasaran termasuk pertukaran, gangguan dan operasi hiliran, dan gunakan asas masa yang sama untuk setiap stesen. Lihatpanduan pengiraan kadar pengeluaranuntuk membezakan antara kitaran nominal dan output yang diterima.
Menilai sel saluran HVAC melebihi kitaran acuannya
Untuk projek saluran HVAC automotif hipotesis, saya akan mulakan dengan keperluan 95 bahagian yang diterima setiap jam yang dijadualkan. Andaikan acuan rongga tunggal, kitaran pengacuan 32 saat, ketersediaan larian peringkat pengacuan 90% dan hasil akhir yang diterima sebanyak 96% sepanjang proses lengkap.
Kadar pengacuan nominal ialah 3,600 ÷ 32, atau 112.5 bahagian sejam. Menggunakan anggapan ketersediaan larian akan meninggalkan kapasiti peringkat acuan sebanyak 101.25 bahagian setiap jam yang dijadualkan.
Angka itu tidak akan mewujudkan output siap. Saya juga akan membandingkan kapasiti pemangkasan, pengendalian dan pemeriksaan. Jadual di bawah menunjukkan dua senario perancangan, dengan mengandaikan tiada kerugian pemindahan tambahan atau interaksi antara pemberhentian stesen. Kedua-dua angka kapasiti hiliran menggunakan jam berjadual dan sudah membenarkan gangguan stesen yang diandaikan; hasil 96% digunakan sekali pada akhir.
| Langkah perancangan | Senario hiliran awal | Senario hiliran yang disemak semula |
|---|---|---|
| Kapasiti peringkat acuan | 101.25 bahagian/jam | 101.25 bahagian/jam |
| Kapasiti pemprosesan hiliran | 90 bahagian/jam | 105 bahagian/jam |
| Diandaikan hasil diterima muktamad | 96% | 96% |
| Unjuran output yang diterima | 86.4 bahagian/jam | 97.2 bahagian/jam |
| Output diterima yang diperlukan | 95 bahagian/jam | 95 bahagian/jam |
Dalam senario awal, kapasiti hiliran akan mengehadkan sel kepada 90 bahagian sejam sebelum elaun hasil akhir. Oleh itu, unjuran output yang diterima ialah 90 × 0.96 = 86.4 bahagian sejam, di bawah keperluan.
Saya seterusnya akan menilai susunan hiliran yang mampu memproses 105 bahagian sejam. Dengan peringkat pengacuan kemudian mengehadkan bekalan, unjuran output diterima akan menjadi 101.25 × 0.96 = 97.2 bahagian sejam.
Pengiraan yang disemak akan melebihi sasaran dengan hanya 2.2 bahagian sejam. Saya akan menganggapnya sebagai ruang utama perancangan terhad, bukan bukti kadar pengeluaran yang diluluskan. Percubaan sel perwakilan masih perlu menetapkan kitaran sebenar, gangguan, prestasi hiliran dan hasil yang diterima.
Perbandingan ini akan mengarahkan semakan kejuruteraan ke arah penyusunan kemasan dan pemeriksaan sebelum meminta mesin pengacuan tamparan yang lebih besar.
Bandingkan skop pengeluaran yang sama
Asingkan mesin, acuan, penyediaan bahan, lekapan kemasan, pemeriksaan, penyepaduan dan kos percubaan dalam setiap cadangan. Harga mesin sahaja tidak boleh dibandingkan secara langsung dengan harga sel lengkap. Menilai kapasiti tambahan terhadap output yang diterima dan permintaan projek; jangan menganggap bahawa mesin yang lebih besar akan menghilangkan kesesakan hiliran.
Sediakan RFQ bahagian automotif untuk Kinggle
Platform penumpuk Kinggle yang diterbitkan menyediakan rujukan spesifikasi untuk perbincangan awal. Ia bukan pilihan automatik untuk contoh saluran hipotetikal atau untuk setiap bahagian automotif. Bahan yang dicadangkan, acuan dan skop pengeluaran yang lengkap masih memerlukan semakan teknikal.
| Medan rujukan | KGB80A | KGB100B |
|---|---|---|
| Kapasiti kontena maksimum yang diiklankan | 30 L | 120 L |
| Daya pengapit | 215 kN | 440 kN |
| Saiz plat acuan, W × H | 750 × 860 mm | 1,200 × 1,200 mm |
| Saiz acuan maksimum, W × H | 520 × 860 mm | 920 × 1,200 mm |
| Ketebalan acuan | 360 hingga 420 mm | 510 hingga 600 mm |
| Sambungan aplikasi tersenarai | Saluran paip alat ganti kereta | Alat ganti kereta dan tangki kereta |
Jadual menghasilkan semula medan terpilih daripada halaman produk Kinggle yang dipautkan. Saiz plat dan saiz acuan maksimum adalah bidang yang berbeza. Kedua-duanya tidak mengesahkan sampul gerakan yang lengkap, output khusus gred, proses sedutan khusus atau kelulusan sistem bahan api. Minta lukisan antara muka dan konfigurasi untuk binaan yang dicadangkan.

Hantar pakej ulasan, bukan hanya jumlah mesin yang diminta
- Lukisan bahagian 3D dan 2D dengan semakan, geometri siap, datum dan keperluan dinding atau antara muka kritikal.
- Gred resin yang ditentukan, resipi pengeluaran yang diluluskan dan arahan pemprosesan yang berkaitan.
- Berat bahagian, susunan acuan yang dirancang, maklumat alatan sedia ada dan urutan kemasan yang dicadangkan.
- Output diterima yang diperlukan dengan asas masa, permintaan tahunan, campuran produk dan keperluan pemeriksaan.
- Keadaan tapak dan senarai yang jelas tentang siapa yang membekalkan acuan, alat bantu, kemasan, pemeriksaan dan penyepaduan.
Input ini membenarkan alamat semakan teknikal sesuai, keperluan yang tidak dapat diselesaikan dan keadaan percubaan sebelum konfigurasi mesin dimuktamadkan.
Soalan lazim
Bolehkah setiap saluran udara automotif dibuat pada mesin pengacuan tamparan konvensional?
Tidak. Semak geometri, resin tertentu, antara muka dan akses perkakas. Sesetengah bentuk memerlukan penilaian penempatan parison khusus, pengacuan pukulan sedutan atau bahagian bercantum. Mesin konvensional dengan robot bawa keluar tidak dengan sendirinya mewujudkan keupayaan membentuk tersebut.
Adakah volum penumpuk cukup untuk memilih mesin untuk bahagian automotif?
Tidak. Permintaan pukulan yang boleh digunakan, penghantaran khusus bahan, pemasangan acuan, ruang pembukaan, pergerakan yang diperlukan, penyingkiran bahagian dan kerja hiliran juga memerlukan semakan. Jumlah kontena yang diiklankan ialah rujukan saringan, bukan kaedah pemilihan lengkap untuk bahagian teknikal yang tidak teratur.
Bolehkah mesin HDPE memproses gred plastik kejuruteraan tertentu?
Itu memerlukan semakan gred khusus penyediaan bahan, pemplastikan, perkakas kepala, kawalan dan proses yang dicadangkan. Kadar penyemperitan HDPE yang diterbitkan tidak membuktikan pengeluaran dengan resin lain. Sahkan konfigurasi dan jalankan percubaan perwakilan dengan bahan yang dimaksudkan.
Mengapakah bahagian boleh mencapai sasaran beratnya tetapi gagal dalam pemeriksaan ketebalan dinding?
Berat menerangkan keseluruhan bahagian, manakala pemeriksaan ketebalan mengukur lokasi. Bahan boleh diagihkan secara berbeza antara kawasan tanpa perubahan yang sepadan dalam jumlah berat. Petakan lokasi yang gagal dan siasat bahan, alatan dan keadaan proses yang berkaitan sebelum memutuskan cara membetulkannya.
Adakah lulus FAT mesin melengkapkan kelulusan bahagian pengeluaran pelanggan?
Tidak. FAT meliputi skop penerimaan peralatan yang dipersetujui. Pengesahan bahagian siap dan kelulusan pengeluaran pelanggan memerlukan bukti terpakai mereka sendiri. Di mana PPAP diperlukan, sahkan penyerahan pelanggan dan keperluan pengeluaran dan bukannya menganggap penghantaran peralatan sebagai kelulusan.
Adakah membeli mesin pengacuan tamparan automotif sama seperti mendapatkan bahagian acuan tamparan tersuai?
Tidak. Perolehan peralatan melibatkan mesin, antara muka perkakas, integrasi dan skop penerimaan untuk proses pengeluaran. Menyumber bahagian siap melibatkan tanggungjawab pengilang untuk menghasilkan dan membekalkan bahagian tersebut. Jelaskan skop mana yang diminta sebelum membandingkan pembekal.
Untuk semakan peralatan bahagian automotif, hantarkan lukisan dan keperluan bahan melaluihalaman hubungan Kinggleatau e-melsales@kinggle.com. telefon:+86-574-87103665. Maklumat syarikat boleh didapati dihalaman Kinggle About.
Luluskan laluan pengeluaran sebelum membuat komitmen kepada mesin
Mulakan dengan bahagian dan bahan, selesaikan laluan pembentukan, dan ubah lukisan menjadi peralatan yang jelas dan keperluan pengesahan. Kemudian bandingkan cadangan lengkap di sempadan bahagian yang diterima. Masalah kesesuaian wajib memerlukan penyelesaian; kitaran yang lebih pantas atau harga pembelian yang lebih rendah tidak boleh menutupnya.