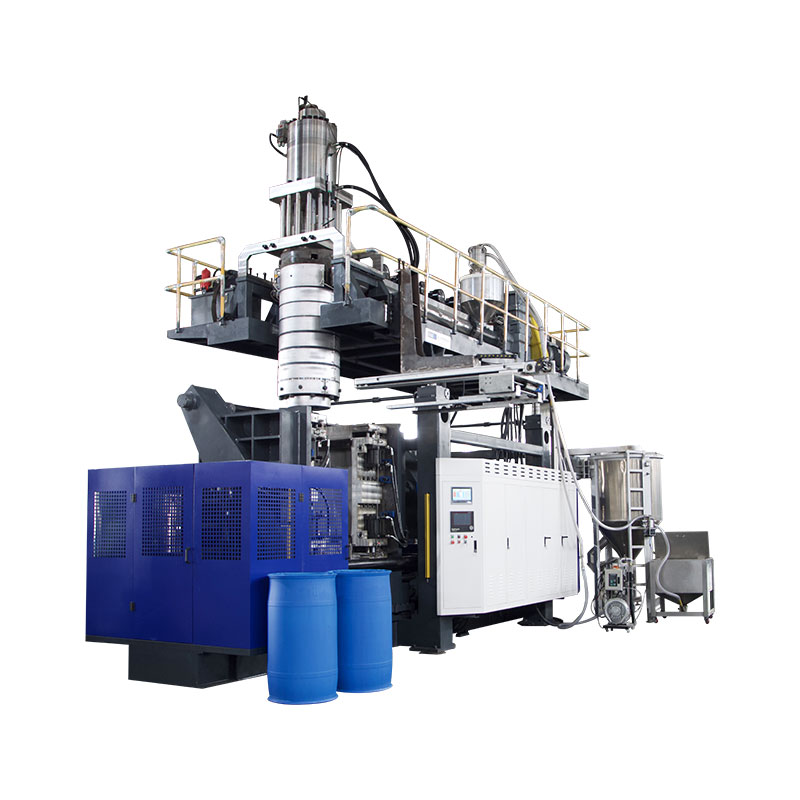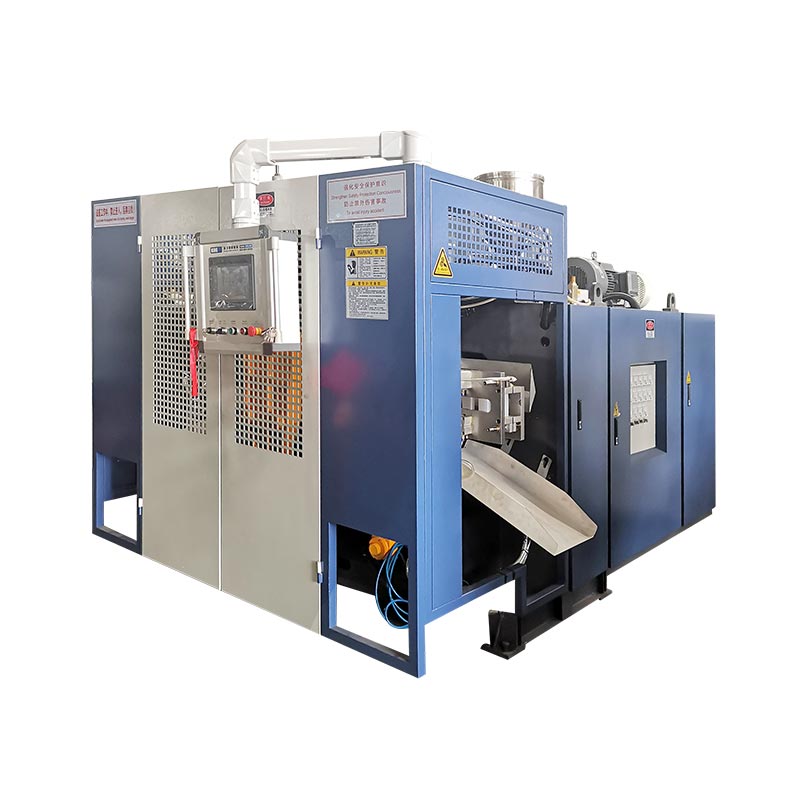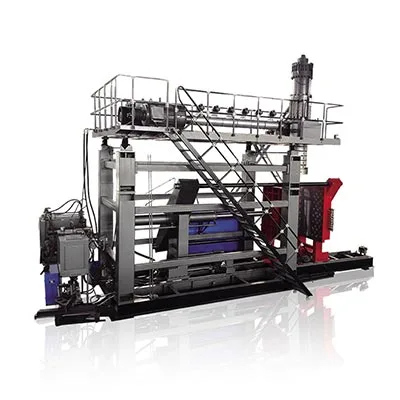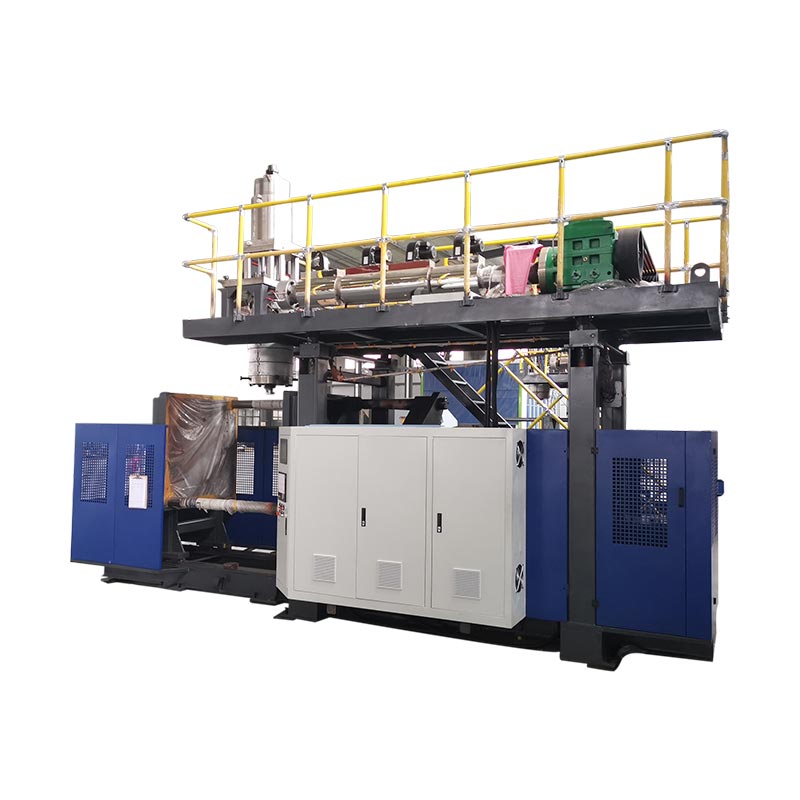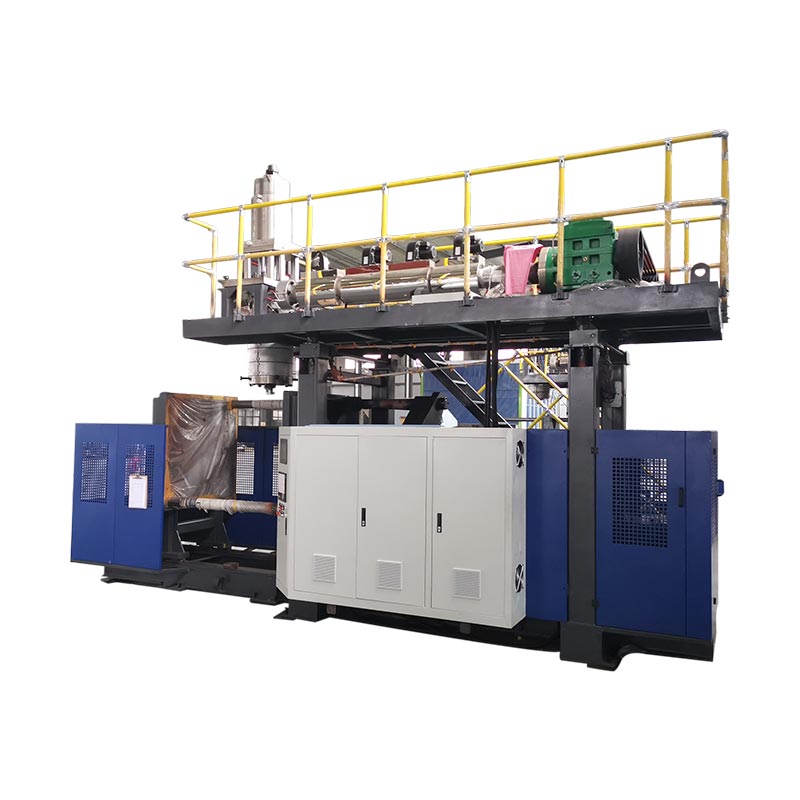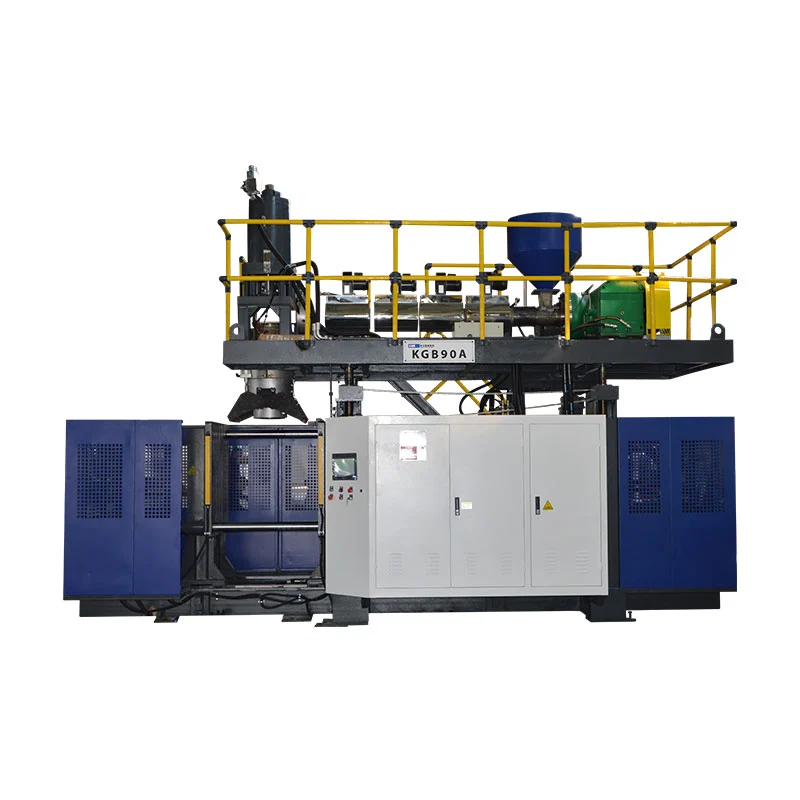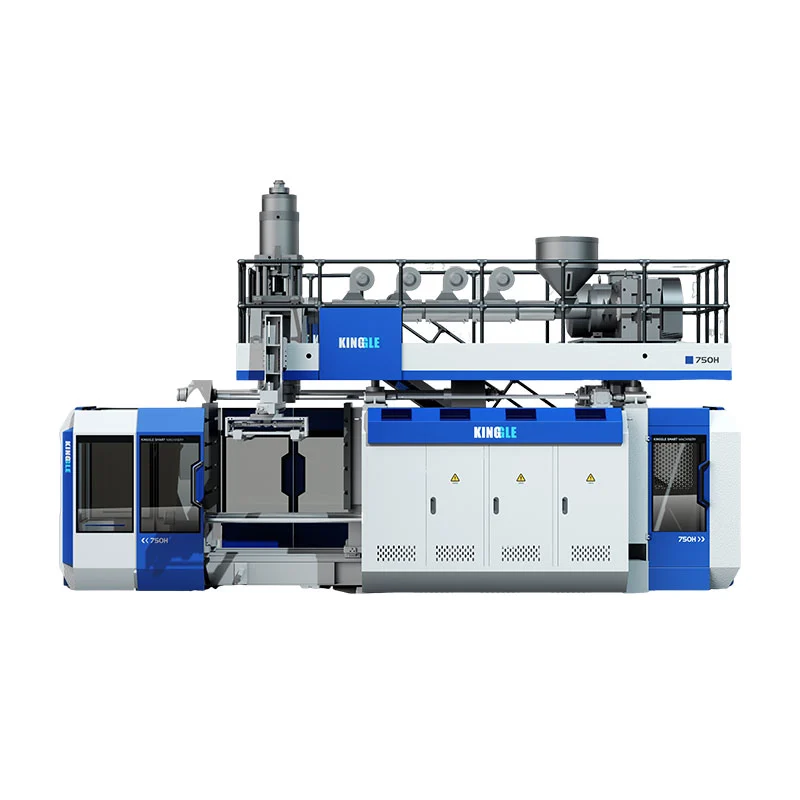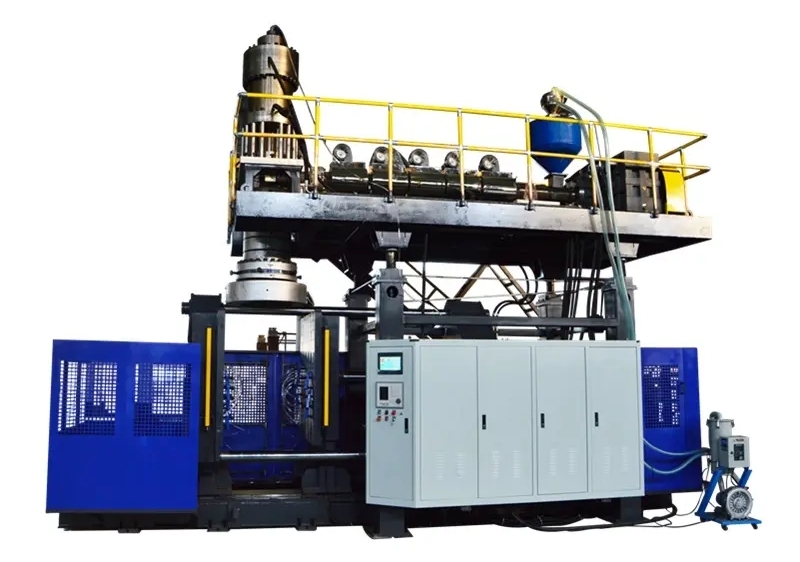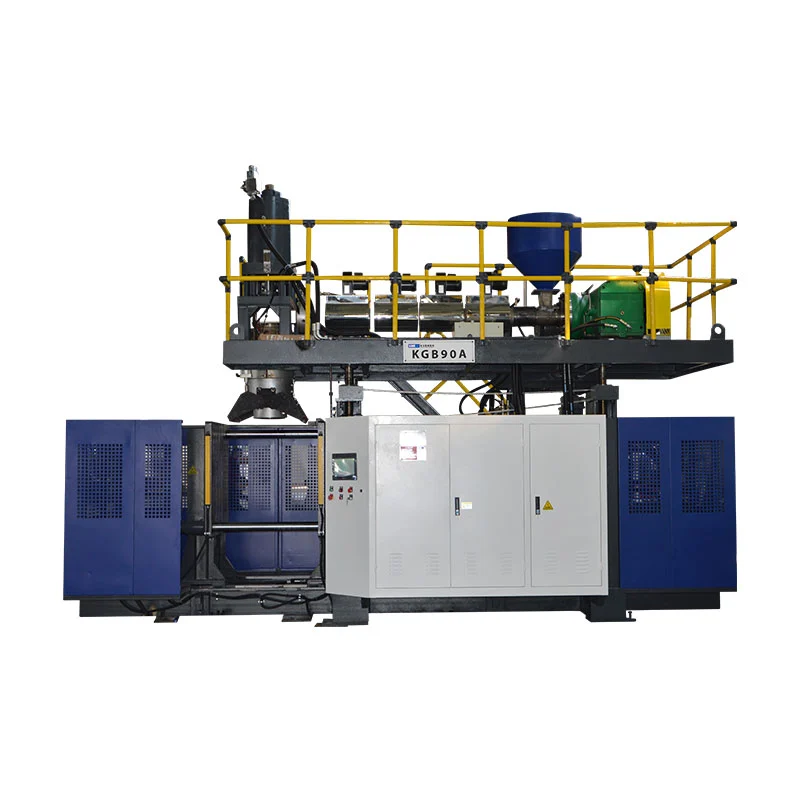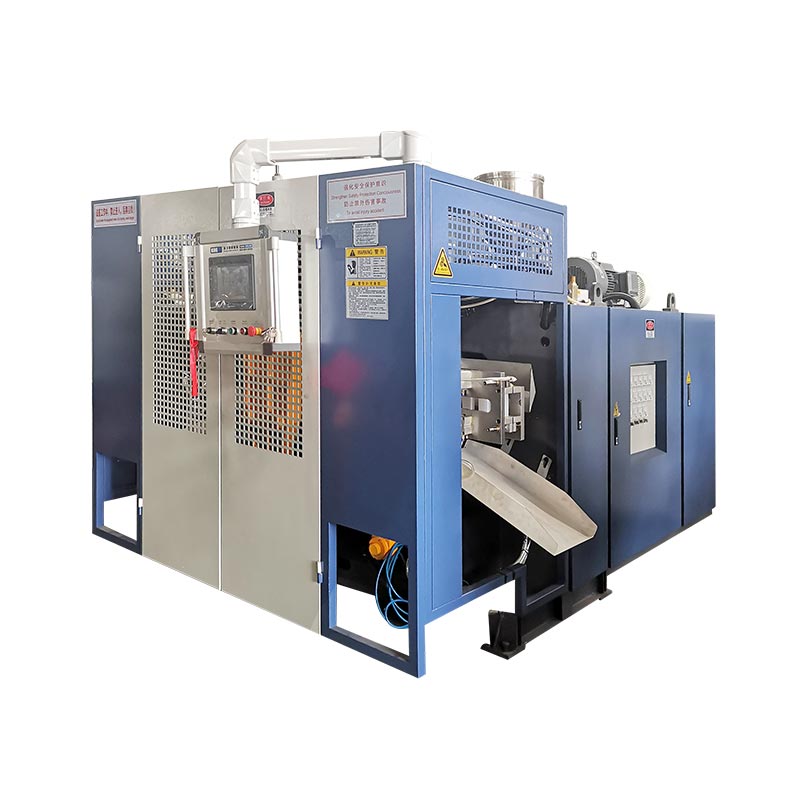
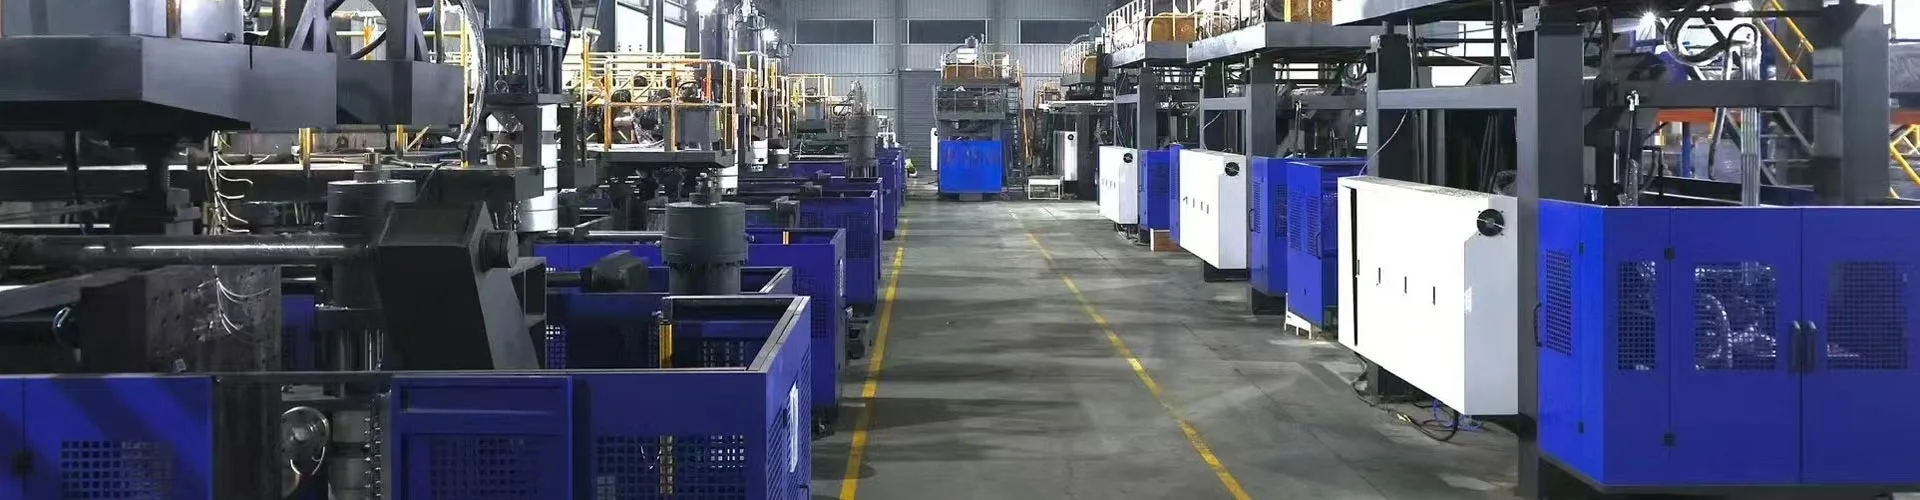
Bahagian utama mesin pengacuan tamparan ialah sistem suapan dan penyemperitan, kepala die, acuan dan pengapit, sistem tiupan, litar penyejukan, pemacu dan kawalan, dan peralatan penyingkiran bahagian. Susunan mereka bergantung pada proses pengacuan dan konfigurasi mesin. Untuk pengacuan tamparan penyemperitan, kenal pasti setiap komponen dengan fungsi dan pemasangannya sebelum mempertimbangkan penggantian.
Untuk mengenal pasti komponen, cari pemasangannya, sahkan fungsinya dan kumpulkan maklumat teknikal yang berkaitan. Gambar atau nama biasa jarang menentukan sama ada dua alat ganti akan berfungsi pada mesin yang sama.
Empat perbezaan menghalang percampuran yang mahal
- Kepala die membentuk tiub plastik; acuan tiupan membentuk bahagian luar bekas.
- Pin atau mandrel membentuk laluan cair. Pin tiupan menghantar udara dan mungkin melakukan fungsi berkaitan leher.
- Perintah pengawal, kedudukan penggerak dan dinding botol yang diukur adalah bukti yang berbeza.
- Memadankan nama komponen hanyalah permulaan pengenalan bahagian gantian.
Kenal pasti jenis mesin sebelum menamakan bahagiannya
Sahkan proses daripada pengenalan mesin dan dokumen teknikal. Pengacuan pukulan penyemperitan, pengacuan pukulan suntikan dan pengacuan pukulan regangan membuat produk berongga melalui susunan alatan yang berbeza. Senarai komponen yang menggabungkan ketiga-tiga boleh menghantar pembeli mencari perkakasan yang tidak digunakan oleh mesin yang dipasang.
Dalam pengacuan tiupan penyemperitan, atau EBM, penyemperit membekalkan polimer cair kepada kepala die. Kepala membentuk tiub berongga yang dipanggil parison, yang mana acuan menangkap dan mengembang. milik Kingglepanduan mesin acuan tamparanmenerangkan kategori proses dan mengenal pasti pengacuan tamparan penyemperitan sebagai tumpuan peralatannya.
Mesin pengacuan pukulan suntikan sebaliknya membentuk prabentuk di sekeliling rod teras sebelum memindahkannya ke peringkat meniup. Sistem regangan PET menggunakan preform dan operasi regangan. Perbezaan tersebut penting apabila mengenal pasti alatan: pemasangan rod teras IBM dan rod regangan PET tidak sepatutnya muncul pada senarai alat ganti EBM generik.
Simpan pemasangan, bahagian dan bahan proses berasingan
Istilah "bahagian pengacuan tiupan" boleh bermaksud komponen mesin atau produk plastik yang dibuat oleh proses tersebut. Nyatakan maksud yang sesuai. Parison ialah plastik yang sedang diproses, bukan bahagian mesin yang boleh diganti. Rongga adalah ciri acuan. Kepala die ialah perhimpunan yang mengandungi beberapa komponen dengan identiti mereka sendiri.
Gunakan hierarki pemasangan apabila meminta bantuan: mesin, sistem, pemasangan, kemudian bahagian individu. Contohnya, "kepala penyemperitan, pemasangan alatan, mandrel" lebih berguna daripada "pin kepala." Tambahkan rujukan lukisan atau nombor bahagian asal apabila ia tersedia. Ini memberi pembekal titik permulaan tanpa bergantung pada nama panggilan tempatan.
| Kumpulan komponen | Fungsi | Bukti pengenalan yang berguna |
|---|---|---|
| Memberi makan dan penyemperitan | Membekal, menyampaikan, mencairkan dan mencampur resin | Lukisan penyemperit, spesifikasi skru/tong, plat motor |
| Kepala mati dan perkakas parison | Edarkan cair dan bentuk tiub | Model kepala, lukisan alatan, semakan pemasangan |
| Kawalan Parison | Perintah berubah pada pembukaan perkakas | Pengenalpastian versi pengawal, penggerak dan maklum balas |
| Acuan dan pengapit | Tangkap parison, pegang alat dan tentukan bentuk luaran | ID acuan, lukisan antara muka, rujukan pemasangan pengapit |
| Meniup dan menyejukkan | Kembung parison dan keluarkan haba | Lukisan alat tiupan, litar udara dan peta litar penyejukan |
| Memandu dan mengawal | Kuasa, urutan dan fungsi monitor | Skema, plat peranti, perisian dan versi parameter |
| Bawa keluar dan penamat | Alih keluar dan, jika disertakan, selesaikan produk | Lukisan pencengkam/lekapan dan konfigurasi garisan yang diluluskan |
Suap dan cairkan resin: corong, skru, tong dan pemacu
Laluan suapan bermula sebelum skru
Corong membekalkan bahan ke bahagian suapan penyemperit. Projek juga mungkin termasuk pemuat, pengisar, peralatan dos atau pemulangan semula. Anggap mereka sebagai peralatan yang boleh dikenal pasti dengan antara muka yang berasingan. Kehadiran corong tidak membuktikan bahawa penghantaran automatik, pengeringan atau pengadunan termasuk dalam bekalan mesin.
Apabila output menjadi tidak teratur, rekod gred resin, lot, adunan dan tingkah laku penyusuan sebelum menyalahkan skru. Sekatan atau gangguan dalam penghantaran bahan boleh menjejaskan apa yang sampai ke kepala. Pasukan penyelenggaraan memerlukan pemerhatian yang terikat pada larian sebenar, bukan sekadar permintaan untuk penyemperit yang lebih besar.
Sistem skru, tong dan suhu melakukan kerja yang berbeza
Skru berputar menyampaikan dan berfungsi resin di dalam tong. Zon pemanasan menambah haba di bawah kawalan suhu, manakala proses juga menghasilkan haba melalui kerja mekanikal. Penderia suhu memberikan maklum balas di lokasi yang dipasang. Oleh itu, suhu zon tong yang dipaparkan bukanlah ukuran langsung bagi setiap bahagian cair yang mengalir.
Simpan identiti pemanas dan penderia berasingan. Penggera suhu rendah boleh melibatkan litar kuasa, pemanas, peranti maklum balas, pendawaian atau persediaan kawalan. Menggantikan pemanas tanpa mengesahkan kerosakan boleh menyebabkan masalah asal tidak dapat diselesaikan. Gunakan gambarajah pendawaian sebenar dan diagnosis elektrik yang layak dan bukannya had rintangan atau suhu sejagat.
Pemacu mesti sepadan dengan lebih daripada penilaian kuasa
Motor, kotak gear dan gandingan menghantar gerakan ke skru. Sambungan mekanikal dan keperluan operasi mereka tergolong dalam pemasangan yang dipasang. Motor dengan kuasa undian yang sama bukanlah pengganti yang sesuai secara automatik, dan skru dengan diameter nominal yang sama mungkin mempunyai geometri atau butiran sambungan yang berbeza.
Untuk pertanyaan skru atau tong, berikan lukisan asal, nombor siri mesin dan aplikasi bahan. Untuk pertanyaan pemanduan, sertakan plat motor dan kotak gear yang lengkap serta rujukan pemasangan yang berkaitan. Kekalkan orientasi asal dan maklumat sambungan dalam gambar yang diambil dari kedudukan yang selamat. Rekod ini membantu membezakan item yang gagal daripada pemasangan yang lebih besar di sekelilingnya.
Bentuk parison: kepala die, perkakas die dan kawalan ketebalan dinding
Kepala die menerima cair daripada extruder dan mengedarkannya ke arah perkakas alur keluar. Die dan mandrel, kadangkala digambarkan sebagai pin die atau perkakas teras, mentakrifkan laluan anulus yang membentuk tiub. Terminologi berbeza-beza mengikut reka bentuk kepala, jadi komponen yang dinamakan harus sentiasa bersambung semula ke lukisan.
Acuan pukulan melakukan kerja yang berbeza. Ia menutup sekitar parison panas dan mentakrifkan bahagian luar bekas apabila udara mengembang plastik terhadap rongga. Memesan "kepala acuan baharu" tanpa mengenal pasti sama ada masalah berkenaan dengan kepala penyemperitan, perkakas alur keluar atau acuan tiupan mewujudkan kesamaran yang boleh dielakkan.
Kepala berterusan dan penumpuk mempunyai laluan material yang berbeza
Susunan penyemperitan berterusan membentuk parison daripada bekalan cair yang berterusan. Kepala penumpuk menyimpan kuantiti cair dan menyahcasnya semasa kitaran. Fungsi penyimpanan dan pelepasan tambahan menukar pemasangan kepala dan kawalannya. Akumulator cair juga berbeza daripada akumulator hidraulik yang menyimpan tenaga dalam litar kuasa bendalir.
Kenal pasti seni bina kepala sebelum membandingkan pengedap, perkakas, pemanas atau penggerak. Memadankan diameter alur keluar sahaja tidak membuktikan bahawa antara muka pemasangan, pergerakan atau kawalan sekeliling adalah serasi.
Pengawal hanyalah satu bahagian daripada kawalan ketebalan dinding
Sistem kawalan parison memautkan profil yang diprogramkan kepada pergerakan alatan melalui pengawal, penggerak dan susunan maklum balas. Moog'sgambaran keseluruhan komponen pengacuan tamparanmenerangkan pengawal, penggerak dan komponen servo sebagai elemen berasingan bagi penyelesaiannya. Keluarga komponen ini mempunyai pekerjaan yang berbeza dalam sistem kawalan dan gerakan.
Implikasi praktikal adalah mudah: skrin gantian atau pengawal tidak boleh dipilih secara bebas daripada penggerak, maklum balas dan antara muka mesin. Gambaran keseluruhan Moog menerangkan keluarga komponen; ia tidak mengenal pasti peranti yang dipasang pada mesin Kinggle tertentu.
Kedudukan alatan dan ketebalan dinding akhir juga mesti kekal berasingan. Dinding botol masih bergantung pada tingkah laku bahan, geometri bahagian dan keadaan proses. Sahkan bahagian yang dibentuk daripada menganggap profil yang dipaparkan sebagai laporan ukuran dinding. Thepanduan pengaturcaraan parisonmenghubungkan perubahan profil dengan lokasi produk yang diukur.
Bentuk dan lepaskan bahagian: acuan, pengapit, sistem tiupan dan bawa keluar
Acuan pukulan dan unit pengapit hendaklah dikenal pasti secara berasingan. Acuan adalah alat khusus produk. Pemasangan pengapit menyokong dan menggerakkan alat itu dan menahannya tertutup semasa peringkat yang diperlukan. Platen, pemandu, silinder dan sebarang mekanisme pengangkutan tergolong dalam konfigurasi mesin, bukan secara automatik kepada pembelian acuan.
Untuk pertanyaan penggantian, gambar rongga mungkin mengenal pasti produk tetapi mendedahkan sedikit tentang antara muka pelekap. Sertakan ID alat dan lukisan mesin atau acuan yang berkaitan. Thepanduan reka bentuk acuan acuan tamparan penyemperitanmenerangkan mengapa rongga, cubitan, penyejukan, antara muka tiupan dan kaedah penyingkiran mesti berfungsi bersama.
Pin pukulan bukan pin mati
Pin atau mandrel kepunyaan alat pembentuk cair. Pin pukulan tergolong dalam penghantaran udara dan, dalam beberapa konfigurasi, susunan pembentukan leher atau penentukuran. Kedua-duanya boleh dipanggil "pin" di tingkat kedai, tetapi mereka melakukan kerja yang berbeza dan mempunyai antara muka yang berbeza.
Sesetengah produk menggunakan susunan tiupan yang berbeza, termasuk tiupan bawah. Jangan tempah pin pukulan daripada isipadu botol sahaja. Kemasan produk, geometri alat, pemasangan, pergerakan dan sambungan udara mesti sepadan dengan reka bentuk yang diluluskan. Fungsi tepat pemasangan pin atau tiupan bergantung pada reka bentuk itu.
Penyingkiran bahagian melangkaui membuka acuan
Sistem penyingkiran mesti mengeluarkan produk yang terbentuk tanpa kerosakan atau gangguan yang tidak boleh diterima. Bergantung pada projek, pengalihan mungkin melibatkan pencengkam, robot, mekanisme pengendalian lain atau operasi manual yang ditentukan. Penyingkiran kilat, tebukan pemegang, ujian kebocoran dan penghantaran mungkin merupakan peralatan yang berasingan.
Sempadan itu penting apabila bahagian mencapai mesin seterusnya dengan tidak betul. Tanda atau ubah bentuk boleh berlaku selepas acuan dibuka. Rekod di mana ia mula-mula muncul, stesen atau rongga yang menghasilkannya, dan sama ada ia ada sebelum pengendalian. Jangan mendiagnosis haus acuan daripada kecacatan yang hanya diperiksa selepas memangkas dan menyampaikan.
Sahkan skop bawa keluar dan kemasan yang dipesan sebelum meminta penggantian jari, lekapan atau penderia. Themesin automatik dan panduan talian lengkapmengasingkan fungsi mesin daripada bekalan hiliran. Automasi harus dikenal pasti dengan konfigurasi sebenar, bukan disimpulkan daripada perkataan "automatik."
Sokong kitaran: hidraulik, penyejukan, penderia dan kawalan
Litar kuasa dan bendalir
Pada mesin hidraulik, motor dan pam membekalkan kuasa hidraulik. Injap mengarahkan atau mengawal aliran, dan penggerak menghasilkan pergerakan. Pam minyak yang dipacu servo kekal sebagai sebahagian daripada sistem hidraulik. Memanggilnya sebagai motor elektrik tidak menjadikan keseluruhan mesin serba elektrik.
Sistem udara menyokong fungsi pneumatik dan tiupan yang ditentukan. Pengawal selia, injap, penapis, tiub dan alat tiupan mempunyai peranan yang berbeza. Sambungan yang kelihatan betul masih perlu sepadan dengan keperluan litarnya. Kenal pasti komponen hidraulik dan pneumatik daripada kod peranti skematik dan lengkap, bukan hanya saiz badan atau penampilan port.
Penyejukan mempunyai beberapa beban berasingan
Acuan memerlukan penyingkiran haba, dan mesin mungkin mempunyai beban penyejukan tambahan seperti minyak hidraulik atau litar tertentu yang lain. Sistem penyejuk, menara atau loji boleh diletakkan di luar bekalan mesin. Petakan sempadan tanggungjawab sebelum menganggap peralatan loji yang hilang sebagai komponen mesin yang hilang.
Bacaan biasa pada bekalan air utama tidak membuktikan bahawa setiap cawangan acuan mempunyai peredaran yang mencukupi. Identiti litar dan pemerhatian operasi sebenar adalah lebih berguna daripada andaian seluruh baris tunggal. Thepanduan keperluan utilitimenerangkan cara memastikan mesin, acuan dan permintaan tambahan berbeza.
HMI, PLC dan peranti maklum balas tidak boleh ditukar ganti
HMI ialah antara muka pengendali. PLC melaksanakan logik kawalan mesin, manakala peranti medan menyediakan isyarat dan menjalankan arahan. Mesej pada HMI mengenal pasti keadaan yang dilaporkan; ia tidak, dengan sendirinya, menetapkan bahawa skrin rosak atau peranti yang dipaparkan telah gagal.
Simpan penggera, langkah kitaran dan pemerhatian yang berkaitan sebelum mengosongkan atau menukar apa-apa. GunakanTetapan HMI dan panduan penggerauntuk menyusun rekod itu. Penggantian pengawal, pemacu atau maklum balas juga mungkin memerlukan program, parameter dan penentukuran yang betul.
Peranti berkaitan keselamatan memerlukan proses penggantian dan pengesahan yang ditentukan. Di Amerika Syarikat,Panduan tenaga berbahaya OSHAmenangani risiko servis daripada tenaga yang tidak dijangka atau tenaga tersimpan. Ikuti prosedur khusus mesin tapak melalui kakitangan yang diberi kuasa. Baik hentian HMI mahupun panduan alat ganti generik tidak menyediakan akses selamat.
Lihat bagaimana bahagian-bahagian berbeza pada mesin berterusan dan penumpuk Kinggle
Contoh platform sebenar menjadikan peta komponen lebih berguna. milik KinggleHalaman produk KGB5Lmenerangkan mesin berterusan satu stesen dengan mekanisme peralihan acuan translasi. Jadualnya menyenaraikan skru 60 mm dan Mitsubishi PLC dinamakan dalam keterangan ciri.

TheMuka surat KGB100B 120Lsebaliknya menerangkan platform kepala penumpuk. Ia menyenaraikan skru 100 mm dan menerangkan operasi servo hidraulik, pengunci acuan tekanan langsung dan kawalan ketebalan dinding. Susunan penyimpanan dan pelepasannya memberikan perbincangan komponen struktur yang berbeza.

| item | KGB5L | KGB100B | Apa perbezaan yang berubah |
|---|---|---|---|
| Seni bina yang diterbitkan | Penyemperitan berterusan stesen tunggal | Penyemperitan kepala akumulator | Perhimpunan kepala dan hubungan kitaran |
| Diameter skru yang diterbitkan | 60 mm | 100 mm | Rujukan extruder yang berbeza; diameter bukan spesifikasi bahagian yang lengkap |
| Susunan acuan yang diterbitkan | Peralihan acuan translasi | Susunan pembukaan/tutup tetap yang diterangkan pada halaman | Kenal pasti pemasangan pengapit dan pergerakan yang betul |
| Identiti penggantian | Gunakan dokumentasi terbina mesin ini | Gunakan dokumentasi terbina mesin ini | Tiada kebolehtukaran berikut daripada nama komponen yang dikongsi |
Sumber: dua halaman produk Kinggle yang dipautkan. Perihalan konfigurasi dan diameter skru ialah maklumat katalog, bukan ukuran daripada mesin dipasang pelanggan.
Contoh ini menunjukkan sebab "skru Kinggle," "injap hidraulik" atau "pengawal dinding" adalah perihalan pesanan yang terlalu luas. Walaupun dalam satu keluarga mesin, nombor siri, perubahan yang diluluskan dan perkara semakan pemasangan semasa. Data halaman produk boleh mengesan platform, tetapi ia tidak boleh menggantikan bil bahan yang telah dibina.
Untuk pembelian, asingkan tiga rekod: perkara yang diterangkan oleh katalog, perkara yang disertakan dalam pesanan dan perkara yang dipasang sekarang. Pengubahsuaian kemudian mungkin telah menukar pemacu, penderia atau alat. Selaraskan rekod tersebut sebelum memilih pengganti, terutamanya apabila komponen lama tidak lagi sepadan dengan lukisan asal.
Semasa pertanyaan perkhidmatan, tandai subsistem yang terjejas pada gambar gambaran keseluruhan dan lampirkan label komponen yang boleh dibaca secara berasingan. Pautkan kedua-dua imej ke nombor siri mesin. Konteks jarak dekat tanpa pemasangan boleh menyembunyikan sama ada item itu tergolong dalam pemacu penyemperitan, pakej hidraulik atau tambahan.
Kenal pasti penggantian yang betul sebelum memesan
Mulakan dengan masalah yang diperhatikan dan identiti bahagian, bukan kesimpulan bahawa komponen telah gagal. Dinding yang tidak rata, pergerakan perlahan atau penggera suhu boleh menyebabkan beberapa punca. Catatkan syarat dan sahkan kerosakan melalui proses diagnostik yang diluluskan sebelum membeli pengganti.
Thepanduan kecacatan acuan tamparanberguna untuk mengatur gejala produk. Untuk selang perkhidmatan, gunakansenarai semak penyelenggaraan pencegahanbersama manual mesin yang dipasang. Gambaran keseluruhan komponen tidak seharusnya menetapkan satu umur penggantian untuk setiap resin, kitaran tugas dan persekitaran operasi.
| Rekod | Sertakan | Mengapa ia penting |
|---|---|---|
| Identiti mesin | Model, nombor siri dan foto plat pengenalan | Menempatkan binaan dan dokumentasinya |
| Identiti perhimpunan | Sistem, lukisan pemasangan, nombor bahagian asal dan semakan | Membezakan satu komponen daripada item yang serupa |
| Maklumat peranti | Kod pengilang yang lengkap dan penilaian yang boleh dibaca | Kod separa mungkin meninggalkan perbezaan konfigurasi |
| Sambungan | Antara muka pemasangan, aci, bendalir, elektrik atau isyarat yang berkaitan | Mengesahkan lebih daripada persamaan visual |
| Sejarah perubahan | Penggantian, pengubahsuaian dan perubahan perisian yang diluluskan | Menyelaraskan lukisan asal dengan mesin semasa |
| Bukti kesalahan | Penggera, langkah kitaran, ukuran, sampel bertanda dan gambar selamat | Membantu memisahkan gejala yang dilaporkan daripada item yang gagal |
Gunakan urutan pengenalan yang pendek dan terkawal
- Cari item dalam lukisan atau senarai bahagian mesin dan rekod rujukan pemasangannya.
- Tangkap label lengkap dan pemasangan sekeliling dari kedudukan yang selamat dan dibenarkan.
- Padankan antara muka mekanikal, elektrik dan bendalir yang berkaitan dengan spesifikasi pembekal.
- Dokumen penggantian atau semakan dan dapatkan kelulusan teknikal yang diperlukan sebelum pemasangan.
- Selepas penggantian dibenarkan, sahkan persediaan, maklum balas, fungsi keselamatan dan hasil produk yang diperlukan sebelum mengeluarkan pengeluaran.
Kelas komponen yang berbeza memerlukan bukti yang berbeza. Pemanas memerlukan butiran elektrik dan pemasangan yang ditentukan. Injap memerlukan fungsi litar dan konfigurasi peranti yang betul. Alat mekanikal memerlukan lukisan dan antara mukanya. Penggantian kawalan memerlukan semakan versi dan parameter. Gambar boleh menyokong rekod ini tetapi tidak dapat mewujudkan setiap keperluan tersembunyi.
Minta pengesahan bertulis mengenai item yang dibekalkan dengan tepat dan sebarang pengganti yang diluluskan. Kekalkan identiti lama dan baharu dalam rekod perkhidmatan. Rekod itu lebih berguna pada kegagalan seterusnya daripada perihalan pembelian yang mengatakan hanya "satu alat ganti untuk mesin acuan tamparan."
Label yang tidak boleh dibaca memerlukan lebih banyak bukti, bukan nombor bahagian yang diteka. Gunakan kedudukan lukisan, gambar pemasangan dan rekod mesin untuk menyelesaikan identiti. Jangan salin kod daripada mesin berdekatan hanya kerana komponennya kelihatan serupa.
Soalan lazim tentang bahagian mesin pengacuan tamparan
Apakah bahagian utama mesin pengacuan tamparan?
Untuk mesin penyemperitan, kumpulan utama ialah penyusuan dan penyemperitan, kepala dan perkakas die, kawalan parison, acuan dan pengapit, peniupan, penyejukan, pemacu dan kawalan, dan penyingkiran produk. Susunan yang tepat bergantung pada platform dan projek. Kenal pasti proses dahulu, kemudian gunakan dokumen pemasangannya untuk membezakan peralatan standard, pilihan terpilih dan alat bantu yang berasingan.
Apakah perbezaan antara kepala mati dan acuan pukulan?
Kepala die mengendalikan polimer cair dan membentuk parison melalui perkakas keluarnya. Acuan pukulan ditutup di sekeliling parison itu dan mentakrifkan luaran produk semasa inflasi. Oleh itu, rongga acuan, die atau pemasangan kepala lengkap adalah item pesanan yang berbeza. Beri rujukan perhimpunan dan bukannya bergantung pada perkataan "acuan" sahaja.
Adakah pin pukulan sama dengan pin atau mandrel?
Tidak. Pin atau mandrel kepunyaan alat pembentuk cair dan membantu menentukan alur keluar anulus. Pin tiupan memperkenalkan udara dan mungkin mempunyai tugas membentuk leher atau penentukuran dalam reka bentuk khusus. Perkataan "pin" yang dikongsi tidak menjadikan komponen boleh ditukar ganti. Gunakan lukisan alatan sebenar untuk mengenal pasti sama ada item.
Adakah bahagian boleh ditukar ganti antara mesin pengacuan tamparan yang berbeza?
Jangan menganggap kebolehtukaran daripada nama biasa, penampilan serupa atau rating tajuk yang sepadan. Kod peranti lengkap, semakan pemasangan, pemasangan, sambungan dan fungsi pengendalian mesti sepadan. Kawalan juga boleh bergantung pada perisian, parameter dan keserasian maklum balas. Sebarang alternatif harus diluluskan untuk konfigurasi yang dipasang dan bukannya disimpulkan daripada gambar katalog.
Apakah maklumat yang diperlukan untuk mengenal pasti alat ganti?
Hantar model mesin dan nombor siri, nombor bahagian asal, rujukan lukisan pemasangan, semakan dan gambar label yang jelas. Sertakan antara muka yang berkaitan, pengubahsuaian yang diluluskan dan kerosakan yang diperhatikan. Untuk peranti kawalan, simpan juga rekod versi dan konfigurasi. Ini membolehkan siasatan mengenal pasti item tertentu dan bukannya kategori komponen yang luas.
Sediakan siasatan bahagian tertentu
Untuk mesin Kinggle, mulakan dengan plat mesin, rujukan pemasangan dan label komponen yang boleh dibaca. Tambahkan rekod masalah dan lukisan yang berkaitan, kemudian hantar pakej melaluiHalaman hubungan Kinggle. Mengenal pasti bahagian yang dipasang ialah langkah pertama untuk mengesahkan penggantian yang betul.