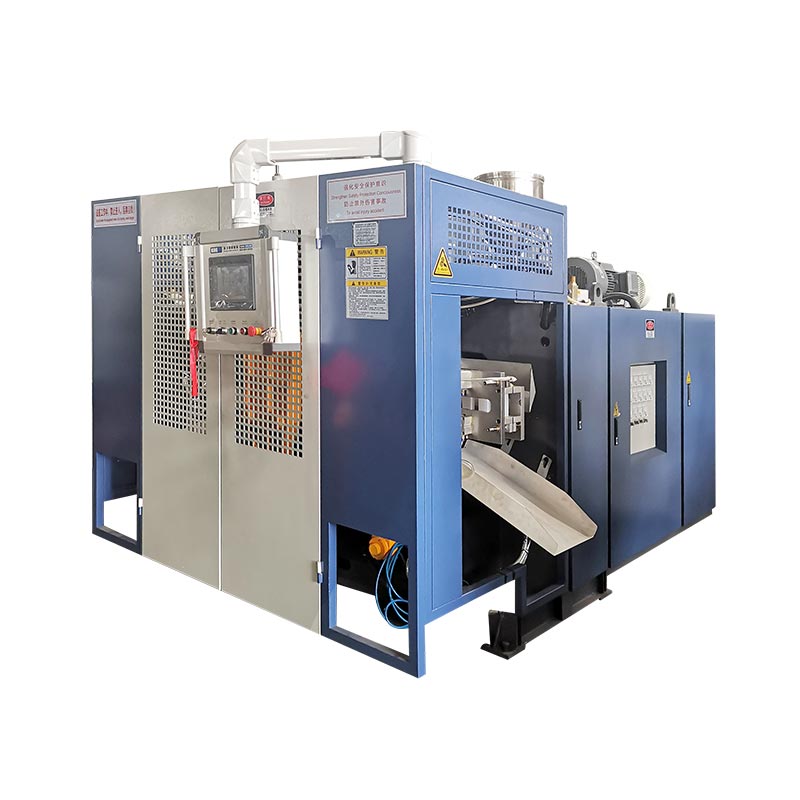
Pilih mesin pengacuan tamparan berbilang lapisan dengan memadankan fungsi setiap lapisan dengan spesifikasi bekas. Semak sama ada sistem penyemperitan yang disebut boleh menyimpan resipi pada output yang diperlukan, kemudian bandingkan kos setiap bekas yang diterima. Sahkan konfigurasi dengan bahan dan acuan yang dimaksudkan; lapisan tambahan hanya dibenarkan oleh produk atau keperluan pengeluaran yang ditetapkan.
Keputusan pembelian yang berguna mengikut empat semakan:
- Tulis spesifikasi bekas sebelum memilih kiraan lapisan.
- Petakan setiap aliran bahan ke lapisannya dan sahkan julat pengendaliannya.
- Semak pengedaran lapisan sebenar dan prestasi bekas siap.
- Sertakan kerugian pengeluaran dalam perbandingan kos dan rekod percubaan.
Mulakan dengan spesifikasi bekas, bukan kiraan lapisan
Permintaan untuk "mesin botol tiga lapisan" menyebabkan terlalu banyak keputusan terbuka. Ia tidak mengenal pasti kandungan, geometri bekas, gred resin, output yang diperlukan atau sebab untuk memisahkan dinding ke dalam lapisan. Pembekal boleh menjawab permintaan itu dengan kategori mesin sementara masih memetik sistem bahan yang salah.
Mulakan dengan bekas yang telah siap. Sediakan lukisan, kemasan leher, susunan pemegang, kapasiti nominal dan berat siap. Tambahkan penampilan yang diperlukan, keadaan perkhidmatan dan semakan prestasi. Botol detergen berwarna terang dan bungkusan sensitif oksigen memerlukan bukti yang berbeza, walaupun isipadu dan jumlah beratnya sepadan.
Tukar keperluan kepada item penerimaan
Gantikan istilah longgar seperti "penghalang yang baik" atau "kekuatan tinggi" dengan had ujian dan penerimaan yang ditentukan. Nyatakan sama ada botol mesti menahan urutan pengendalian tertentu, mengekalkan penampilan tertentu atau memenuhi sasaran perlindungan produk. Keadaan ujian berada di luar had, termasuk kandungan atau simulant apabila berkaitan.
| Keperluan | Soalan pemilihan | Bukti untuk meminta |
|---|---|---|
| Warna permukaan yang konsisten | Lapisan manakah yang membawa warna, dan apakah variasi input yang dibenarkan? | Sampel penampilan dan sampel percubaan yang diluluskan sepanjang masa |
| Bahan kitar semula dalam teras | Sumber, gred dan bahagian bahan yang manakah mesti dikendalikan oleh sistem? | Spesifikasi bahan, pemetaan suapan dan hasil bahagian siap |
| Perlindungan produk | Apakah bahan yang mesti disimpan oleh dinding masuk atau keluar? | Sasaran halangan, keadaan ujian dan pengesahan peringkat pakej |
| Pengendalian dan susun | Lokasi kontena dan muatan manakah yang mengawal prestasi? | Had lukisan dan ujian mekanikal yang dipersetujui |
| Keluaran pengeluaran | Berapakah bilangan bekas yang diterima diperlukan dalam masa yang ditetapkan? | Permintaan cair kasar, kiraan diterima, penolakan dan log berhenti |
Simpan keperluan mandatori berasingan daripada keutamaan. Jika struktur satu lapisan sudah melepasi spesifikasi, gunakannya sebagai pilihan rujukan. Cadangan berbilang lapisan kemudian memerlukan sebab yang jelas: permukaan yang berbeza, bahan teras yang ditentukan, fungsi penghalang atau keperluan lain yang tidak dapat dipenuhi oleh rujukan secara ekonomi.
Nyatakan juga campuran produk. Satu baris yang melayani pesanan berulang yang lama mempunyai beban pertukaran yang berbeza daripada satu yang membuat kumpulan pendek dalam beberapa warna. Sertakan produk terancang terkecil dan terbesar, dan bukannya menguji hanya botol yang paling mudah. Ini memberikan perbincangan peralatan sempadan yang boleh digunakan.
Beri setiap lapisan kerja sebelum memilih struktur
Pengacuan tamparan penyemperitan bersama menggabungkan aliran bahan ke dalam parison berlapis sebelum acuan membentuk bahagian berongga. Soalan pemilihan ialah bagaimana lapisan tersebut berkhidmat untuk bekas. Kinggle'sGambaran keseluruhan penyemperitan berbilang lapisanmenerangkan proses asas dan fungsi lapisan biasa.
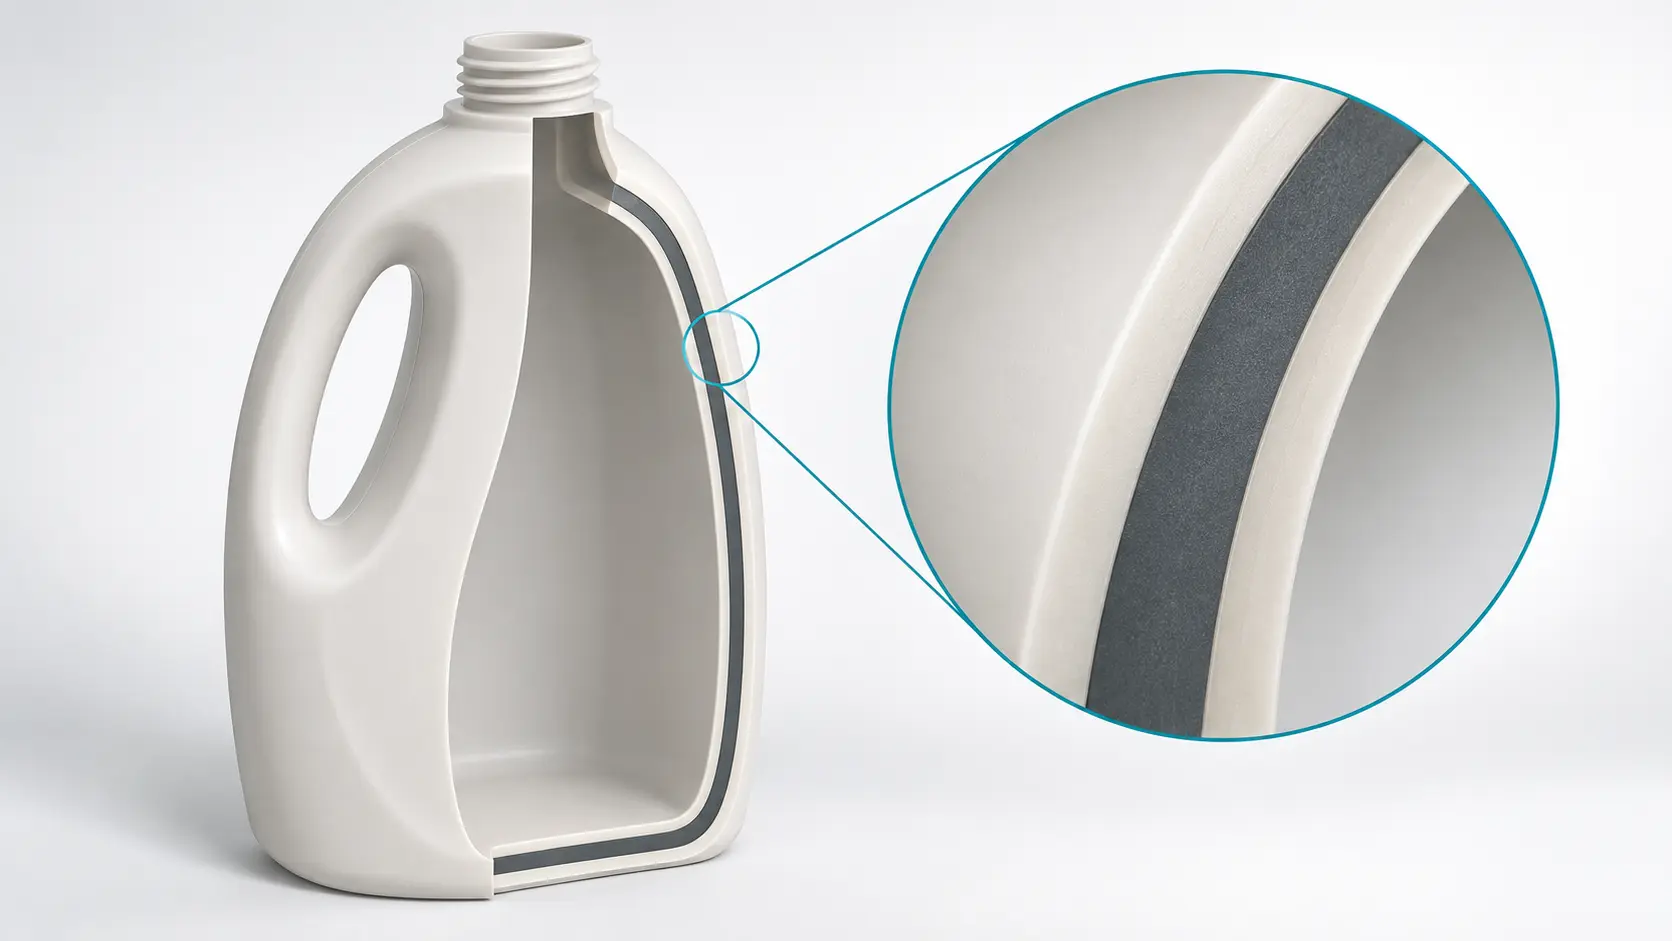
Mesin pengacuan tamparan dua lapisan boleh menjadi relevan apabila permukaan dalam dan luar memerlukan formulasi yang berbeza. Mesin pengacuan tamparan tiga lapisan menambah teras berasingan di antara permukaan tersebut. Tiada perihalan menetapkan kekuatan, keserasian kimia atau prestasi halangan dengan sendirinya. Sifat tersebut masih memerlukan bahan, geometri dan keputusan ujian yang dipilih.
| Konsep struktur | Sebab untuk menilainya | Soalan yang tinggal |
|---|---|---|
| Lapisan tunggal | Satu formulasi memenuhi keperluan produk yang lengkap | Adakah bekas siap melepasi berat yang dicadangkan? |
| Dua lapisan | Asingkan formulasi dalaman dan luaran | Adakah permukaan dan antara muka kekal boleh diterima? |
| Tiga lapisan | Tetapkan formulasi teras secara bebas daripada kedua-dua kulit | Bolehkah bahagian teras yang dimaksudkan berjalan dengan kulit dan prestasi yang boleh diterima? |
| Struktur penghalang dengan lapisan tali leher | Gabungkan resin penghalang terpilih dengan bahan struktur | Adakah gred resin, antara muka dan prestasi pakej disahkan? |
Nyatakan bahan sebagai satu sistem
Untuk struktur kulit/teras/kulit, kenal pasti bungkusan resin dan bahan tambahan pada setiap kedudukan. Bezakan bahan mentah kitar semula yang dibeli daripada trim pengeluaran yang dikembalikan melalui pengisar. Resipi yang diterangkan hanya sebagai "baru/lama/baru" menyembunyikan maklumat yang diperlukan untuk menilai ketekalan dan pengendalian bahan.
Jangan anggap teras kitar semula yang tertimbus sebagai bukti automatik kesesuaian untuk kandungannya. Minta dokumentasi bahan dan penilaian khusus produk yang diperlukan untuk kegunaan yang dimaksudkan. Begitu juga, kandungan kitar semula dan kebolehkitar semula adalah soalan yang berasingan. Satu menyangkut apa yang masuk ke dalam bekas; yang lain membimbangkan apa yang boleh berlaku kepada pakej lengkap selepas itu.
Lapisan penghalang mengubah sistem bahan
Kuraray mengenal pastiEVAL EVOH sebagai bahan penghalang gasdigunakan dalam pembungkusan dan aplikasi lain. Ianyapembentangan teknikaljuga menggambarkan lapisan ikatan antara poliolefin dan EVOH. Kedudukan pelekat tersebut tergolong dalam semakan struktur dan peralatan, bukan di luar kiraan lapisan.
Minta kombinasi resin lengkap, termasuk gred pelekat, arahan pengendalian dan syarat penghalang yang dipersetujui. Nilai kebolehtelapan bahan bukanlah hasil jangka hayat untuk botol siap. Bekas, penutupan, kandungan dan syarat penggunaan memerlukan pengesahan mereka sendiri. Menambah resin penghalang tanpa spesifikasi itu menyebabkan keputusan pembelian tidak selesai.
Semak sama ada mesin yang dipetik boleh menjalankan resipi lapisan
Mesin pengacuan tamparan penyemperitan berbilang lapisan mesti sepadan dengan kedua-dua bekas dan aliran bahan yang menyuap kepalanya. Minta jadual peralatan yang menamakan setiap penyemperit, penyuap, laluan bahan dan kedudukan lapisan. Lukisan itu juga harus mengenal pasti alur keluar, stesen dan rongga acuan. Kiraan ini menerangkan bahagian sistem yang berlainan.
Mesin berbilang kepala menghasilkan beberapa parison untuk acara pengacuan. Kepala die berbilang lapisan membentuk lapisan dalam dinding parison. Petikan boleh menggabungkan ciri-ciri ini, tetapi satu tidak menetapkan yang lain. Begitu juga, kiraan lapisan sahaja tidak memberikan kiraan penyemperit yang boleh dipercayai. Baca pemetaan suapan sebenar.
Saiz aliran bahan dengan unit lengkap
Gunakan permintaan parison kasar untuk saiz penyemperitan. Jisim botol siap sahaja meninggalkan bahan yang menjadi kemas. Tentukan jisim kasar setiap bekas acuan dan bilangan bekas yang terbentuk setiap jam. Untuk susunan berbilang alur keluar, masukkan semua bekas dalam kadar pengeluaran tersebut.
Pertimbangkan botol hipotetikal dengan jisim siap 40 g dan peruntukan parison kasar 55 g. Andaikan talian membentuk 1,200 botol sejam sebelum kualiti ditolak. Perbezaan 15 g adalah trim dalam contoh ini, bukan elaun sekerap standard. Input ini menggambarkan kaedah; mereka bukan hasil pengeluaran Kinggle.
Permintaan aliran bahan = permintaan cair kasar × pecahan jisim yang ditetapkan
| kedudukan | Ditugaskan bahagian jisim | Aliran yang diperlukan |
|---|---|---|
| Kulit luar | 20% | 13.2 kg/j |
| teras | 60% | 39.6 kg/j |
| Kulit dalaman | 20% | 13.2 kg/j |
| Jumlah | 100% | 66.0 kg/j |
Resipi 20/60/20 ialah andaian pengiraan, bukan nisbah kandungan kitar semula yang disyorkan. Jika satu aliran bahan menyuap beberapa kedudukan, gabungkan kedudukan tersebut apabila mengira beban aliran itu. Semak juga bahagian botol dan lapisan terkecil yang dirancang. Angka output maksimum tidak mewujudkan operasi yang stabil pada kadar suapan yang rendah.
Gunakan pilihan produk Kinggle sebagai titik permulaan
Kinggle'sMesin stesen tunggal KGB2L 2Lmenyenaraikan pilihan tunggal, dua lapis dan tiga lapis. TheMesin stesen dua KGB5D 5Lmenyenaraikan pilihan lapisan yang sama pada platform yang berbeza. Kedua-dua halaman secara berasingan menerangkan konfigurasi kepala berbilang mati, yang mengukuhkan sebab kiraan lapisan dan kiraan salur keluar memerlukan entri berasingan dalam petikan.

Kelas kapasiti yang diterbitkan berguna untuk mengecilkan platform. Mereka tidak menggantikan semakan konfigurasi khusus resin. Tanya reka bentuk skru, sistem suapan dan pilihan kepala yang menyajikan resipi yang dicadangkan. Jangan menganggap angka pemplastikan HDPE asas sebagai kapasiti gabungan sistem berbilang lapisan yang tidak ditentukan.
Untuk petikan mesin pengacuan tamparan penyemperitan bersama, rekod julat aliran yang dipersetujui untuk setiap aliran bahan, keperluan penyediaan, penapisan jika perlu, kawalan resipi dan prosedur pembersihan. Nyatakan alat bantu yang termasuk harga. Litar bahan yang berfungsi dalam demonstrasi mungkin masih memerlukan peralatan di luar sempadan mesin yang disebut.
Sahkan lapisan dalam bekas acuan, bukan hanya pada skrin resipi
Kawalan nisbah lapisan bermula dengan bekalan bahan, tetapi penerimaan adalah milik bekas siap. Skrin yang memaparkan peratusan yang betul tidak menunjukkan ketebalan lapisan di bahu atau sudut. Jumlah berat bahagian juga tidak mencukupi: ia menerangkan keseluruhan bekas, bukan di mana setiap bahan berakhir.
Simpan tiga rekod berasingan: resipi jisim, jumlah profil ketebalan dinding dan taburan lapisan yang diukur dalam bahagian tersebut. Walaupun dalam bahagian yang ideal, ketumpatan bahan yang berbeza bermakna pecahan jisim bukan pecahan ketebalan secara automatik. Pembentukan dan aliran tempatan menambah sebab lain untuk memeriksa bekas daripada menukar peratusan resipi kepada jaminan dinding.
Bina pelan sampel berasaskan lokasi
Pilih lokasi pengukuran daripada lukisan sebenar. Sertakan kawasan yang geometri atau penggunaan menjadikan bahagian nipis berbangkit, kemudian tambahkan lokasi badan yang mencukupi untuk menunjukkan corak pengedaran. Kenal pasti stesen, saluran keluar, masa dan semakan resipi pada setiap sampel. Jika tidak, dulang bercampur botol boleh menyembunyikan masalah khusus kedudukan.
Gunakan kaedah keratan dan ukuran yang sesuai dengan bahan. Pemeriksaan visual biasa mungkin tidak membezakan lapisan resin yang serupa. Apabila lapisan berfungsi nipis mengawal prestasi, bersetuju cara makmal mengenal pastinya dan cara sifat pakej yang berkaitan akan diuji. Gambar dinding yang dipotong sahaja bukanlah hasil penghalang yang lengkap.
Diagnosis gejala sebelum menukar resipi
Jika warna luar kelihatan tidak konsisten, bandingkan lot bahan yang diluluskan, formulasi warna dan taburan kulit yang diukur terlebih dahulu. Meningkatkan pewarna serta-merta boleh menutup satu simptom sambil mengubah keadaan kos dan proses. Untuk pemisahan yang jelas, semak penyandingan bahan, keperluan pelekat dan rekod pemprosesan sebelum melaraskan setiap penyemperit sekaligus.
Untuk kawasan nipis setempat, periksa kedudukan parison dan jumlah taburan dinding di samping ukuran lapisan. Kinggle'spanduan pengaturcaraan parisonmenerangkan sebab pemasaan profil, penjajaran alatan dan kestabilan penyemperitan penting. Simpan garis dasar dan tukar satu pembolehubah terkawal pada satu masa supaya sampel seterusnya boleh menerangkan kesannya.
Padankan semakan prestasi dengan skopnya.ASTM D2463-23alamat rintangan hentaman kejatuhan bekas termoplastik acuan tiupan yang diisi air.ASTM D2659-16(2023)menangani sifat penghancur lajur. Tiada ujian dengan sendirinya menetapkan prestasi halangan atau keserasian dengan kandungan yang dimaksudkan. Setuju kaedah dan had produk yang berkenaan sebelum percubaan.
Bandingkan kos setiap bekas yang diterima, bukan harga resin sahaja
Harga resin teras yang lebih rendah boleh menyokong pelaburan berbilang lapisan, tetapi perbandingan kewangan memerlukan produk yang sama diterima pada akhirnya. Bandingkan struktur hanya selepas kedua-duanya memenuhi spesifikasi bekas. Jika tidak, pilihan yang nampaknya lebih murah mungkin hanya mengandungi kurang bahan yang diperlukan untuk lulus ujian.
Pastikan kos pembelian berasingan daripada peredaran dalaman. Potong dihantar melalui pengisar dan kembali ke garisan masih memerlukan pengendalian, tenaga dan kawalan. Walau bagaimanapun, ia bukan satu lagi pembelian polimer yang sama. Mengira jisim penyemperitan kasar sebagai resin baru yang dibeli pada setiap pas boleh melebihkan kos bahan.
Gunakan lejar kelompok dengan sempadan yang jelas
Rekodkan input yang dibeli yang digunakan, output yang diterima, sekerap yang tidak dapat dipulihkan, pembersihan bahan dan perubahan inventori dalam tempoh yang sama. Jejaki pulangan dalaman secara berasingan. Caj kerugian bahan apabila mereka benar-benar meninggalkan sempadan itu, dan bukannya menggunakan peratusan sekerap universal yang mungkin mengira pemangkasan kitar semula dua kali.
Contoh di bawah menggunakan unit kos hipotesis, bukan harga pasaran atau sebut harga Kinggle. Kedua-dua pilihan menghasilkan 10,000 bekas yang diterima seberat 40 g setiap satu. Andaikan tiada perubahan inventori. Resin satu lapisan berharga 100 unit/kg. Untuk pilihan berbilang lapisan, campuran input yang dibeli ialah 20% bahan luar pada 100, 60% teras pada 75 dan 20% bahan dalam pada 100 unit/kg.
= 85 unit kos/kg
| Input atau hasil | Lapisan tunggal | Andaian tiga lapisan |
|---|---|---|
| Bekas yang diterima | 10,000 | 10,000 |
| Jisim dalam bekas yang diterima | 400 kg | 400 kg |
| Input yang dibeli telah digunakan, termasuk kerugian yang belum pulih | 410 kg | 430 kg |
| Kos input-beli yang ditimbang | 100 unit/kg | 85 unit/kg |
| Kos bahan yang dibeli | 41,000 unit | 36,550 unit |
| Kos bahan bagi setiap bekas yang diterima | 4.10 unit | 3.655 unit |
Pengiraan mengandaikan bahawa kos campuran yang dinyatakan digunakan untuk semua input yang dibeli yang digunakan. Ia sengaja memberikan pilihan berbilang lapisan lebih banyak kerugian yang tidak dapat dipulihkan. Walaupun begitu, kelebihan kos bahannya ialah 4,450 unit untuk pesanan itu. Jumlah itu ialah elaun yang tersedia untuk kos operasi dan pemilikan tambahan sebelum kelebihan itu hilang.
Jika pilihan berbilang lapisan menambah 2,000 unit untuk pesanan, kos gabungannya dalam perbandingan terhad ini menjadi 38,550 unit atau 3.855 setiap bekas yang diterima. Sebut harga sebenar memerlukan sempadan yang lebih lengkap: buruh, utiliti, penyelenggaraan dan kos pemilikan peralatan tambahan. Gantikan setiap input yang diandaikan dengan lejar kilang sendiri.
Semak jadual pengeluaran di belakang penjimatan
Resipi atau perubahan warna yang kerap boleh menyebabkan kehilangan pembersihan dan masa persediaan menentukan. Bandingkan panjang kumpulan dan urutan pesanan yang dirancang, bukan sahaja larian yang stabil. Penjimatan bahan yang ditunjukkan pada pesanan yang panjang mungkin tidak dapat menampung kerugian beberapa kelompok pendek. Cuba perubahan yang sebenarnya akan dijadualkan oleh kilang.
Kekalkan pengiraan walaupun harga bahan berubah. Model kos yang berguna membolehkan pembeli mengubah harga teras, hasil yang diterima dan saiz kelompok tanpa mengubah keperluan produk. Ia harus mendedahkan tempat cadangan berhenti membayar, dan bukannya menghasilkan satu peratusan penjimatan yang menarik.
Buktikan konfigurasi dalam percubaan mesin khusus bahan
Susun percubaan di sekeliling bekas dan bahan yang dimaksudkan. Resin demonstrasi yang mudah boleh membuktikan bahawa mesin berfungsi, tetapi ia tidak dapat menjawab sama ada sistem yang disebut mempunyai rumusan teras yang menuntut atau lapisan berfungsi yang nipis. Kenal pasti binaan yang dibeli, konfigurasi kepala, bantu dan operasi hiliran dalam pelan percubaan.
Sebelum menjalankan bahan, bersetuju dengan pelan sampel, kaedah pengukuran, had produk dan definisi output. Tempoh yang diperlukan bergantung pada perkara yang mesti ditunjukkan oleh percubaan. Sertakan penstabilan, penambahan bahan atau permulaan semula yang berkaitan apabila peristiwa tersebut adalah sebahagian daripada soalan penerimaan. Panjang larian sewenang-wenangnya tidak menggantikan ujian yang ditentukan.
- Padankan percubaan dengan lukisan bekas yang diluluskan, semakan acuan dan gred resin yang tepat. Catatkan lot bahan dan syarat penyediaan.
- Sahkan pemetaan penyemperit ke lapisan, resipi jisim dan peralatan pengendalian bahan yang disertakan. Simpan tetapan kawalan awal.
- Wujudkan keadaan stabil yang dipersetujui. Catatkan nilai proses sebenar, intervensi dan sebarang perubahan resipi semasa ujian.
- Kumpul sampel yang boleh dikesan mengikut stesen, saluran keluar dan masa. Simpan sampel yang gagal dalam rekod kualiti dan bukannya hanya mengemukakan botol terbaik.
- Ukur lokasi yang ditentukan dan lakukan ujian fungsi yang dipersetujui. Sambungkan setiap hasil penerimaan kepada sampel dan kaedahnya.
- Rekodkan output yang diterima, kerugian yang tidak dapat dipulihkan dan keputusan tukar ganti atau mulakan semula yang berkaitan. Bekukan konfigurasi dan resipi yang berlalu.
Asingkan keupayaan proses daripada satu sampel yang menarik
Sampel boleh lulus semasa proses masih hanyut. Bandingkan sampel merentasi tetingkap pemerhatian yang dipersetujui dan selepas peristiwa yang disertakan. Jika lot bahan atau isi semula menukar rupa atau pengedaran lapisan, simpan bukti dan siasat puncanya. Purata sahaja boleh menyembunyikan kegagalan pada satu saluran atau satu masa.
Untuk pengeluaran, gunakan bekas yang diterima dibahagikan dengan masa pengeluaran yang dipersetujui. Nyatakan bagaimana hentian, penolakan dan penahanan hiliran memasuki pengiraan. Jika sasaran berkenaan dengan garisan lengkap, masukkan pemangkasan dan pemeriksaan dalam sempadan yang diuji. Kaunter mesin dan kotak bekas siap yang diterima mengukur hasil yang berbeza.
Kinggle'spanduan ujian penerimaan kilangmenerangkan cara menyambung hasil kepada mesin, produk, kaedah dan had. Untuk pemilihan berbilang lapisan, tambahkan jadual aliran bahan, ukuran lapisan dan semakan resipi pada rekod itu. Dokumenkan item terbuka dan bukti yang diperlukan untuk menutupnya.
Minta konfigurasi yang boleh diterbitkan semula di kilang penerima: gred bahan yang diterima, laluan bekalan, pengecam kepala dan alatan, fail resipi, keadaan utiliti dan hasil sampel harus dibawa bersama mesin.
Percubaan khusus bahan mengecilkan risiko pembelian kepada syarat yang sebenarnya telah disemak oleh pihak tersebut. Ia tidak menjanjikan prestasi pada setiap resin atau produk masa hadapan. Sebarang perubahan dalam sistem bahan atau spesifikasi bekas memerlukan semakan yang ditetapkan, bukannya andaian bahawa kiraan lapisan yang sama menjamin hasil yang sama.
Hantar Kinggle lukisan bekas, kandungan, gred resin, fungsi lapisan yang dimaksudkan dan sasaran output yang diterima. Tambahkan campuran produk dan ujian yang diperlukan supaya cadangan peralatan dapat menangani tugas sebenar.
Bincangkan konfigurasi mesin berbilang lapisan
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Soalan lazim
Adakah mesin pengacuan tamparan berbilang lapisan sentiasa lebih baik daripada mesin satu lapisan?
Tidak. Mesin satu lapisan adalah rujukan yang munasabah apabila satu formulasi memenuhi spesifikasi bekas. Peralatan berbilang lapisan dibenarkan oleh permukaan, teras atau keperluan penghalang yang ditetapkan dan kes kos yang boleh digunakan. Bandingkan prestasi produk dan kos operasi yang diterima, dan bukannya menganggap lapisan tambahan sebagai gred kualiti.
Adakah struktur tiga lapisan memerlukan tiga bahan yang berbeza?
Tidak. Struktur tiga lapisan mengenal pasti tiga kedudukan di dinding, tidak semestinya tiga keluarga polimer yang berbeza. Kedua-dua kulit mungkin menggunakan formulasi yang sama manakala inti menggunakan satu lagi. Minta jadual bahan sebenar dan pemetaan suapan; dokumen tersebut menetapkan cara kepala dan penyemperit yang dipilih mencipta struktur.
Adakah mesin pengacuan tamparan berbilang kepala sama dengan mesin berbilang lapisan?
Tidak. Pelbagai cawangan cetakan menghasilkan beberapa parison untuk acara pengacuan. Peralatan berbilang lapisan membentuk lapisan bahan dalam dinding parison. Mesin boleh menggabungkan kedua-dua ciri. Catatkan kiraan alur keluar, struktur lapisan, stesen dan rongga secara berasingan supaya sebut harga tidak mengelirukan susunan pengeluaran dengan susunan bahan.
Bolehkah mesin satu lapisan sedia ada dinaik taraf untuk pengeluaran berbilang lapisan?
Jawapannya bergantung kepada sistem penyemperitan sedia ada, ruang yang tersedia, antara muka kepala, kawalan, utiliti dan daya pemprosesan yang diperlukan. Dapatkan semakan kejuruteraan bagi binaan sebenar sebelum menganggarkan penukaran. Jangan menganggap bahawa penggantian kepala sahaja menyediakan litar bahan tambahan atau julat pengendalian yang diperlukan untuk resipi yang dicadangkan.
Apakah maklumat yang diperlukan untuk petikan mesin pengacuan tamparan berbilang lapisan?
Sediakan lukisan bekas dan keadaan siap, kandungan, gred resin, fungsi lapisan yang dicadangkan, sasaran output diterima dan campuran produk. Sertakan jisim parison kasar jika diketahui, ujian yang diperlukan, utiliti yang tersedia dan skop hiliran. Jika resipi lapisan tidak diselesaikan, tentukan keperluan prestasi terlebih dahulu supaya pembekal boleh menilai konfigurasi yang sesuai.