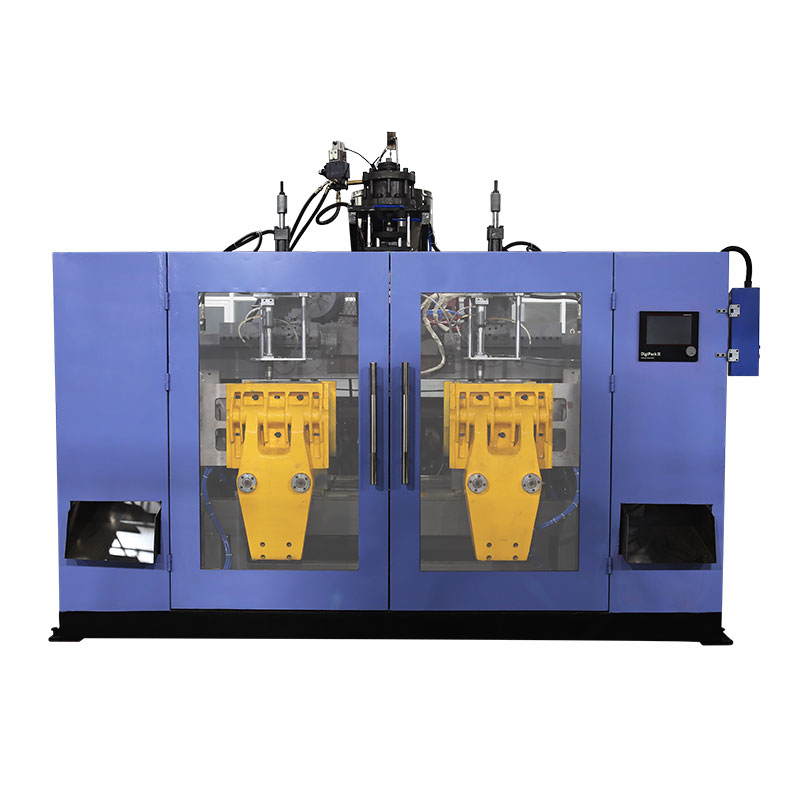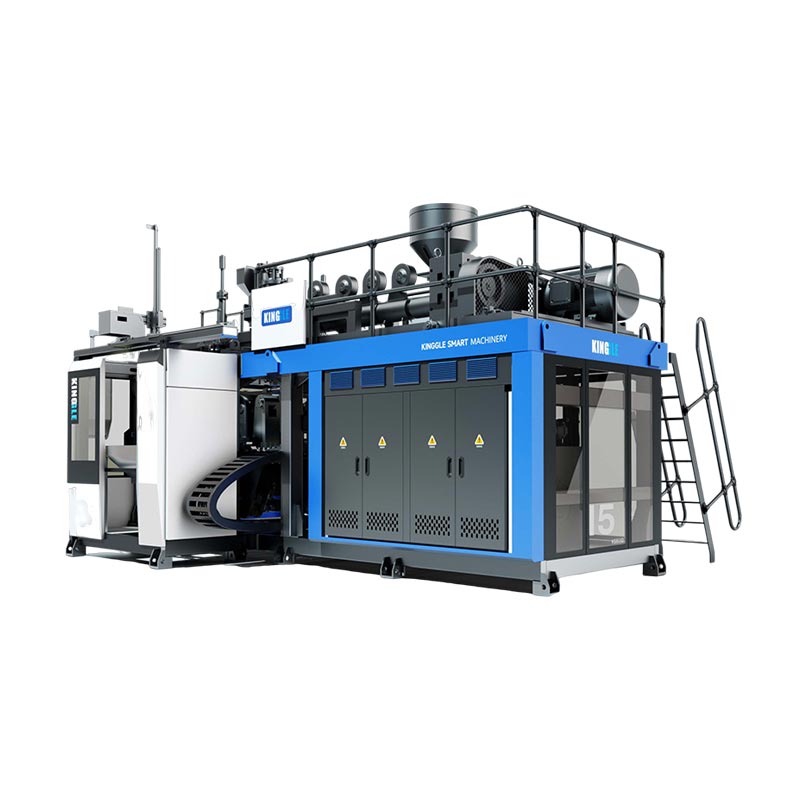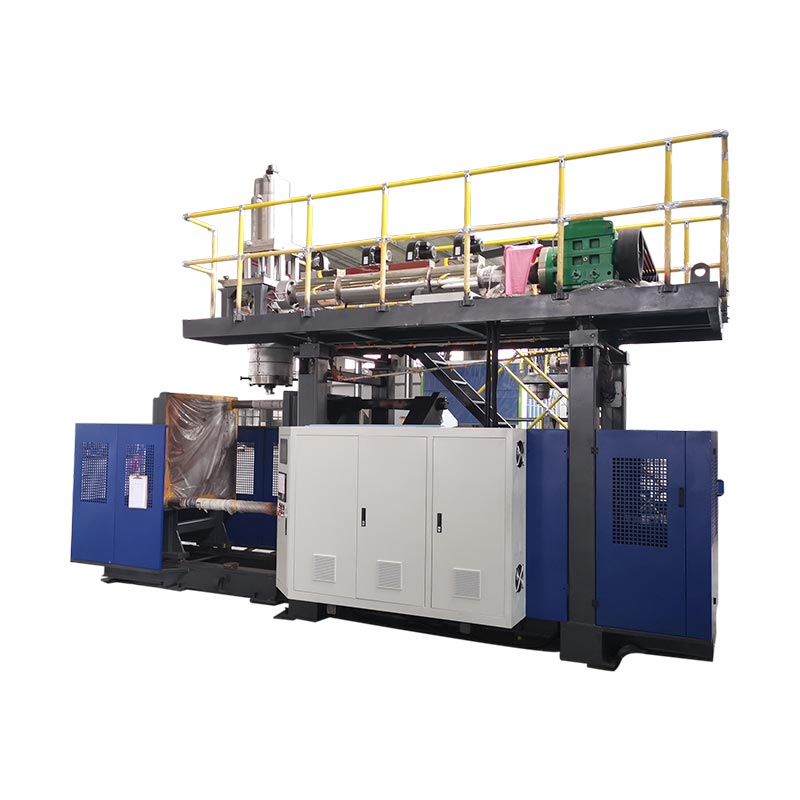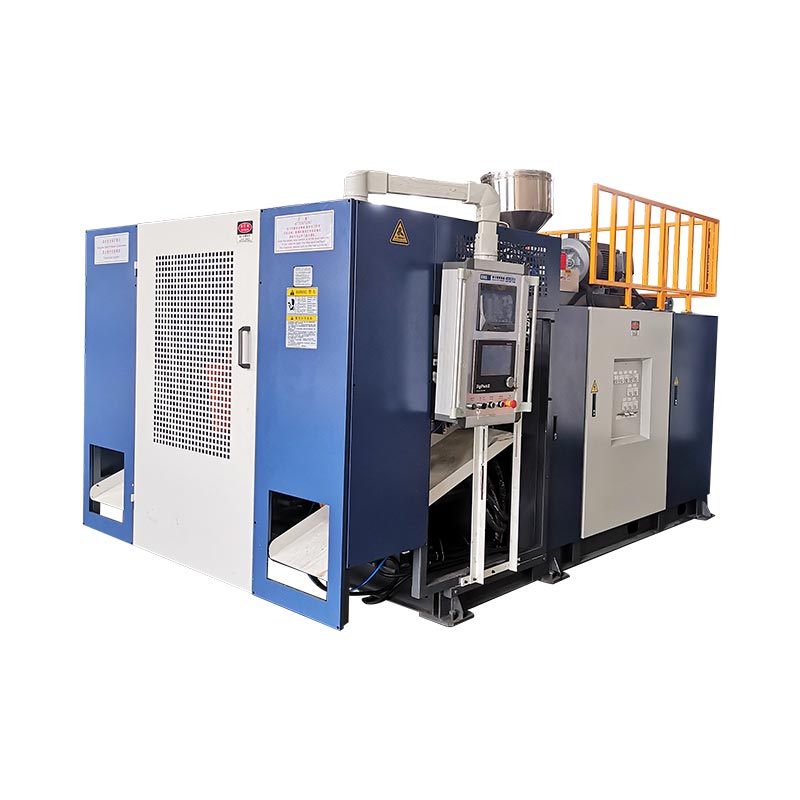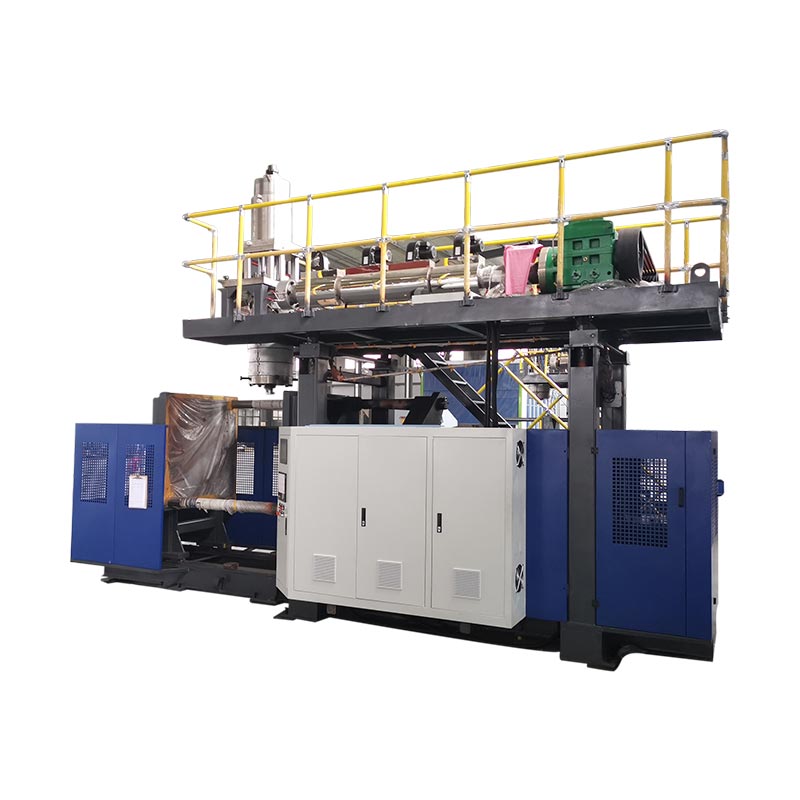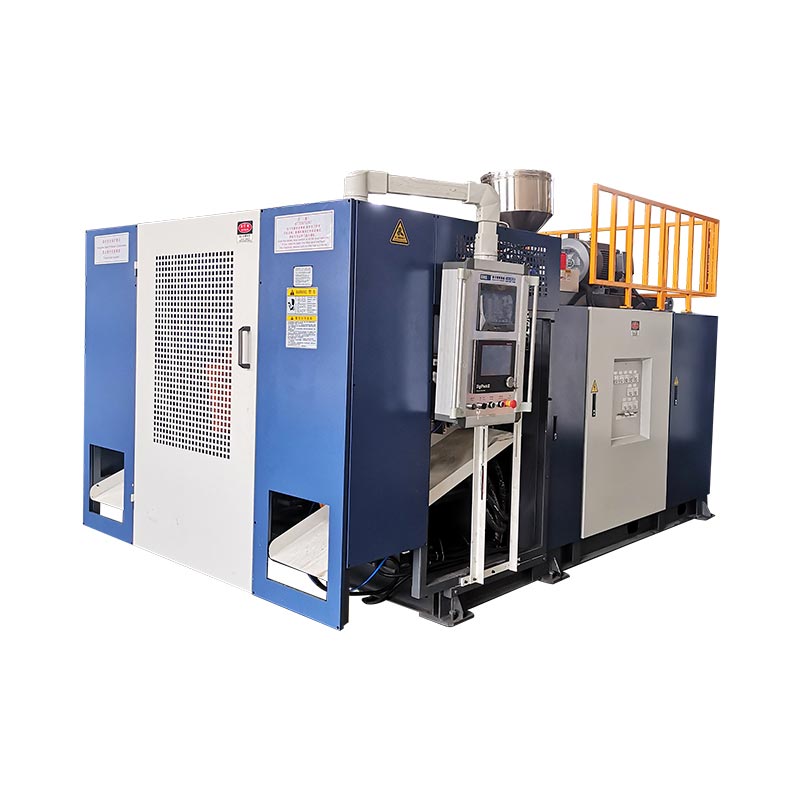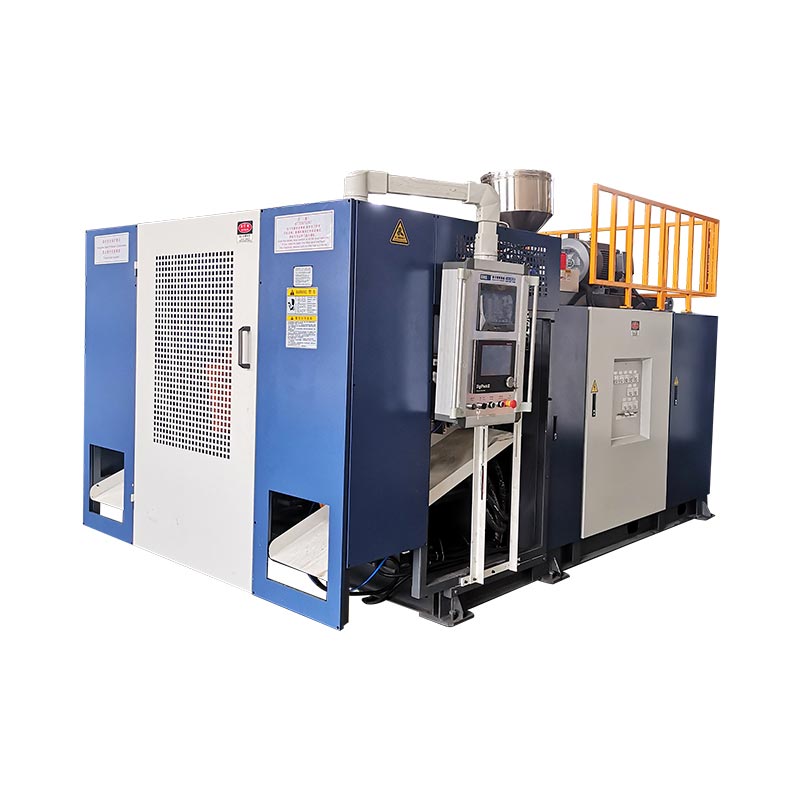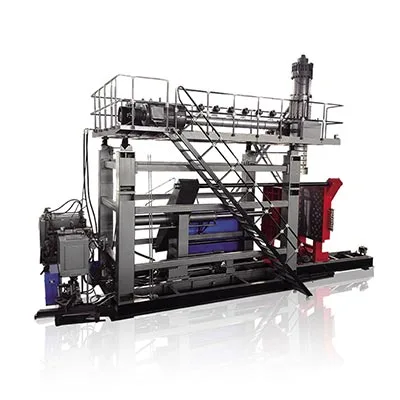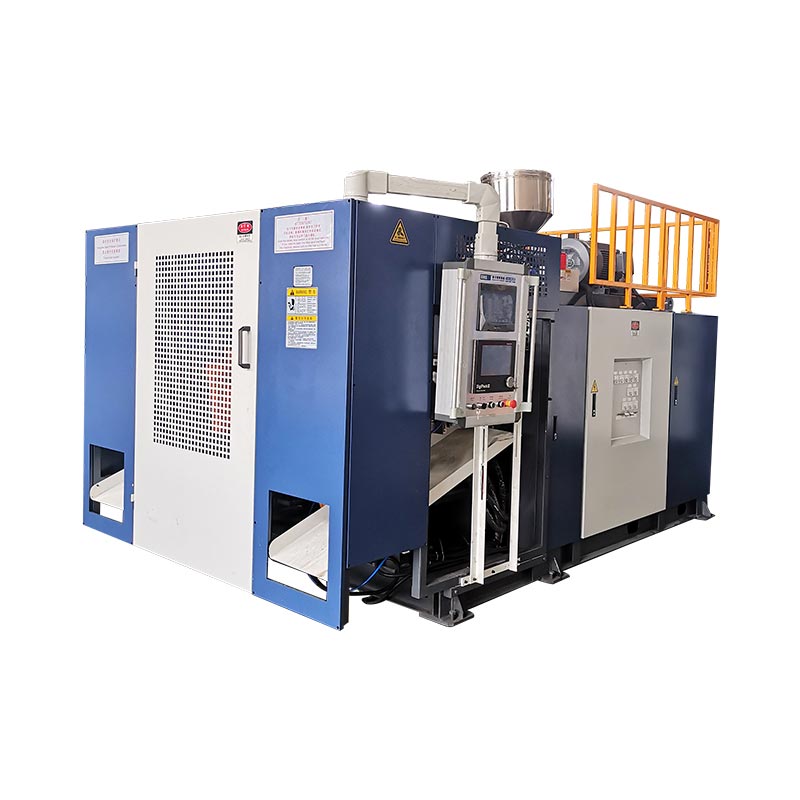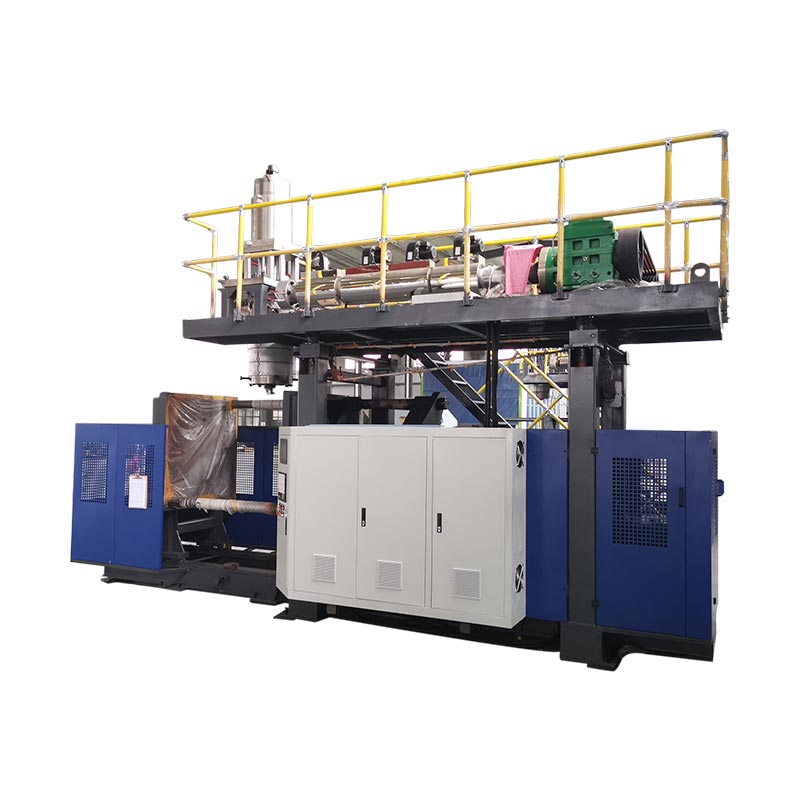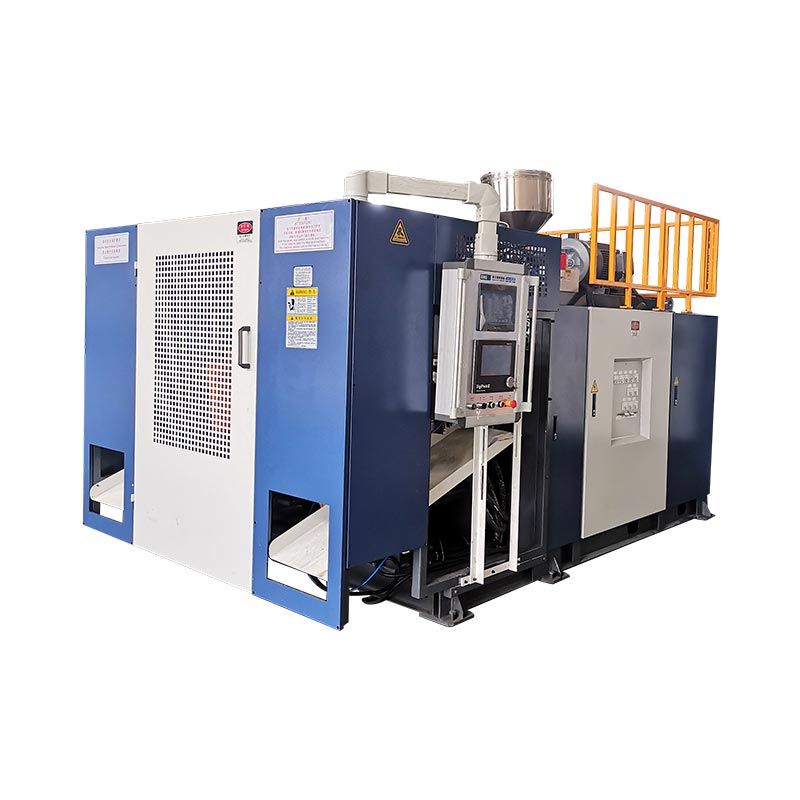
Penukaran mesin pengacuan tamparan selesai hanya apabila acuan baru, laluan bahan, perkakasan, resipi dan persediaan hiliran dikenal pasti dengan betul dan bahagian baharu melepasi pemeriksaan yang ditetapkan.Memulakan kitaran automatik adalah peristiwa penting perantaraan, bukan bukti penyiapan. Kaedah praktikal yang paling selamat dan terpantas ialah menyediakan segala yang mungkin sebelum berhenti, mengasingkan tenaga berbahaya untuk kerja terdedah, memulihkan fungsi dalam susunan terkawal dan mengukur masa ke tetingkap pengeluaran pertama yang diterima, dengan definisi penerimaan, kehilangan peralihan, kelulusan yang bertanggungjawab dan bukti yang diperlukan direkodkan sebelum pasukan memulakan kempen pengeluaran seterusnya daripada garis dasar pengeluaran terkawal dan boleh dikesan.

Nota terminologi:Pasukan pengeluaran mungkin menggambarkan kerja ini sebagai pertukaran mesin pengacuan pukulan penyemperitan, pertukaran acuan pengacuan pukulan, pertukaran acuan, pertukaran alat, pertukaran garisan botol, perubahan warna pengacuan pukulan, pertukaran resin pengacuan pukulan atau perubahan resipi pengacuan pukulan. Label ini bertindih, tetapi ia tidak selalu menggambarkan skop yang sama. Paket kerja harus menyatakan dengan tepat elemen fizikal, bahan, digital dan hiliran yang akan berubah.
Lima keputusan yang mengawal pertukaran
- Tentukan titik penamat sebagai bahagian yang diterima dan tingkap pengeluaran yang stabil.
- Kenal pasti setiap item yang diubah: acuan, perkakas die, peniup tiup, damar, warna, resipi dan peralatan hiliran.
- Alihkan pengesahan, pementasan dan dokumentasi di luar tetingkap mesin yang dihentikan di tempat yang selamat.
- Gunakan prosedur tenaga berbahaya yang dibenarkan di tapak sebelum sesiapa memasuki zon bahaya terdedah.
- Catatkan persediaan dan bukti yang diluluskan supaya larian seterusnya bermula dari garis dasar terkawal.
| Tukar domain | Apa yang mesti sepadan dengan pekerjaan baru | Mulakan semula bukti | Kebergantungan tersembunyi biasa |
|---|---|---|---|
| Acuan dan antara muka | Perhubungan penyemakan, pemasangan, penyejukan, peniup/teras dan bawa keluar yang betul | Pergerakan manual terkawal dan sambungan bebas kebocoran | Penghalaan hos, kedudukan sensor atau pelepasan hiliran |
| Alat mati dan parison | Identiti alatan yang diluluskan, kedudukan mekanikal dan penentukuran | Parison lurus dan stabil diletakkan untuk acuan | Fail perkakas tidak sepadan dengan perkakasan yang dipasang |
| Bahan dan warna | Betulkan peraturan gred resin, lot, masterbatch dan peraturan regrind yang diluluskan | Peralihan bahan cair yang bersih, homogen dan boleh dikesan | Damar atau warna lama kekal dalam laluan pengendalian dan cair |
| Resipi dan kawalan | Mengeluarkan semakan resipi untuk pakej produk yang dipasang | Perintah dan keadaan sebenar bersetuju melalui kitaran terkawal | Nilai produk lama kekal di luar resipi yang disimpan |
| Penerimaan bahagian dan talian | Lukisan, had visual, berat, dinding, dimensi dan ujian kefungsian | Tetingkap penerimaan berturut-turut atau berdasarkan masa yang ditentukan | Pemangkas, penguji kebocoran, penghantar atau pembungkusan masih menggunakan SKU lama |
Penukaran selesai hanya apabila botol baru diluluskan
Tumbuhan sering menggunakan perkataantukar gantiuntuk beberapa acara yang berbeza. Seorang penyelia boleh menghentikan jam apabila acuan baru diapit. Seorang lagi mungkin menghentikannya apabila kitaran automatik pertama bermula. Kualiti mungkin mentakrifkan penyiapan sebagai bahagian pertama yang lulus pemeriksaan, manakala pengeluaran mungkin memerlukan bahagian yang diterima secara berterusan. Takrifan ini menghasilkan nombor yang berbeza, jadi perbandingan pertukaran masa tidak bermakna sehingga titik mula dan titik penamat ditetapkan.
Untuk garisan acuan tamparan penyemperitan, titik permulaan yang berguna ialah bahagian terakhir yang diterima daripada kerja keluar. Titik penamat yang berguna ialah tetingkap pengeluaran pertama yang diterima untuk kerja yang akan datang. Kilang itu mesti menentukan tingkap itu. Ia mungkin beberapa set bahagian berturut-turut, masa yang ditetapkan pada keadaan stabil atau peraturan pensampelan merentas stesen, rongga atau alur keluar. Keperluan itu tergolong dalam spesifikasi produk atau proses terkawal, bukan dalam ingatan pengendali.
Takrifan ini mendedahkan kerja yang disembunyikan oleh metrik acuan sahaja. Produk yang masuk mungkin memerlukan satu lagi die atau mandrel, peniup tiup, perkakas leher, pergerakan teras, profil parison, resin, warna, peraturan regrind, program ujian kebocoran, lekapan pemangkasan, label, panduan penghantar atau corak pembungkusan. Walaupun acuan fizikal kekal dipasang, peralihan bahan dan resipi masih boleh menjadi pertukaran pengeluaran botol plastik penuh.
Pisahkan hasil kepada empat ukuran: masa mesin berhenti, masa untuk bahagian pertama dibentuk, masa untuk bahagian pertama diterima dan masa ke tetingkap pengeluaran yang diterima. Rekod penolakan persediaan dan pembersihan kuantiti di sebelah masa tersebut. Ini tidak menjanjikan bahawa setiap nombor akan jatuh. Ia menjadikan kehilangan kelihatan dan menghalang permulaan semula cepat daripada dilaporkan sebagai penukaran mesin pengacuan tamparan penyemperitan yang berjaya apabila talian hiliran atau pintu kualiti masih menolak bahagian.
Rancang pakej produk baharu sebelum mesin berhenti
Pertukaran hendaklah bermula sebagai semakan maklumat semasa tugas keluar masih berjalan. Bina satu paket kerja yang dikeluarkan yang mengenal pasti lukisan bahagian dan semakan, gred resin, masterbatch, regrand yang dibenarkan, berat bahagian sasaran, dimensi kritikal, lokasi ketebalan dinding, kriteria visual, ujian berfungsi dan jangkaan pek keluar. Tambahkan acuan, perkakas die, peniup tiup, masukkan, bawa keluar dan identiti lekapan hiliran. Jika dua item berkongsi nama yang sama, gunakan ID tahan lama atau gambar terkawal semakan supaya pasukan persediaan tidak memilih mengikut penampilan.
Kinggle diterbitkanproses jualanmeminta pembeli menyediakan gambar atau lukisan produk, berat, saiz, bahan, ketebalan, output dan keperluan rintangan kimia sebelum penyelesaian mesin dipilih. Kategori input yang sama adalah berharga semasa pertukaran kemudian kerana ia menghubungkan persediaan mesin dengan bahagian yang mesti dihasilkan. Paket pengeluaran hendaklah lebih spesifik daripada pertanyaan asal dan hendaklah mengandungi hanya nilai yang diluluskan untuk gabungan mesin, acuan dan bahan sebenar.
Peringkat acuan seterusnya dan barang tambahan yang disahkan di kawasan yang ditetapkan tanpa menghalang pintu keluar, pengawal atau aliran bahan. Periksa titik angkat dan pelan angkat loji, tetapi jangan simpulkan kapasiti angkat daripada saiz nominal acuan. Sahkan bahawa sambungan penyejukan, sambungan udara, penderia, kabel dan pengikat ada dan dikenal pasti dengan betul. Sediakan peralatan pengendalian bahan yang bersih dan bekas yang diasingkan untuk resin keluar, bahan peralihan dan bahagian yang ditolak. Jika talian termasuk perapi, penguji kebocoran, pelabel atau penghantar, sertakan resipinya dan tukar bahagian dalam semakan kesediaan yang sama.
Pegang keputusan kesediaan singkat sebelum bahagian lama terakhir. Penetap acuan mengesahkan kesediaan perkakas dan mengangkat, pengendalian bahan mengesahkan lot yang betul dan laluan bersih, pengendali mengesahkan akses resipi, penyelenggaraan mengesahkan sebarang kerja yang dijadualkan, dan kualiti mengesahkan pelan sampel. Jika item yang diperlukan tiada, biarkan kerja keluar berjalan apabila praktikal. Menemui masalah sebelum perhentian yang dirancang menukar masa henti kepada masa persediaan tanpa mengambil jalan pintas keselamatan.
Kawal tenaga berbahaya sebelum kerja acuan atau perkakas
Penukaran acuan acuan tamparan boleh mendedahkan orang kepada gerakan pengapit, pelat bergerak, pin tiupan, pemotong, robot, tekanan hidraulik, tekanan pneumatik, tenaga elektrik, polimer panas dan perkakas yang dipanaskan. Menekan butang berhenti biasa tidak mewujudkan keadaan selamat untuk bekerja di dalam zon bahaya. Majikan mesti menentukan tugas mana yang menservis atau menyelenggara, mengenal pasti semua sumber tenaga dan menggunakan prosedur kawalan tenaga khusus mesin tapak melalui kakitangan terlatih dan diberi kuasa.
Untuk tempat kerja Amerika Syarikat,OSHA 29 CFR 1910.147menangani servis dan penyelenggaraan di mana tenaga yang tidak dijangka, permulaan atau pelepasan tenaga tersimpan boleh mencederakan pekerja. Ia memerlukan program kawalan tenaga, prosedur yang didokumenkan jika berkenaan, latihan dan pemeriksaan berkala.OSHA 29 CFR 1910.212menyediakan keperluan penjagaan mesin am. Loji di luar Amerika Syarikat mesti mengikut undang-undang, piawaian dan prosedur majikan yang terpakai di lokasi mereka.
Pelan perubahan juga mesti menangani tugas yang memerlukan tenaga sementara untuk ujian atau kedudukan. Itu bukan kebenaran untuk berimprovisasi. Majikan yang bertanggungjawab mesti menentukan urutan yang mematuhi untuk membersihkan alatan dan orang, memulihkan hanya tenaga yang diperlukan, melakukan ujian, menyahtenaga semula apabila diperlukan dan menggunakan semula kawalan sebelum kerja yang terdedah disambung semula. Tirai cahaya, pintu berkunci atau hentian kecemasan boleh melindungi operasi biasa, tetapi ia tidak boleh dianggap sewenang-wenangnya sebagai pengganti prosedur tenaga berbahaya yang berkenaan.
Lindungi peralatan dengan berhati-hati seperti orang ramai. Kinggle dihoskanmanual operasi mesin pengacuan tamparan automatikmemberi amaran bahawa pergerakan blow-pin mesti diselaraskan dengan keadaan acuan terbuka dan menerangkan fungsi kedudukan platform dan kepala mati. Antara muka yang tepat dan logik pergerakan selamat berbeza mengikut model, pilihan dan versi perisian. Oleh itu, pasukan persediaan harus mengenal pasti gerakan yang dibenarkan khusus mesin sebelum berhenti dan bukannya menemuinya semasa acuan yang digantung atau alat terdedah ada.
Jalankan satu urutan terkawal merentas acuan, bahan dan kawalan
Urutan lapan peringkat berikut sengaja ditulis sebagai aliran kawalan, bukan prosedur mekanikal universal. Langkah-langkah penyingkiran acuan yang terperinci, nilai pengikat, kaedah hos, had suhu perkakas dan gerakan ujian mesti datang daripada arahan mesin, acuan dan loji sebenar. Nilai jujukan biasa ialah ia memberikan operasi, perkakas, penyelenggaraan, bahan dan kualiti titik penyerahan yang sama.
-
Lepaskan kerja yang akan keluar.Kenal pasti bahagian lama yang terakhir diterima, simpan rekod proses yang diperlukan dan selaraskan resin keluar, label dan kerja dalam proses. Kekalkan sampel yang diluluskan jika pelan kawalan loji memerlukan satu.
-
Berhenti dalam keadaan yang diluluskan.Ikut arahan penutupan mesin dan resin. Ambil kira kediaman panas dan bahan yang tertinggal di corong, penyemperit, kepala atau penumpuk daripada menganggap jeda biasa sesuai untuk penukaran resin.
-
Asingkan untuk kerja terdedah.Kakitangan yang diberi kuasa menggunakan prosedur tenaga berbahaya dan lif tapak. Sahkan pengasingan dan alamatkan tenaga hidraulik, pneumatik, graviti dan haba yang disimpan sebelum sesiapa memasuki zon bahaya yang ditetapkan.
-
Keluarkan dan lindungi komponen keluar.Putuskan sambungan, angkat dan simpan acuan dan alatan yang berkaitan dengan arahan terkawal mereka. Tutup atau lindungi sambungan bersih dan rekod kerosakan, kebocoran atau kehausan yang tidak normal dan bukannya meneruskannya ke larian seterusnya.
-
Periksa antara muka biasa.Periksa muka pelekap, ciri penjajaran, sambungan penyejukan dan udara, penderia, kabel dan kawasan berkawal yang boleh diakses. Masalah antara muka tersembunyi boleh mengikut acuan baharu dan kelihatan seperti kesalahan resipi.
-
Pasang pakej masuk yang disahkan.Padankan ID fizikal dengan paket kerja yang dikeluarkan. Sambungan laluan untuk mengelakkan bahaya cubitan, haba dan pergerakan, kemudian selesaikan pemeriksaan pemasangan dan sambungan yang ditentukan.
-
Pulihkan fungsi dengan kebenaran.Kosongkan kakitangan dan alatan, pasang semula pengadang, ikuti proses penjanaan semula yang diluluskan dan buktikan gerakan manual yang dibenarkan pada keadaan terkawal. Sahkan bahawa arahan, maklum balas dan gerakan fizikal bersetuju.
-
Memperkenalkan bahan dan melayakkan produk.Lengkapkan resin atau peralihan warna yang diluluskan, muatkan resipi yang dikeluarkan, bentuk bahagian diagnostik, betulkan satu sebab yang terbukti pada satu masa dan lepaskan pengeluaran hanya selepas tetingkap penerimaan yang ditentukan berlalu.
Pemilik pentas harus menandatangani atau mengakui secara digital setiap penyerahan. Kawalan kecil itu menghalang pernyataan samar-samar seperti "acuan sudah sedia" apabila penyejukan tidak disambungkan, atau "resipi dimuatkan" apabila satu peranti tambahan masih memegang SKU sebelumnya. Ia juga menunjukkan di mana masa telah hilang: menunggu kebenaran, mencari perkakasan, membetulkan antara muka, mengosongkan warna lama, menstabilkan parison atau mengulangi ujian kualiti.
Untuk butiran lanjut tentang perhubungan perkakas, gunakan Kinggle'spanduan reka bentuk acuan acuan tamparan penyemperitan. Untuk pemulangan terkawal dari mesin yang dihentikan kepada pengeluaran, gunakansenarai semak permulaan mesin blow moulding. Artikel tersebut mengembangkan peringkat individu; halaman pertukaran ini memiliki penyerahan fungsi silang daripada satu kerja yang diluluskan kepada yang seterusnya.
Anggap resin dan perubahan warna sebagai keputusan laluan bahan
Penukaran bahan acuan tamparan tidak lengkap apabila beg seterusnya sampai ke corong. Resin atau warna yang keluar mungkin kekal dalam talian penyalur, pemuat, corong, pengisar, tekak suapan, skru dan tong, penyesuai, kepala penyemperitan, laluan aliran penumpuk dan perkakas die. Pelan peralihan harus mengenal pasti jilid mana yang terlibat dan di mana bahan campuran atau luar warna akan dikumpulkan. Ia juga harus menyatakan sama ada bahan peralihan boleh dipulihkan, mesti dikuarantin atau mesti dilupuskan di bawah peraturan bahan tumbuhan.
Ikuti panduan penutupan, permulaan dan pembersihan yang diluluskan oleh pembekal resin serta arahan mesin. Jangan menganggap bahawa bahan pembersihan universal, suhu atau kuantiti berfungsi untuk setiap polimer, pewarna dan sistem penyemperitan. Perubahan daripada bahan semula jadi kepada gelap memberikan masalah penglihatan yang berbeza daripada gelap kepada semula jadi. Perubahan antara gred polimer yang sama masih boleh mengubah kekuatan cair, bengkak, penyejukan dan tingkah laku parison. Perubahan antara keluarga polimer mungkin memerlukan kajian keserasian dan degradasi yang lebih khusus. Kinggle'sPanduan pengacuan tamparan HDPE lawan PPmenerangkan mengapa bahagian, proses dan pakej pengesahan mesti dipertimbangkan semula daripada menganggap nama bahan sebagai penggantian mudah.
LyondellBasell'spanduan penyelesaian masalah pengacuan tamparanmengenal pasti pencemaran luar dan resin terdegradasi sebagai sumber garisan mati, coretan, zarah tidak berwarna dan lubang. Ia secara khusus menunjuk kepada pengemasan pengendalian bahan, pembersihan semula yang tercemar, pembersihan yang lemah antara resin dan penutupan yang lemah atau amalan permulaan sebagai penyumbang yang mungkin. Ini adalah perhubungan diagnostik, bukan titik set operasi Kinggle.
Bina pengenalan bahan positif ke dalam handoff. Rekod pembekal resin, gred, lot, masterbatch, nisbah, sumber regrind dan masa adunan baru memasuki sistem suapan. Simpan label atau rekod kod bar dengan sampel yang disimpan apabila diperlukan. Jika bahagian baharu yang pertama menunjukkan bintik hitam, coretan atau pemindahan warna, cap masa dan rekod laluan bahan membantu membezakan peralihan yang boleh diramal daripada pencemaran atau kemerosotan. Thepanduan kecacatan pengacuan tamparan penyemperitanmenyediakan matriks simptom-ke-bukti yang lebih luas.
Pulihkan resipi tanpa mengimport andaian produk lama
Resipi yang disimpan berguna hanya apabila identiti dan skopnya jelas. Rekod masuk hendaklah menyatakan semakan produk, gabungan acuan dan alatan, gred resin, fail pengawal yang berkaitan, status kelulusan dan tarikh terakhir disahkan. Hak akses harus membezakan resipi pengeluaran yang dikeluarkan daripada percubaan pembangunan. Sebelum memuatkan fail, pengendali harus mengesahkan bahawa keadaan mesin fizikal sepadan dengan fail dan bukannya menggunakan nama resipi sebagai bukti bahawa perkakasan itu betul.
Skop resipi boleh dibahagikan merentasi sistem. HMI utama mungkin mengandungi kedudukan buka dan tutup acuan, kelajuan gerakan, kelewatan, pemasaan tiupan, masa penyejukan, logik bawa keluar dan pilihan fungsi. Pengawal ketebalan dinding yang berasingan boleh menyimpan maklumat tangkapan atau kitaran, nilai jurang mati dan profil parison. Peralatan hiliran mungkin mengekalkan tetapan pemangkasan, ujian kebocoran atau penghantar. Kinggle dihoskanManual Moog DigiPack IIImenerangkan bahawa fail bekas yang disimpan boleh termasuk profil parison yang diprogramkan dan maklumat penentukuran alatan. Ia juga menyatakan bahawa penentukuran alatan celah mati yang tepat adalah penting apabila menukar dari satu bekas ke bekas yang lain.
Bukti itu menyokong peraturan penting: jangan tanggalkan fail perisian daripada alatan yang telah ditentukur untuk beroperasi. Manual pengawal yang sama mencatatkan bahawa perubahan acuan juga mungkin memerlukan perubahan perkakas die-gap. Fail yang menghasilkan bekas yang diterima dengan satu acuan, mandrel dan penentukuran tidak sah secara automatik selepas item tersebut berubah. Jika loji telah meluluskan tetapan induk, bandingkan semakan yang dimuatkan dengan rekod yang dikeluarkan dan dokumenkan sebarang perbezaan yang disengajakan. Jangan tulis ganti induk semasa menala bahagian pertama.
Gunakan mod manual atau persediaan untuk membuktikan hanya gerakan yang dibenarkan oleh prosedur khusus mesin. Sahkan kelegaan acuan, hubungan tiup-pin atau teras, kedudukan kepala mati dan plat, laluan bawa keluar, pengawal dan maklum balas sebelum berbasikal automatik. Manual operasi Kinggle menerangkan fungsi manual dan memberi amaran bahawa pergerakan blow-pin mesti diselaraskan dengan acuan terbuka. Kerana antara muka dan fungsi pilihan berbeza-beza,Panduan tetapan dan penggera HMIhendaklah dibaca bersama manual mesin yang tepat dan bukannya digunakan sebagai pengganti.
Apabila penalaan bermula, tukar satu pembolehubah terkawal atas sebab yang dinyatakan, rekod nilai lama dan baharu, dan tunggu respons proses sebelum menilainya. Pengedaran Parison, bahagian berat, tingkah laku penyemperitan, penyejukan dan kedudukan acuan berinteraksi. Thepanduan pengaturcaraan parisonmenerangkan cara menyambungkan profil dengan lokasi dinding yang diukur dan bukannya melicinkan mata dengan penampilan sahaja.
Sahkan bahagian pertama sebelum mengukur kejayaan tukar ganti
Bahagian tertutup pertama menjawab hanya satu soalan: garis boleh membentuk sesuatu. Ia tidak membuktikan bahawa bahagian itu memenuhi keperluan lukisan, fungsi atau proses. Rawat kepingan awal sebagai sampel diagnostik. Tandakannya mengikut urutan, masa, stesen, rongga atau alur keluar yang sesuai. Pastikan ia teratur cukup lama untuk melihat sama ada proses itu menumpu, hanyut atau mengulangi kecacatan khusus sisi.
Mulakan dengan identiti dan keadaan kasar. Sahkan bahagian dan semakan yang betul, resin dan warna, leher atau geometri antara muka, pembentukan lengkap, laluan pemangkasan dan kerosakan yang jelas. Kemudian gunakan pelan terkawal untuk bahagian berat, pengedaran dinding, dimensi kritikal, rupa dan ujian kefungsian yang diperlukan. Ujian kebocoran, kejatuhan, tekanan, beban, rintangan kimia atau kesesuaian adalah khusus produk; termasuk hanya yang diperlukan oleh lukisan, piawaian atau pelan pengesahan pembeli. Jangan cipta toleransi sejagat atau kiraan sampel.
Sampel penerimaan hendaklah mewakili susunan pengeluaran sebenar. Pada mesin stesen dua kali, sampel kedua-dua belah. Pada persediaan berbilang kepala atau berbilang rongga, kekalkan identiti kepala atau rongga supaya purata tidak dapat menyembunyikan satu output yang gagal. Jika pemangkas hiliran atau penguji kebocoran adalah sebahagian daripada proses bahagian yang boleh dijual, layakkan peralatan itu juga. Botol yang melekap pada acuan tetapi gagal selepas pemangkasan bukanlah hasil pengeluaran yang diterima. Thepanduan ujian penerimaan kilangmenunjukkan bagaimana produk, proses dan bukti ujian boleh diikat bersama sebelum penghantaran; prinsip kebolehkesanan yang sama digunakan semasa pertukaran pengeluaran.
Pengawal, maklum balas, utiliti, gerakan manual dan aliran bahan bersetuju dengan persediaan yang diluluskan.
Sampel yang dikenal pasti melepasi lukisan, visual, dimensi, dinding dan keperluan fungsian yang digunakan.
Tetingkap pengeluaran berturut-turut atau berasaskan masa yang ditentukan oleh loji merentasi semua output yang berkaitan.
Lepaskan talian hanya melalui pihak berkuasa yang ditetapkan loji. Catatkan sampel yang diterima dan semakan resipi yang menghasilkannya. Jika proses tidak dapat mencapai tetingkap yang diluluskan tanpa meninggalkan julat yang layak, hentikan tetapan yang meningkat dan siasat perkakas, utiliti, bahan, keadaan mesin atau reka bentuk proses asal. Kinggle'spanduan keperluan utilitimembantu memisahkan masalah tetapan mesin daripada bekalan udara, air atau elektrik yang tidak stabil.
Kurangkan masa pertukaran dengan memindahkan persediaan di luar hentian
Peluang paling selamat biasanya bukan kerja sepana yang lebih pantas. Ia menghapuskan kerja yang tidak sepatutnya berada di dalam tetingkap yang dihentikan. Semak pertukaran yang direkodkan dan klasifikasikan setiap kelewatan: menunggu acuan, mengesahkan semakan, mencari hos, membersihkan bekas bahan, memuat turun fail, mencari lekapan ujian, menunggu kualiti atau membetulkan sambungan yang rosak. Kebanyakan tugasan ini boleh diselesaikan atau disahkan sebelum bahagian lama yang terakhir diterima, dengan syarat penyediaan tidak mengganggu pengeluaran atau pengawalan.
Buat kit sedia untuk dijalankan untuk setiap keluarga produk berulang. Ia boleh termasuk peta sambungan yang disahkan, pengikat yang dilindungi, hos berlabel, kurungan penderia, rujukan resipi yang diluluskan, pelan sampel dan bahagian perubahan hiliran. Gunakan pengenalan visual yang bertahan dalam persekitaran kedai. Simpan acuan dan perkakas supaya mata angkat dan muka sambungan kekal boleh diakses dan dilindungi. Kit harus mengurangkan carian dan tafsiran; ia tidak sepatutnya menggalakkan penggantian apabila item terkawal tiada.
Seragamkan antara muka hanya selepas semakan kejuruteraan. Lokasi hos yang konsisten, pengenalan penyambung, rujukan pelekap dan penamaan resipi boleh mengurangkan masa membuat keputusan, tetapi ia mesti sepadan dengan tekanan, suhu, aliran, pergerakan dan keperluan keselamatan. Jika ciri perubahan pantas dipertimbangkan, nilai sistem penuh, termasuk penguncian positif, maklum balas, kebocoran, penyelenggaraan, kalis ralat dan penilaian risiko tapak. Jangan ubah projek kelajuan menjadi pengubahsuaian perkakasan tanpa dokumen.
Gunakan rekod pertukaran untuk memilih satu peningkatan pada satu masa. Jika pembersihan warna mendominasi, siasat penghalaan bahan dan strategi pembersihan yang diluluskan. Jika penjajaran mendominasi, periksa storan, cari ciri dan keadaan acuan. Jika penalaan bahagian pertama mendominasi, audit tadbir urus resipi, penentukuran alatan dan bukti proses. Jika menunggu kualiti mendominasi, tolok ditentukur pra-peringkat dan tentukan siapa yang boleh melepaskan kerja. Matlamatnya ialah tetingkap pengeluaran pertama yang boleh diulang, bukan perubahan kering penetapan rekod diikuti dengan sekerap.
Kerja-kerja penyelenggaraan juga harus dirancang secara eksplisit. Pertukaran boleh menyediakan akses untuk pemeriksaan, tetapi menggabungkan tugas mengubah skop, orang dan keperluan kawalan tenaga. Gunakansenarai semak penyelenggaraan pencegahanuntuk memutuskan apa yang termasuk dalam intervensi yang dirancang. Simpan penemuan penyelenggaraan berasingan daripada perubahan persediaan produk supaya masalah peralatan berulang kekal kelihatan.
Bina rekod pertukaran yang menjadikan larian seterusnya lebih mudah
Rekod yang berguna adalah cukup pendek untuk diselesaikan dan cukup khusus untuk membina semula larian. Mulakan dengan identiti: tarikh dan masa, mesin, semakan produk keluar dan masuk, ID acuan dan perkakas, gred dan lot bahan, semakan resipi, ahli pasukan dan pihak berkuasa keluaran. Tambahkan empat titik pemasaan yang ditakrifkan sebelum ini, serta jumlah atau berat bahan pembersihan, penolakan persediaan dan produk yang dipegang. Jika loji tidak dapat mengukur satu medan dengan pasti, labelkannya sebagai tidak tersedia dan bukannya menganggarkannya.
Rekodkan pengecualian dalam bahasa yang boleh diperhatikan. "Pemulangan penyejukan daripada litar acuan B tidak menunjukkan aliran" adalah lebih berguna daripada "masalah air." "Fail resipi 14 dimuatkan; penguji hiliran kekal pada SKU X" mengenal pasti kegagalan penyerahan. Ambil gambar haus yang tidak dijangka, kebocoran, penyambung rosak atau kecacatan bahagian yang boleh berulang dengan penanda identiti yang berkaitan. Pautkan kerja pembetulan kepada sistem penyelenggaraan atau ketidakakuran dan bukannya menguburkannya dalam ulasan operator.
| Blok rekod | Medan berguna minimum | Soalan ia menjawab lain kali |
|---|---|---|
| Identiti pekerjaan | Mesin, produk, acuan, perkakas, bahan dan semakan resipi | Adakah pakej fizikal dan digital sepadan? |
| Masa | Bahagian lama yang terakhir diterima, bahagian baru yang pertama dibentuk, bahagian yang diterima pertama, pelepasan tingkap stabil | Di manakah selang yang dihentikan menjadi masa kelayakan? |
| rugi | Kuantiti pembersihan, penolakan persediaan, produk yang dipegang dan buruh mengikut peranan | Adakah hentian yang lebih pendek hanya memindahkan kerugian ke tempat lain? |
| Kod kelewatan | Menunggu, mencari, membaiki, membersih, menala, menguji atau memberi kebenaran | Isu penyediaan atau sistem yang manakah harus diperbaiki? |
| Penerimaan | ID sampel, ukuran, ujian, kelulusan dan semakan resipi akhir | Apakah bukti yang membuktikan talian itu dikeluarkan? |
| Pengecualian | Isu yang diperhatikan, pemilik, pembendungan dan tindakan yang dikaitkan | Apakah yang mesti diperbetulkan sebelum kerja yang sama kembali? |
Semak perubahan berulang mengikut keluarga produk dan bukannya bergantung pada satu larian terbaik. Cari median dan sebaran setiap peringkat pemasaan, pengecualian berulang dan mod sekerap berulang. Satu peristiwa yang luar biasa pantas mungkin telah meninggalkan semakan, mendapat manfaat daripada keadaan ideal atau menggunakan definisi penerimaan yang berbeza. Tujuan data adalah untuk menambah baik standard dan penyediaan, bukan untuk menekan pengendali supaya memintas perlindungan.

Tutup rekod dengan garis dasar semasa yang diluluskan dan tindakan seterusnya. Jika perubahan menghasilkan persediaan yang lebih baik, halakan nilai yang disemak melalui proses kelulusan kilang sebelum mengemas kini induk. Jika ia mendedahkan isu reka bentuk, pastikan pembendungan sementara kelihatan sehingga kejuruteraan menutupnya. Disiplin ini menjadikan setiap pertukaran mesin pengacuan pukulan menjadi bukti yang boleh digunakan dan bukannya peristiwa peralihan terpencil yang lain.
Soalan lazim tentang pertukaran pengacuan tamparan
Apakah yang termasuk dalam pertukaran mesin pengacuan tamparan?
Penukaran lengkap boleh termasuk acuan, die dan mandrel, peniup tiup, teras atau sisipan, resin, masterbatch, peraturan regrind, resipi HMI, profil ketebalan dinding, bawa keluar, perapi, penguji kebocoran, panduan penghantar, label dan pek keluar. Skop yang tepat bergantung pada perbezaan antara pakej produk keluar dan masuk. Tentukan perbezaan tersebut sebelum berhenti. Jika hanya acuan disenaraikan, pasukan boleh memulakan semula dengan laluan bahan lama, fail pengawal atau tetapan hiliran.
Bilakah masa pertukaran harus bermula dan berhenti?
Definisi praktikal bermula pada bahagian terakhir yang diterima daripada kerja keluar dan berakhir pada tetingkap pengeluaran pertama yang diterima untuk kerja masuk. Catatkan juga masa perantaraan untuk bahagian terbentuk pertama dan bahagian pertama diterima. Kilang mesti menentukan tetingkap pengeluaran, seperti bilangan bahagian berturut-turut tertentu atau sampel berasaskan masa merentas semua stesen, rongga atau kepala yang berkaitan. Menggunakan definisi yang sama menjadikan perbandingan masa depan bermakna.
Bagaimanakah tumbuhan boleh mengurangkan masa menukar acuan acuan pukulan dengan selamat?
Pindahkan pengenalan, pementasan, pembersihan, pengesahan resipi, penyediaan tolok dan perancangan kualiti di luar selang yang dihentikan di mana aktiviti ini boleh dilakukan tanpa mengganggu pengeluaran. Labelkan antara muka, lindungi storan, sediakan kit khusus kerja dan tetapkan pemilik untuk setiap penyerahan. Menganalisis masa menunggu dan pembetulan secara berasingan daripada kerja acuan fizikal. Jangan kurangkan masa dengan memintas pengawal, melangkau kawalan tenaga berbahaya, menggunakan peralatan mengangkat tidak berkadar atau menerima bahagian sebelum pemeriksaan yang diperlukan lulus.
Adakah memuatkan resipi yang disimpan menyelesaikan persediaan?
Tidak. Resipi yang disimpan mesti sepadan dengan acuan yang dipasang, perkakas die, peniup tiup, bahan dan semakan produk. Sesetengah tetapan juga boleh hidup dalam pengawal parison atau mesin hiliran yang berasingan. Sahkan set fail lengkap, buktikan gerakan manual yang dibenarkan dan bandingkan kelakuan mesin sebenar dengan garis dasar yang dikeluarkan. Manual DigiPack III Moog memautkan fail kontena yang disimpan dengan maklumat penentukuran alat profil parison dan jurang, itulah sebabnya identiti perkakasan dan identiti fail mesti kekal bersambung.
Mengapakah bintik hitam atau coretan warna muncul selepas perubahan bahan?
Punca yang mungkin termasuk bahan lama yang tinggal dalam laluan pengendalian atau cair, resin tercemar atau regrind, resin terdegradasi yang dikeluarkan dari kawasan bertakung, pencampuran warna tidak sekata, kerosakan pemanas atau penutupan dan pembersihan yang tidak sesuai. Simpan resin dan rekod peralihan sebelum menukar tetapan. Ikuti prosedur pembekal mesin dan resin yang diluluskan, periksa laluan bahan dan klasifikasikan sama ada kecacatan itu rawak atau tetap di sekitar parison. Jangan menganggap bahawa satu kaedah pembersihan universal adalah selamat untuk setiap resin dan kepala.
Apakah maklumat yang perlu dihantar kepada Kinggle tentang pertukaran yang sukar?
Hantar pengenalan mesin dan pengawal, lukisan produk keluar dan masuk, ID acuan dan perkakas, gred dan lot resin, butiran masterbatch dan rerind, semakan resipi, sejarah penggera, bacaan utiliti, garis masa pertukaran, gambar sampel bertanda dan data kegagalan yang diukur. Sertakan video hanya apabila ia boleh dirakam tanpa memasuki zon bahaya. Bukti khusus membolehkan perbincangan memisahkan masalah laluan bahan, perkakas, kawalan, utiliti atau reka bentuk bahagian dengan lebih cekap.
Rancang mesin di sekeliling bungkusan produk
Untuk acuan baharu, bahan baharu atau masalah penukaran berulang, hantar lukisan bahagian sebenar, resin, ujian sasaran, butiran acuan dan perkakas, maklumat mesin semasa dan rekod pertukaran yang diperhatikan. Kinggle boleh membincangkan mesin, perkakas, kawalan dan keperluan pengeluaran daripada set bukti yang sama.
Hantar maklumat projek andaSumber disemak dan kaedah bukti
Halaman Kinggle pihak pertama dan manual yang dihoskan Kinggle digunakan untuk penyataan antara muka mesin, input projek dan skop latihan. Manual pengeluar pengawal telah digunakan untuk perhubungan penentukuran-fail tersimpan dan alat. Panduan pengeluar resin rasmi telah digunakan untuk pencemaran bahan dan laluan degradasi. Peraturan OSHA hanya digunakan untuk menerangkan sempadan keselamatan Amerika Syarikat. Tiada sumber di bawah dibentangkan sebagai resipi universal.
- Manual Pengendalian Mesin Pengacuan Tiupan Automatik yang dihoskan oleh Kinggle, diakses pada 8 September 2026.
- Manual Pengawal Ketebalan Dinding Moog DigiPack III Parison, MRJ06301, dihoskan oleh Kinggle, diakses pada 8 September 2026.
- Proses Jualan KinggledanPerkhidmatan Selepas Jualan, diakses pada 8 September 2026.
- LyondellBasell, Cara Menyelesaikan Masalah Pengacuan Blow, diakses pada 8 September 2026.
- OSHA 29 CFR 1910.147, Kawalan Tenaga Berbahaya, diakses pada 8 September 2026.
- OSHA 29 CFR 1910.212, Keperluan Am untuk Semua Mesin, diakses pada 8 September 2026.