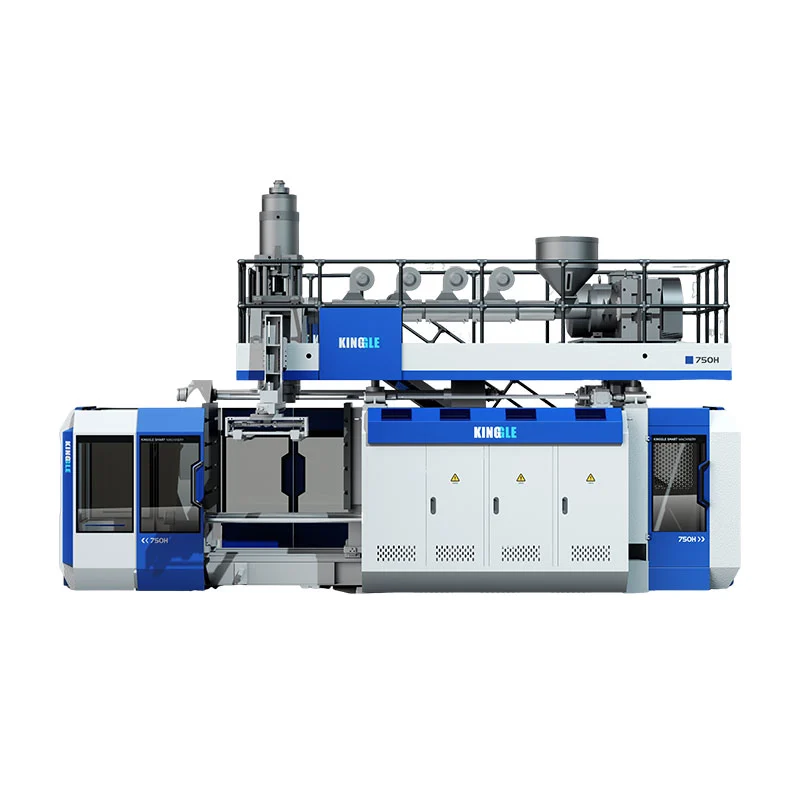
Konfigurasikan KGB110A daripada sampel produk yang diukur, bukan daripada nama 160L sahaja. Catatkan geometri bahagian, berat bersih, peta dinding, resin, trim dan sasaran pengeluaran. Kemudian gunakan input tersebut untuk menyemak sampul acuan, permintaan parison kasar, pemulihan penyemperitan, keperluan pengapit dan utiliti kilang.
Mesin pengacuan tamparan 160 liter boleh membuat produk yang sangat berbeza. Penghalang jalan berongga mempunyai kawasan unjuran yang luas. Ponton mungkin mempunyai zon cabutan yang panjang dan keperluan pengedap. Panel meja boleh lebar tetapi agak cetek. Satu nama model tidak mengalih keluar perbezaan tersebut.
Titik permulaan yang paling berguna selalunya objek yang sudah ada di meja pembeli. Ukur, timbang dan tandakan kawasan yang penting. Sampel itu menjadi penghubung antara reka bentuk produk, perkakas, konfigurasi mesin dan ujian penerimaan.

Fail sampel enam muka surat yang sepatutnya memacu projek
Lukisan bahagian berdimensi, saiz keseluruhan, bukaan, sisipan dan antara muka pemasangan.
Berat bahagian bersih, gred bahan, warna, bahan tambahan dan kisar semula yang dibenarkan.
Peta ketebalan dinding dengan lokasi kritikal dan keperluan ujian produk.
Potong peta yang menunjukkan kilat atas, ekor bawah, sekerap pemegang dan kerugian lain.
Sasaran output yang diterima, corak anjakan, automasi dan kerja hiliran.
Kuasa kilang, udara, air, akses, pengangkatan dan ruang sel yang tersedia.
Nota data yang diterbitkan:Tajuk halaman semasa dan teks aplikasi Kinggle meletakkan KGB110A dalam kelas 160L. Halaman yang sama pada masa ini menunjukkan 120 L dalam ringkasan dan jadual kapasiti maksimum. Artikel ini mengikuti kedudukan produk 160L yang diterbitkan, tetapi kapasiti pesanan yang tepat mesti disahkan dalam sebut harga dan perjanjian teknikal.
Mulakan dengan sampel produk, bukan label katalog
Sampel memberitahu anda di mana keputusan mesin boleh gagal. Dimensi luarnya mempengaruhi acuan. Berat dan trimnya mempengaruhi penumpuk. Permukaannya yang luas menjejaskan kawasan yang diunjurkan. Sudut dan pemegang yang dalam menjejaskan pengedaran dinding. Tingkah laku penyejukan mempengaruhi masa kitaran dan penyingkiran.
Kelantangan masih berguna. Ia membantu meletakkan projek dalam julat mesin umum. Namun dua produk dengan isipadu tertutup yang sama mungkin memerlukan kepala, pengapit atau bukaan acuan yang berbeza. Apungan besar boleh mengandungi lebih banyak udara sambil menggunakan resin kurang daripada panel teknikal padat dengan rusuk tempatan dan zon pelekap tebal.
Jangan bergantung pada bahagian siap pesaing sebagai satu-satunya sumber. Jika boleh, tambahkan fail reka bentuk asal dan keperluan prestasi yang dimaksudkan. Sampel yang disalin mungkin termasuk ketebalan dinding yang mengimbangi acuan atau proses lama. Mengulang dinding itu tanpa memahami tugasnya boleh menambah berat tanpa meningkatkan prestasi.
Kinggle didokumenkanproses jualanbermula dengan foto produk, lukisan, berat, saiz dan bahan. Ia juga meminta ketebalan, keluaran dan keperluan rintangan kimia. Pesanan itu praktikal kerana pengesyoran mesin mengikut bukti produk.
Fail sampel hendaklah mempunyai satu nombor semakan. Jika leher, pemegang, sisipan atau panjang keseluruhan berubah, kemas kini fail sebelum mesin dan acuan dibekukan. Ini mengelakkan projek di mana petikan sesuai dengan sampel awal tetapi lukisan pengeluaran tidak lagi sesuai dengan sel yang disebut.
Bina satu dossier sampel yang boleh bertahan dalam semakan kejuruteraan
Mulakan dengan ukuran asas. Catat keseluruhan panjang, lebar dan tinggi. Tambah diameter bukaan, kemasan leher, saiz bebibir, kelegaan pemegang dan kedudukan sebarang sisipan. Tandakan garis perpisahan dan kawasan cubitan yang boleh dilihat jika sampel mendedahkannya.
Timbang produk lengkap pada skala yang ditentukur. Kemudian asingkan mana-mana komponen boleh tanggal yang tidak dibentuk. Penutup, palam, sisipan logam atau isi buih tidak boleh dikira sebagai plastik acuan. Catatkan kaedah pengenalan bahan dan bukannya menganggap polimer dari rupa.
Ketebalan dinding memerlukan peta lokasi. Nomborkan titik pada lukisan atau foto. Sertakan sudut, peralihan bahu, pemegang, sesentuh asas, zon pelekap dan panel lebar. Ketebalan purata tunggal menyembunyikan kawasan nipis yang mungkin mengawal prestasi.
Seterusnya, tulis ujian produk. Apungan, penghadang lalu lintas, panel perabot dan bekas industri tidak mempunyai kriteria lulus yang sama. Gunakan lukisan sebenar pembeli, keperluan peraturan atau ujian dalaman. Jangan meminjam ketinggian jatuh, beban atau ujian kebocoran daripada produk yang tidak berkaitan.
| Contoh bukti | Bagaimana untuk merakamnya | Keputusan mesin terjejas |
|---|---|---|
| Geometri keseluruhan | Lukisan berdimensi atau fail 3D yang disemak | Sampul surat acuan, garis tengah, kedudukan kepala dan laluan penyingkiran |
| Berat acuan bersih | Berat tanpa bahagian yang dipasang secara berasingan | Titik permulaan untuk jisim parison kasar |
| Pengedaran dinding | Lokasi bernombor dengan kaedah pengukuran yang dipilih | Profil Parison, pengedaran pukulan dan kriteria percubaan |
| Sistem resin | Gred, pembekal, warna, bahan tambahan dan peraturan regrind | Kesesuaian skru, kadar cair dan tetingkap pemprosesan |
| Potong dan kilat | Dijangka atas, bawah, pemegang dan sekerap sisi | Permintaan akumulator dan beban kisar semula |
| Ujian fungsional | Kaedah dinamakan, keadaan, saiz sampel dan had lulus | Reka bentuk acuan, penyejukan, sasaran dinding dan skop FAT |
| Keluaran yang diterima | Bahagian yang baik setiap jam atau syif selepas pemeriksaan | Kadar pemulihan, penyejukan, automasi dan kapasiti hiliran |
Sampel adalah bukti, bukan spesifikasi lengkap. Ia mungkin mempunyai bahan kimia yang sudah tua, melengkung atau menyerap. Gunakannya untuk bertanya soalan yang lebih baik, kemudian letakkan lukisan yang diluluskan dan standard ujian di atas sampel fizikal dalam hierarki dokumen.
Baca spesifikasi KGB110A sebagai satu set semakan
TheHalaman produk KGB110Amenerbitkan saiz mesin 6.6 x 4.2 x 5.2 m dan berat mesin 22 t. Bahagian pengapitnya menyenaraikan 760 kN, plat 1100 x 1400 mm dan acuan maksimum 1000 x 1400 mm. Halaman ini juga memberikan julat ketebalan acuan 610 hingga 750 mm.
Untuk pembukaan dan pergerakan, halaman menunjukkan 600 hingga 1600 mm dan strok bergerak 600 mm. Nombor-nombor ini memerlukan pemasangan acuan di sebelahnya. Soalan yang berguna ialah sama ada bahagian yang disejukkan lengkap boleh melepaskan dan meninggalkan acuan dengan robot yang dimaksudkan, sisipan dan trim masih dipasang.
Bahagian penyemperitan menyenaraikan skru 110 mm, nisbah 25 L/D, motor penyemperit 75 kW dan empat zon pemanasan. Kapasiti lebur HDPE yang diterbitkan ialah 160 hingga 200 kg/j. Julat itu tergolong dalam kata-kata HDPE halaman. Ia tidak membuktikan kadar yang sama untuk bahan atau formulasi lain.
Bahagian kepala menerbitkan kapasiti penumpuk 12(20) L dan berat penumpuk PE 9(15) kg. Ia juga menyenaraikan diameter pin mati maksimum 450(600) mm. Nilai kurungan boleh mencerminkan pilihan konfigurasi, tetapi halaman tidak menentukan peraturan. Cadangan mesti menyatakan asas kepala, alat die dan resin yang dipilih.
Halaman ini menerangkan model standard dengan pengawal ketebalan MOOG 100, lengan robot dan sistem tiupan bawah. Ini adalah kenyataan pihak pertama yang diterbitkan. Sebut harga masih harus menamakan setiap item yang dibekalkan, antara mukanya dan sebarang perubahan khusus projek.
Bacaan kilang:jangan salin jadual ke dalam pesanan pembelian tanpa soalannya. Letakkan ukuran sampel, lukisan acuan atau pengiraan utiliti di sebelah setiap spesifikasi yang ia bertujuan untuk memenuhinya.
Terjemahkan bentuk produk ke dalam ruang acuan dan penyingkiran
Lukisan produk menjadi acuan hanya selepas menambah strategi pengecutan, keluli rongga, penyejukan, picit, bolong, perkakas leher dan pemasangan. Perhimpunan yang terhasil boleh menjadi lebih besar daripada produk. Bahagian yang kelihatan selesa di dalam had 1000 x 1400 mm mungkin menjadi ketat apabila sambungan dan peranti bergerak ditambahkan.
Periksa lebar, tinggi dan ketebalan yang dipasang secara berasingan. Gunakan pemasangan lengkap, termasuk plat belakang dan penyesuai. Sahkan corak pelekap terhadap rujukan plat 1100 x 1400 mm. Tunjukkan sambungan air, hidraulik, pneumatik dan elektrik dalam kedudukan dipasangnya.
Ruang terbuka adalah masalah pergerakan. Panel meja mungkin perlu mengosongkan rusuk yang dalam. Penghalang boleh meninggalkan rongga pada sudut. Sebuah ponton boleh kekal fleksibel semasa panas dan mungkin memerlukan sokongan semasa dibawa keluar. Cengkaman robot dan putaran bahagian memerlukan sampul surat yang disapu sendiri.
Rancang laluan perubahan acuan pada masa yang sama. Halaman KGB110A memberikan berat mesin 22 t tetapi tidak menerbitkan berat acuan yang dibenarkan. Minta Kinggle untuk had berat acuan akhir, mata angkat dan lukisan susunan am. Kemudian sahkan kren tumbuhan, ketinggian cangkuk dan pendekatan.
Penyejukan acuan boleh mengawal keseluruhan kitaran. Permukaan besar memerlukan litar seimbang, manakala ciri tebal mungkin memerlukan penyejukan terfokus. Thepanduan acuan acuan tamparan penyemperitanmeliputi perancangan cubitan, pengudaraan dan litar dengan lebih terperinci.
Kira permintaan parison kasar sebelum memilih kepala
Penumpuk mesti menghantar semua bahan yang meninggalkan acuan semasa satu acara pengacuan. Berat produk siap hanyalah satu bahagian. Kepala juga menyalurkan kilat, ekor, sekerap pemegang dan sebarang bahan yang dikeluarkan oleh proses pemangkasan.
Jisim parison kasar = produk acuan bersih + kilat dan pemangkasan + elaun proses yang didokumenkan
Gunakan nilai terukur atau terbitan acuan. Tiada peratusan sekerap universal untuk pelampung, penghadang, perabot dan bahagian teknikal.
Kinggle menerbitkan 9(15) kg sebagai garis berat akumulator PE untuk KGB110A. Anggap ia sebagai rujukan utama dan bahan, bukan kapasiti produk siap. Gred PE, suhu cair, kandungan kitar semula dan tetapan die boleh mengubah tingkah laku yang boleh digunakan. Satu lagi resin memerlukan semakan sendiri.
Panjang Parison penting dengan jisim. Parison yang panjang boleh melorot atau meregang sebelum acuan ditutup. Mata yang lebar boleh mengurangkan seri yang diperlukan di sekeliling produk tetapi boleh menukar keperluan kepala dan perkakas. Catatkan saiz dadu, jurang yang diprogramkan, masa penyemperitan dan kedudukan parison semasa percubaan.
Permintaan kasar juga mempengaruhi regrind. Denyar berat mungkin muat dengan penumpuk semasa mencipta aliran sekerap yang besar. Sistem granulator, penyampai dan pengadun mesti bersaing. Jika regrind kembali kepada produk, peratusan dan kawalan pencemarannya tergolong dalam formulasi yang diluluskan.
Tinggalkan julat kawalan untuk pembetulan profil. Kepala yang berlari di tepi praktikalnya mungkin mempunyai sedikit ruang untuk sudut yang lebih tebal atau parison yang lebih panjang. Percubaan harus menunjukkan jisim kasar yang stabil, kusyen yang boleh diterima dan peletakan parison yang boleh diulang pada tetingkap sampel yang ditentukan.
Tukar peta dinding menjadi profil parison terkawal
Peta dinding menyatakan tempat produk memerlukan bahan. Profil parison menyatakan apabila jurang die harus berubah apabila parison meninggalkan kepala. Menyambung kedua-dua rekod itu lebih berguna daripada menyalin profil dari bahagian lain.
Nomborkan lokasi dinding pada lukisan sampel. Selepas setiap percubaan, potong atau ukur lokasi yang sama dalam susunan yang sama. Catatkan berat bahagian dan semakan profil dengan setiap kumpulan. Jika beberapa tetapan berubah sekali gus, pasukan kehilangan alasan untuk keputusan itu.
Halaman KGB110A menamakan pengawal ketebalan MOOG 100. AManual Moog DigiPack III dihoskan oleh Kingglemenerangkan kaedah pengawal yang menyimpan fail produk dan mengaitkan ketebalan dinding yang diprogramkan dengan kedudukan mesin. Ia adalah bukti proses yang berguna, tetapi ia tidak mengenal pasti antara muka pengawal tepat yang dibekalkan pada setiap KGB110A.
Profil tidak boleh membetulkan setiap kecacatan. Geometri die dan mandrel, pemusatan kepala, suhu cair, bengkak parison dan pemasaan acuan masih penting. Jika parison memasuki acuan di luar tengah, menambah bahan mungkin menyembunyikan gejala sambil meningkatkan berat badan.
Setelah bahagian itu berlalu, simpan resipi lengkap. Sertakan bahan, warna, suhu, tetapan syot, fail profil, tiupan, penyejukan dan semakan acuan. Thepanduan pengaturcaraan parisonmenyediakan urutan penalaan yang lebih lengkap.
Padankan pemulihan penyemperitan dengan penyejukan dan output yang diterima
Jadual awam menyenaraikan 160 hingga 200 kg/j sebagai julat kapasiti lebur HDPE KGB110A. Persoalan pengeluaran ialah sama ada skru yang dipilih boleh mengisi semula penumpuk sebelum pukulan seterusnya sambil mengekalkan kualiti cair yang stabil. Kadar risalah maksimum tidak dapat menjawabnya dengan sendirinya.
Kira permintaan kasar setiap jam daripada parison lengkap. Gunakan acara pengacuan yang dirancang setiap jam dan cawangan aktif. Kemudian bandingkan hasilnya dengan kadar leburan yang diuji untuk keadaan resin, warna dan kisar semula yang sebenar.
Permintaan bahan kasar, kg/j = jisim parison kasar x peristiwa pengacuan sejam x parison aktif setiap acara
Halaman KGB110A menyenaraikan 320 pcs/j, tetapi melabelkannya sebagai kitaran kering. Kitaran kering ialah rujukan gerakan mesin. Keluaran produk termasuk pemulihan penumpuk, pembentukan parison, tiupan, penyejukan, ekzos, pembukaan, bawa keluar, pemangkasan dan kehilangan kualiti.
Bahagian besar sering menghabiskan banyak kitaran penyejukan. Masa itu boleh membenarkan extruder mengisi semula kepala. Jika penyejukan acuan yang lebih baik memendekkan kitaran, kadar leburan yang diperlukan meningkat. Oleh itu, pengoptimuman kitaran mesti menyemak pemulihan dan kualiti dinding, bukan sahaja suhu acuan.
Laporkan bahagian yang diterima setiap jam selepas semakan yang dipersetujui. Simpan kitaran kering, kitaran kasar, penolakan dan hentian dalam lajur yang berasingan. Thepanduan pengoptimuman kitaran masamenunjukkan cara membina belanjawan masa peringkat demi peringkat.
Periksa 760 kN terhadap kawasan unjuran dan tekanan proses
Kinggle menerbitkan daya pengapit 760 kN untuk KGB110A. Nombor itu menjadi berguna hanya di sebelah kawasan unjuran rongga dan tekanan dalaman yang dipersetujui. Kawasan yang diunjurkan ialah siluet rongga pada satah perpisahan. Ia bukan isipadu kontena atau luas permukaan.
Penghalang yang luas atau permukaan meja boleh menghasilkan beban pemisah yang ketara walaupun ia cetek. Terapung yang dalam tetapi sempit mungkin berkelakuan berbeza. Susun atur berbilang rongga atau berbilang bahagian meningkatkan jumlah kawasan unjuran yang dilihat oleh pengapit.
Halaman produk menyenaraikan tekanan pukulan 0.8 MPa. Gunakan tetingkap pengeluaran sebenar dalam pengiraan. Pengaliran acuan, suhu cair, perincian permukaan dan ketebalan dinding boleh mengubah tekanan yang diperlukan. Ujian kilang harus merekodkan tekanan set dan tekanan masuk mesin yang tersedia.
Keadaan kilat adalah bukti yang berguna. Denyar yang semakin membesar boleh menunjukkan daya pemisah yang berlebihan, kawasan cubitan yang haus, masalah penjajaran atau bahan berlebihan. Jangan betulkan setiap masalah denyar dengan meningkatkan daya pengapit. Periksa acuan dan proses bersama-sama.
Pembekal mesin dan pembekal acuan hendaklah meluluskan satu pengiraan. Letakkan kawasan unjuran, tekanan proses, keperluan pengapit dan faktor yang diandaikan dalam fail teknikal. Ini menghalang dua kelulusan berasingan yang bergantung pada andaian berbeza.
Semak pengiraan semula jika susun atur rongga berubah. Menambah bahagian kedua, menggerakkan garis perpisahan atau membesarkan panel boleh mengubah kawasan yang diunjurkan. Sisipan dan tindakan sampingan juga boleh mengubah cara acuan bertindak balas. Lukisan acuan akhir, bukannya lakaran produk awal, harus menutup semakan ini.
Tentukan lapisan bahan dan bukannya bergantung pada frasa ciri
Halaman KGB110A mengatakan platform itu boleh menyediakan produk satu lapisan dan juga boleh membina struktur dua lapisan atau berbilang lapisan. Jadual spesifikasi awam yang sama menyenaraikan satu skru 110 mm dan satu motor penyemperit 75 kW. Oleh itu, projek berbilang lapisan memerlukan lukisan konfigurasi di luar jadual standard.
Mulakan dengan sebab produk untuk lapisan lain. Ia mungkin peletakan warna, bahan teras kitar semula atau penghalang berfungsi. Nyatakan bahan dalam setiap lapisan dan nisbah sasaran. Semak keserasian, suhu pemprosesan dan variasi yang dibenarkan.
Kemudian minta gambarajah laluan lebur. Ia harus mengenal pasti setiap penyemperit, penyesuai, saluran kepala dan titik kawalan. Cadangan itu juga harus menunjukkan saiz motor, beban pemanasan, pengendalian bahan dan jumlah utiliti yang disemak semula. Label "berbilang lapisan" generik tidak mentakrifkan peralatan ini.
Kerja penukaran berkembang dengan setiap laluan material. Jumlah pembersihan, akses pembersihan, urutan warna dan pengasingan sekerap menjejaskan masa operasi. Jika produk tidak memerlukan berbilang lapisan, sistem tambahan mungkin menambah kerja tanpa mencipta nilai pembeli.
Arah satu lapisan
Gunakan satu aliran resin yang ditentukan apabila prestasi produk, warna dan pelan kitar semula boleh dipenuhi dengan satu struktur dinding.
Arah berbilang lapisan
Minta konfigurasi penyemperitan bersama khusus projek apabila setiap lapisan mempunyai fungsi yang didokumenkan dan julat penerimaan.
Kinggle'spanduan penyemperitan bersama berbilang lapisanmenerangkan peranan lapisan dan soalan yang terdapat dalam RFQ.
Rancang sel lengkap di sekeliling mesin 22 t
Dimensi mesin yang diterbitkan ialah 6.6 x 4.2 x 5.2 m. Berat mesin ialah 22 t. Nilai ini memulakan susun atur tumbuhan. Ia tidak termasuk pelepasan perkhidmatan, tangga, pengendalian acuan, peralatan resin, pemampat, sistem penyejukan, kemasan bawa keluar atau hiliran.
Semak laluan menegak terlebih dahulu. Bangunan itu memerlukan ketinggian yang mencukupi untuk mesin, akses platform dan pengangkatan yang dirancang. Tandakan laluan untuk komponen kepala die dan extruder jika penyelenggaraan memerlukan pengalihan overhed. Sahkan kapasiti kren dan capaian cangkuk dari lukisan akhir.
Halaman KGB110A menerbitkan 0.3 MPa dan 120 L/min untuk penyejukan air. Lembaran projek juga memerlukan suhu masuk, had pulangan, kualiti air, penapisan dan skop litar. Nombor aliran tanpa suhu tidak boleh mensaiz sistem penyejukan.
Untuk udara termampat, halaman menyenaraikan 0.8 MPa dan 1.8 m³/min. Sahkan permintaan puncak dan purata, saiz penerima, titik embun, penapisan dan saiz sambungan. Peristiwa tiupan yang besar boleh menurunkan tekanan apabila pengepala bersaiz kecil.
Halaman tersebut melabelkan 52 hingga 60 kW sebagai purata penggunaan tenaga. Kerana kW ialah kuasa, anggap ini sebagai rujukan kuasa pengendalian yang diterbitkan. Jangan tukarkannya kepada kWj setiap bahagian.EUROMAP 46.2mengikat ukuran tenaga berkaitan produk dengan mesin, acuan dan produk tertentu dalam keadaan stabil.
Thepanduan utiliti kilangmeliputi sempadan elektrik, udara, air, kerja awam dan akses. Gunakan lukisan susunan am akhir dan bukannya sampul awam untuk kelulusan pemasangan.

Buktikan konfigurasi dengan percubaan produk yang boleh dikesan
Percubaan kilang harus mencipta semula kerja produk yang diterangkan dalam fail sampel. Acuan, resin dan pilihan utama yang diluluskan perlu ada. Jika pengganti digunakan, catatkan perbezaan dan hadkan kesimpulan dengan sewajarnya.
Rancang urutan sampel sebelum dijalankan. Nombor bahagian mengikut tertib pengacuan. Tentukan bila pengeluaran stabil bermula dan berapa lama tetingkap pengukuran berlangsung. EUROMAP 46.2 memerlukan keadaan mesin yang stabil untuk kaedah tenaga berkaitan produknya dan mendokumenkan kualiti produk sebagai sebahagian daripada konteks ujian.
- Kenal pasti konfigurasi.Rekod nombor siri mesin, pilihan kepala, perkakas mati, semakan acuan, pengawal dan automasi yang dipasang.
- Sahkan rumusan.Rekodkan gred resin, pembekal, warna, bahan tambahan dan kandungan regrind daripada bahan percubaan sebenar.
- Tangkap resipi.Simpan suhu, tetapan tangkapan, profil dinding, tetapan tiupan, keadaan penyejukan dan pemasaan automasi.
- Tutup neraca jisim.Timbang produk, setiap aliran trim dan pukulan kasar yang lengkap. Bandingkan dengan asas kepala yang dipetik.
- Ukur peta dinding.Gunakan lokasi bernombor dan kaedah yang dipersetujui. Pastikan bacaan dipautkan kepada setiap nombor sampel.
- Jalankan pemeriksaan berfungsi.Gunakan hanya ujian dan had khusus produk yang ditulis dalam keperluan yang diluluskan.
- Kira output dengan jujur.Asingkan kitaran kering, kitaran kasar, bahagian yang diterima, tolak dan berhenti sepanjang tempoh yang dipersetujui.
- Utiliti rekod.Ukur kuasa, udara dan air pada sempadan yang ditetapkan semasa produk yang diterima sedang dibuat.
- Tutup item yang terbuka.Berikan setiap penyimpangan pemilik, tindakan pembetulan, keperluan bukti dan tarikh akhir.
Jangan pilih bahagian terbaik sahaja untuk laporan. Simpan urutan yang menunjukkan variasi. Jika resipi berubah, mulakan kumpulan sampel baharu. Ini memisahkan pembangunan proses daripada bukti penerimaan.
Bersetuju tentang alat pengukur sebelum ujian. Rekod resolusi skala, kaedah ketebalan dan status penentukuran di mana ia mempengaruhi keputusan. Gunakan alat yang sama untuk urutan sampel. Jika pembeli dan pembekal mengukur dengan kaedah yang berbeza, bandingkan kaedah tersebut sebelum memutuskan bahawa bahagian tersebut tidak bersetuju.
Hasil yang gagal memerlukan konteks. Simpan tetapan yang berkaitan, sejarah penggera, nombor sampel dan rekod pemeriksaan. Bahagian yang diperbetulkan boleh membuktikan pembaikan, tetapi ia tidak sepatutnya memadamkan sisihan yang lebih awal. Sejarah ini membantu pasukan memutuskan sama ada pembetulan itu stabil atau sementara.
Simpan data mentah, foto, eksport resipi dan ringkasan yang ditandatangani bersama-sama. Thepanduan ujian penerimaan kilangmenyediakan protokol yang lebih luas untuk pemeriksaan mesin, produk dan dokumen.
Gunakan empat pintu untuk memutuskan sama ada KGB110A sesuai
KGB110A tergolong dalam senarai pendek apabila empat pintu bukti ditutup. Pertama, acuan sesuai dengan plat, sampul surat, julat ketebalan dan pergerakan. Kedua, ketua yang dipilih boleh menyampaikan parison kasar dengan julat kawalan yang berguna. Ketiga, pemulihan penyemperitan menyokong kitaran sasaran dengan bahan sebenar. Keempat, kilang boleh membekalkan utiliti dan pengendalian yang diperlukan.
Label 160L tidak boleh menggantikan mana-mana pintu. Bahagian yang panjang mungkin gagal dalam pemeriksaan acuan. Bahagian yang berat mungkin gagal dalam pemeriksaan pukulan. Kitaran pendek mungkin gagal dalam pemeriksaan pemulihan. Kilang dengan ketinggian terhad mungkin gagal dalam pemeriksaan pemasangan.
Bergerak ke bawah julat mesin apabila produk dan acuan jauh lebih kecil dan platform yang lebih besar tidak menambah kapasiti berguna. Naik atau minta konfigurasi lain apabila pukulan kasar, ruang acuan atau permintaan pengapit melebihi julat yang telah terbukti. ThePanduan KGB100B 120Lmenyediakan pemeriksaan kejuruteraan jarak rendah bersebelahan.
Selesaikan pilihan dengan matriks keperluan yang ditandatangani. Setiap baris harus menamakan input pembeli, konfigurasi yang dicadangkan dan bukti yang akan membuktikan pematuhan. Item yang tidak diketahui harus kekal terbuka dan bukannya digantikan dengan andaian brosur.
Model mesin kemudiannya adalah hasil daripada fail produk. Perintah itu memberikan pereka acuan, pembina mesin dan pembeli satu set fakta untuk digunakan.
Soalan lazim
Apakah produk yang dimaksudkan untuk mesin acuan tamparan KGB110A 160L?
Halaman produk Kinggle menyenaraikan tong, perabot, pelampung, pontun, mainan, alat ganti kereta dan penghalang lalu lintas. Ini adalah keluarga aplikasi. Produk khusus masih memerlukan semakan kesesuaian acuan, jisim parison kasar, permintaan pengapit, bahan, penyejukan dan penyingkiran.
Mengapa saya perlu menghantar sampel fizikal serta lukisan?
Lukisan itu mentakrifkan geometri yang diluluskan, manakala sampel membantu pasukan kejuruteraan memeriksa berat, garisan perpisahan, trim, pengedaran dinding dan pengendalian. Gunakan kedua-duanya apabila boleh. Lukisan dan ujian bertulis harus mengawal jika sampel berbeza daripada reka bentuk semasa.
Adakah 320 pcs/j adalah output pengeluaran KGB110A?
Tidak. Halaman KGB110A melabelkan 320 pcs/j sebagai kitaran kering. Keluaran yang diterima mesti termasuk pemulihan penyemperitan, pembentukan parison, peniupan, penyejukan, bawa keluar, pemangkasan, penolakan dan dikira hentian dengan acuan pengeluaran dan resin.
Bolehkah bahagian PE siap seberat 15 kg berjalan pada KGB110A?
Jadual awam menunjukkan 9(15) kg sebagai rujukan berat penumpuk PE, bukan kapasiti produk siap. Jisim parison kasar termasuk produk dan semua kilat atau trim. Sahkan kepala, asas resin dan margin operasi yang dipilih, kemudian buktikan keputusan dalam percubaan produk.
Adakah KGB110A standard membuat produk berbilang lapisan?
Penerangan produk menyebut penyelesaian satu lapisan dan berbilang lapisan, manakala jadual awam menyenaraikan satu skru dan satu motor penyemperit. Projek berbilang lapisan memerlukan lukisan laluan cair yang berasingan, senarai penyemperit, konfigurasi kepala, julat nisbah lapisan dan helaian utiliti yang disemak semula.
Apakah yang perlu disertakan dalam pertanyaan KGB110A?
Hantar lukisan produk, gambar sampel, dimensi, berat bersih, peta dinding, resin, anggaran trim, ujian kualiti, sasaran output yang diterima, data acuan dan utiliti kilang. Kinggle kemudiannya boleh mengesahkan kepala, ruang acuan, susunan penyemperitan dan pelan penerimaan.
Hantar bukti produk, bukan sahaja jumlah
Kongsi fail sampel, maklumat acuan, sasaran keluaran dan keadaan loji dengan Kinggle. Pasukan projek boleh menggunakan fakta tersebut untuk mengesahkan konfigurasi KGB110A dan mentakrifkan percubaan berasaskan produk.
Minta semakan konfigurasi KGB110ASumber dan asas semakan
- Kinggle, Mesin Pengacuan Tiupan Terkumpul 160L, model KGB110A. Kedudukan produk, spesifikasi dan aplikasi yang dinyatakan, disemak pada 15 September 2026.
- Proses Jualan Kinggle. Permintaan maklumat produk dan aliran kerja pemeriksaan yang dinyatakan, disemak pada 15 September 2026.
- Manual arahan Moog DigiPack III dihoskan oleh Kinggle. Fail produk yang disimpan dan kawalan ketebalan dinding yang diprogramkan untuk penumpuk atau mesin berterusan.
- EUROMAP 46.2, Mesin Pengacuan Tiupan Penyemperitan, Penentuan Penggunaan Tenaga Berkaitan Produk. Versi 1.0, Januari 2014.
Nota editorial:Kinggle ialah pengilang dan penerbit panduan ini. Data produk dibentangkan sebagai maklumat yang diterbitkan oleh pihak pertama. Spesifikasi projek yang ditandatangani dan percubaan yang disaksikan harus mengawal mesin yang dipesan.