Pilih mesin pengacuan pukulan automatik mengikut produk yang mesti dihantar dan operasi yang disertakan selepas pengacuan—bukan dengan perkataan "automatik" pada petikan. Untuk pengacuan tamparan penyemperitan, nyatakan resin, perkakas, bawa keluar, pemangkasan, pemeriksaan dan pemindahan sebagai satu sistem pengeluaran. Kami mengesyorkan agar anda meluluskan konfigurasi terhadap bekas yang diterima pada titik pelepasan akhir, bukan angka kitaran kering katalog.
Mesin acuan boleh menjalankan kitaran automatik sementara orang masih mengeluarkan denyar, memeriksa botol atau mengisi karton. Itu mungkin susunan yang tepat untuk rangkaian produk yang kecil dan berubah-ubah. Ia adalah susunan yang salah jika kes pelaburan menganggap pekerjaan tersebut telah hilang. Tentukan sempadan sebelum membandingkan harga.
Lima keputusan yang penting sebelum perintah
- Padankan proses pengacuan dengan bahagian sebelum membandingkan tahap automasi.
- Tentukan setiap operasi pemindahan dan penamat, termasuk kerja yang kekal manual.
- Seimbangkan kadar pengacuan dengan pemangkasan, pemeriksaan dan kapasiti pembungkusan.
- Uji pemulihan kerosakan dan penukaran, bukan hanya pengeluaran tanpa gangguan.
- Bandingkan jumlah kos talian bagi setiap bekas yang diterima di bawah syarat yang sama.

Apakah yang dilindungi oleh "automatik" dalam pengacuan tamparan?
"Automatik" menerangkan cara operasi dikawal. Ia tidak mengenal pasti bagaimana bahagian plastik itu terbentuk. Mesin pengacuan tamparan penyemperitan automatik dan mesin peniup botol PET boleh menjalankan urutan yang diprogramkan, namun mereka memerlukan penyediaan bahan, penyusunan perkakas dan kemasan yang berbeza. Pembeli yang mencari mesin pengacuan tamparan automatik sepenuhnya harus menyelesaikan persoalan proses terlebih dahulu.
Dalam pengacuan tamparan penyemperitan, mesin membentuk tiub cair yang dipanggil parison. Acuan menangkap tiub itu, dan udara membentuk bahagian berongga. Pengacuan tamparan regangan PET menggunakan preform yang diregangkan dan mengembang. Borang permulaan yang berbeza tersebut menerangkan mengapa panduan pemuatan prabentuk PET bukanlah panduan pembelian yang lengkap untuk garis botol detergen HDPE.
| Keputusan | Pengacuan tamparan penyemperitan | Pengacuan tamparan regangan PET |
|---|---|---|
| Borang permulaan | Parison cair tersemperit | prabentuk PET |
| Konteks pembelian biasa | Botol HDPE, bekas dikendalikan dan bahagian berongga industri | Botol minuman jernih diperbuat daripada preform |
| Soalan automasi | Pelepasan bahagian, penyingkiran kilat, pemangkasan, ujian dan pemindahan | Pengendalian prabentuk, turutan pemanasan/regangan dan pemindahan botol |
Rujukan proses:Panduan mesin acuan tamparan Kinggle. Geometri produk dan gred resin menentukan pilihan proses akhir.
Pisahkan mesin, sel dan talian
Kitaran automatik peringkat mesin meliputi urutan pengacuan yang dipersetujui. Sel automatik menambah pengendalian atau kemasan yang ditentukan di sekeliling mesin itu. Barisan pengeluaran menghubungkan operasi berturut-turut melalui sempadan produk yang dipersetujui. Pembungkusan mungkin berada di dalam sempadan itu, atau ia mungkin kekal sebagai operasi kilang yang berasingan.
Ini adalah perbezaan pembelian yang berguna, bukan janji bahawa setiap pembekal menggunakan istilah yang sama. Letakkan operasi sebenar dalam spesifikasi. "Automatik sepenuhnya" tanpa senarai peralatan meninggalkan terlalu banyak ruang untuk tafsiran berbeza.
Kami mengutamakan perihalan khusus seperti "pengacuan automatik, berorientasikan pengambilan keluar, penyahcairan dan pelepasan diuji kebocoran" berbanding label yang luas. Ia memberitahu pembeli di mana produk siap muncul dan perkara yang masih memerlukan perhatian. Pengisian semula bahan, pensampelan, pengendalian sekerap dan perubahan karton juga memerlukan pemilik, walaupun urutan pengacuan biasa berjalan tanpa pengendalian manual yang berulang.
Begitu juga, kawalan automatik tidak sama dengan pemacu semua elektrik. Jenis pemacu, susunan stesen, kiraan kepala dan skop automasi adalah pilihan yang berasingan. Semak setiap satu terhadap tugas dan bukannya menganggapnya sebagai satu spesifikasi premium.
Mulakan dengan bahagian dan jadual pengeluaran
Isipadu nominal botol tidak mencukupi untuk menentukan barisan pengeluarannya. Botol bulat yang sempit dan bekas yang dikendalikan lebar boleh membawa isipadu cecair yang sama tetapi memerlukan acuan, peralatan bawa keluar dan sokongan yang berbeza. Talian mesti mengendalikan bentuk luaran sebenar, bukan "produk 2 L" abstrak.
Mulakan dengan lukisan bahagian dan keadaan siap dijangka semasa pelepasan. Catatkan kemasan leher, bukaan pemegang, dimensi badan, berat sasaran dan keperluan kualiti kritikal. Sahkan gred resin yang tepat, pakej warna dan keadaan kitar semula atau kisar semula yang dipersetujui. Butiran ini menjadikan percubaan yang dicadangkan berkaitan dengan pekerjaan yang dimaksudkan.
Terjemahkan rancangan jualan kepada keperluan pembuatan
Tentukan bekas yang diterima setiap syif bersama bilangan syif, saiz kelompok dan kekerapan perubahan. Kadar setiap jam yang tinggi adalah kurang berguna jika kebanyakan pesanan memerlukan jangka pendek dan perubahan alatan yang meluas. Sel yang lebih perlahan tetapi lebih mudah diubah mungkin sesuai dengan campuran pengeluaran itu dengan lebih baik. Tiada kesimpulan boleh dicapai daripada keluaran katalog maksimum sahaja.
Senaraikan keluarga produk, bukan sahaja botol pelancaran pertama. Kenal pasti bahagian yang paling lebar, bahagian yang paling berat dan bahagian yang paling sukar untuk digenggam atau dipotong. Ini mungkin SKU yang berbeza. Kemudian tentukan produk mana yang mesti dijalankan pada binaan awal dan yang memerlukan perkakas masa hadapan atau peralatan berasingan.
- Bekukan artikel ujian:semakan lukisan, damar, berat siap dan ujian yang diperlukan.
- Tetapkan syarat penghantaran:dipangkas, diperiksa, diorientasikan, dikira atau dibungkus.
- Tentukan jadual:bekas yang baik setiap syif, waktu operasi dan perubahan SKU yang dirancang.
- Semak keluarga perkakas:acuan, padang kepala, lekapan pencengkam, sarang pemangkasan dan pengedap ujian.
- Luluskan sampul sel:utiliti, pengawal, akses perkhidmatan dan aliran produk.
Kiraan stesen, alur keluar dan rongga memerlukan semakan berasingan. Dua stesen tidak bermakna dua outlet. Mesin pengacuan tamparan berbilang kepala tidak menjadikan setiap bentuk botol serasi dengan jarak alur keluar. Kepala berbilang lapisan menerangkan pembinaan dinding, bukan bilangan bekas siap setiap acara.
milik Kingglepanduan berbilang kepala lawan berbilang ronggamenerangkan perbezaan konfigurasi tersebut. Gunakan ulasan itu sebelum membetulkan reka letak automasi. Setelah susunan rongga diselesaikan, peralatan bawa keluar dan kemasan mesti mengekalkan setiap kedudukan melalui pemindahan dan pemeriksaan kualiti.
Oleh itu, pertanyaan yang paling berguna termasuk lukisan, spesifikasi bahan, jadual pengeluaran dan definisi kualiti. Untuk barisan pengeluaran botol HDPE, permintaan untuk "mesin membuat botol plastik automatik" tanpa input tersebut tidak dapat mewujudkan skop talian yang betul.
Periksa sistem mesin yang menetapkan kualiti produk
Automasi hiliran tidak boleh membaiki parison yang tidak stabil, cubitan yang tidak sesuai atau bahagian yang menyebabkan acuan terlalu lembut untuk dikendalikan. Proses pengacuan mesti menghasilkan artikel yang boleh diulang sebelum sistem pemindahan boleh menyampaikan hasil yang boleh diulang. Jika tidak, robot menjadi cara yang tepat untuk menggerakkan bahagian yang tidak konsisten.
Bahagian penting mesin pengacuan tamparan termasuk penyemperit, kepala mati, unit pengapit, sistem tiupan, litar penyejukan dan kawalan. Semak sumbangan mereka kepada bahagian yang diluluskan dan bukannya memilih dengan nama komponen sahaja. Jenama PLC yang diiktiraf, sebagai contoh, tidak mewujudkan fungsi resipi yang dibekalkan atau komunikasi hiliran.
| Sistem | Apa yang hendak disemak | Bukti untuk meminta |
|---|---|---|
| Penyemperitan dan kepala mati | Kesesuaian resin, permintaan parison kasar dan baki alur keluar | Sampel pengeluaran dan keadaan bahan yang dikenal pasti |
| Kawalan Parison | Pengagihan dinding di lokasi kritikal bahagian itu | Ukuran khusus kedudukan dan resipi yang disimpan |
| Acuan dan pengapit | Kesesuaian alatan, picit dan pelepasan pelepasan | Lukisan yang diluluskan dan pemeriksaan bahagian acuan |
| Penyejukan dan pengendalian | Bahagian ketegaran pada titik pelepasan dan cengkaman yang dirancang | Pindahkan percubaan dengan bahagian sebenar |
| Kawalan | Urutan, penggera, skop resipi dan isyarat hiliran | Demonstrasi fungsi dan senarai antara muka |
Rujukan konkrit: Mesin stesen tunggal Kinggle 2 L
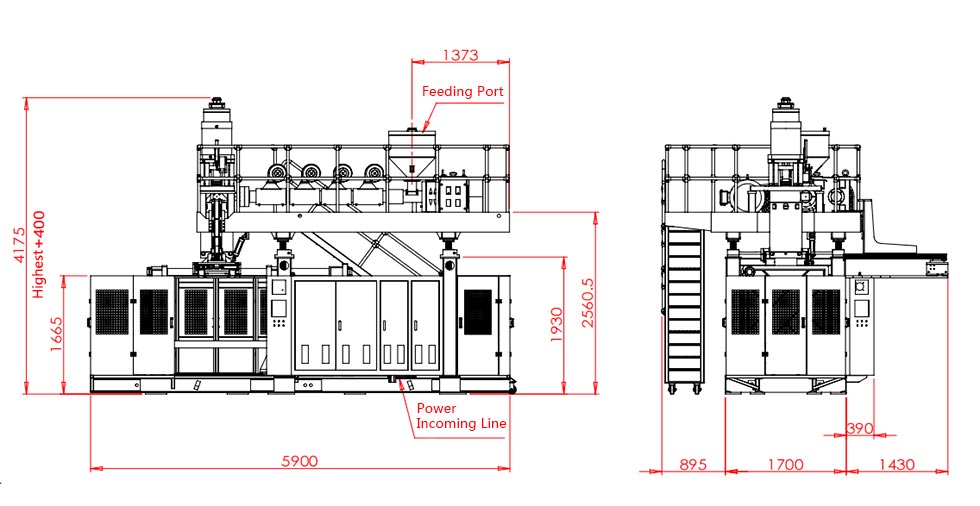
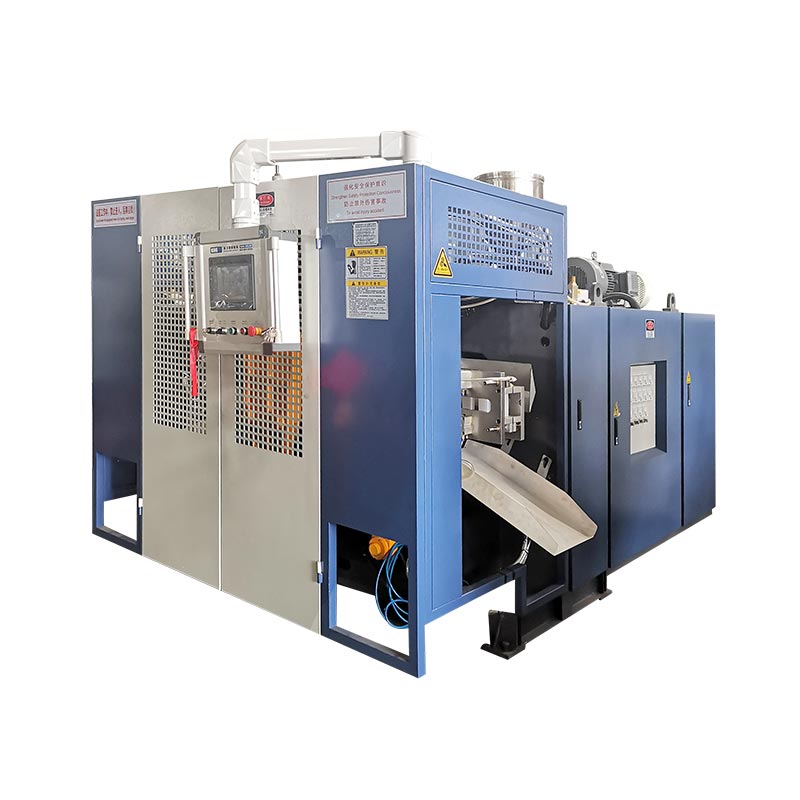
TheHalaman produk KGB2Lmenyenaraikan kapasiti bekas maksimum 2 L, skru 50 mm, kapasiti lebur HDPE 30 kg/j dan saiz acuan maksimum 360 × 380 mm. Ia juga menerangkan konfigurasi dua, tiga dan empat alur keluar untuk botol yang lebih kecil dalam julat 100 ml–1 L. Nilai ini membantu menapis kerja yang dicadangkan; mereka tidak menggantikan semakan alatan.
Halaman yang sama melabelkan 600 PC/HR sebagai "Output(Kitaran kering)." Itu bukan keluaran yang diterima dari botol syampu, acuan dan garisan penamat yang dikenal pasti. Keperluan pengeluaran memerlukan bahan sebenar, masa penyejukan, kedudukan aktif dan keadaan pemeriksaan. Anggap entri kitaran kering sebagai rujukan gerakan yang diterbitkan.
Untuk cadangan berbilang alur keluar, semak gabungan jisim parison kasar serta kesesuaian rongga. Berat botol yang telah siap tidak termasuk denyar yang turut dibekalkan oleh penyemperit. Lebih banyak cawangan boleh meningkatkan permintaan terhadap penyemperitan, penyejukan dan kemasan bersama-sama. Kiraan kepala sahaja tidak boleh menetapkan kadar pengeluaran yang boleh digunakan.
Kami akan meluluskan sistem pengacuan hanya selepas ukuran bahagian kritikal dan tingkah laku pemindahan stabil di bawah syarat yang dipersetujui. Menambah penghantar sebelum menyelesaikan isu tersebut akan memindahkan masalah lebih jauh ke bawah. Untuk pengedaran dinding, gunakanpanduan pengaturcaraan parisonbersebelahan dengan lukisan produk.
Tentukan garisan daripada suapan ke bekas yang diterima
Spesifikasi terkuat untuk automasi pengacuan tamparan mengikut produk melalui setiap operasi. Ia menyatakan apa yang diterima oleh setiap modul, apa yang disampaikan dan siapa yang memiliki sambungan ke modul seterusnya. Ini lebih berguna daripada senarai panjang robot, penghantar dan penderia tanpa sempadan proses yang dipersetujui.
Kinggle diterbitkankeupayaan automasitermasuk pemangkasan hiliran, pemeriksaan dan pembungkusan. Untuk projek botol, terjemahkan keupayaan itu ke dalam skop yang ditentukan. Deflashing automatik, pemangkasan leher, ujian kebocoran dan pembungkusan adalah fungsi yang berbeza; tidak ada yang harus diandaikan secara senyap daripada kehadiran orang lain.
| Operasi | Soalan untuk diselesaikan | Semakan penerimaan |
|---|---|---|
| Memberi makan | Siapa yang membekalkan penyampaian, pengadunan dan kawalan peringkat bahan? | Bahan yang diluluskan sampai ke corong tanpa gangguan bekalan yang tidak dirancang. |
| Bawa keluar | Di manakah bahagian itu dicengkam, dan apakah orientasi meninggalkan unit? | Tiada pemindahan terlepas atau tanda tidak boleh diterima pada artikel ujian. |
| Deflashing dan pemangkasan | Ciri denyar dan kemasan yang manakah dialih keluar? | Tepi, leher dan bukaan pemegang yang diperlukan memenuhi definisi bahagian. |
| Pemeriksaan dan penolakan | Ujian manakah yang sebaris, dan bagaimana bahagian yang gagal dipisahkan? | Sampel cabaran yang dipersetujui dikenal pasti dan dihalakan dengan betul. |
| Menyampaikan dan membungkus | Apakah keadaan dan susunan botol yang mesti sampai ke stesen seterusnya? | Kerja pemindahan, pengumpulan dan pengiraan akhir pada kadar yang dipersetujui. |
Beri setiap sempadan satu bernama pemilik integrasi. Jika pembekal mesin menyediakan bawa keluar dan pembekal lain menyediakan penguji kebocoran, seseorang masih mesti meluluskan orientasi botol, ketinggian pemindahan, jarak dan kawalan jabat tangan. Membeli modul yang kelihatan serasi tidak sama dengan membeli sel bersepadu.
Setuju bagaimana "sedia", "bahagian hadir," "kitaran selesai" dan keadaan kerosakan ditunjukkan di mana isyarat tersebut diperlukan. Kenal pasti pengawal yang memulakan hentian dan unit yang melaporkan kerosakan permulaan. Seni bina yang tepat adalah khusus projek, tetapi tanggungjawab tidak boleh kekal kabur.
Semak aliran sekerap secara berasingan daripada laluan produk yang diterima. Denyar yang dialih keluar memerlukan pengumpulan dan pelupusan yang dipersetujui. Penggunaan semula bergantung pada keperluan bahan dan produk; sambungan pengisar automatik tidak membenarkan sebarang peratusan penyulingan semula. Pastikan resipi bahan dikawal.
Untuk ujian kebocoran botol, tentukan kaedah ujian, lekapan, keadaan pengedap dan sampel cabaran yang dipersetujui. Stesen ujian mesti melakukan lebih daripada memaparkan keputusan hijau. Ia perlu mengasingkan kegagalan dengan pasti dan merekodkan kiraan tanpa membiarkan bahagian yang ditolak kembali tanpa disedari kepada penghantar produk yang baik.
Lukisan skop juga harus menunjukkan akses penyelenggaraan dan perubahan acuan. Gunakan Kinggle'sutiliti dan panduan susun atur kilanguntuk menyelaraskan kuasa, udara, air dan ruang dengan semua alat bantu yang disertakan.
Handoff boleh mengehadkan keluaran sebelum mesin acuan melakukannya
Barisan pengeluaran acuan tamparan hanya menyampaikan perkara yang boleh dikekalkan oleh operasi yang disambungkan. Modul terpantas tidak boleh mengimbangi selama-lamanya untuk pemangkas, penguji atau stesen pembungkusan yang lebih perlahan. Penampan memberi masa talian untuk pulih daripada gangguan yang singkat; mereka tidak mengalih keluar ketidakpadanan kapasiti yang berterusan.
Mula-mula letakkan setiap kadar peralatan pada asas yang sama. Adakah nombor itu bermaksud acara pengacuan, bahagian kasar, bahagian yang diuji atau bekas yang diterima? Adakah ia meliputi larian berterusan sahaja, atau termasuk pengisian semula dan hentian biasa? Bandingkan kadar hanya selepas definisi tersebut sepadan.
Contoh yang berkesan dengan asas pengeluaran yang diandaikan secara eksplisit
Pertimbangkan barisan yang dicadangkan yang mengeluarkan 480 bekas sejam selepas dibentuk dan dipangkas. Andaikan penguji kebocoran satu kedudukannya memerlukan 8 saat untuk urutan muat, ujian, keputusan dan bongkar muat yang lengkap. Kapasiti idealnya ialah 3,600 ÷ 8 = 450 bekas sejam. Ini adalah andaian perancangan, bukan hasil mesin Kinggle yang diukur.
Kadar masuk: 480/j · Kapasiti penguji ideal: 450/j · Pengumpulan: 30/j
Walaupun tanpa hentian penguji, bahagian masuk melebihi kapasitinya sebanyak 30 bekas sejam. Penampan dengan 15 kedudukan boleh guna akan mengisi 15 ÷ 30 = 0.5 jam, atau 30 minit. Memulakan barisan dengan penghantar kosong mungkin membuat demonstrasi pendek kelihatan memuaskan. Ketidakseimbangan masih wujud.
Sekarang pertimbangkan hentian penguji yang lengkap. Pada kadar masuk yang diandaikan 480/j, bahagian tiba pada 8 seminit. 15 kedudukan percuma yang sama hanya menyediakan 15 ÷ 8 = 1.875 minit, kira-kira 113 saat, sebelum penimbal itu penuh. Kadar pengumpulan semasa kelembapan dan semasa berhenti sepenuhnya adalah berbeza.
Pengiraan tersebut berguna hanya jika kedudukan benar-benar boleh digunakan. Botol yang hujung, menyentuh pelindung atau tidak dapat mengekalkan orientasi yang diperlukan tidak mewujudkan kedudukan penimbal yang sah. Kawalan juga memerlukan maklum balas yang dipersetujui sebelum had pengumpulan selamat dicapai.
Semak geometri serta kelajuan
Alat bawa keluar dan penghantar mesti mengendalikan bahagian dalam keadaan pelepasan sebenar. Kenal pasti lokasi cengkaman yang boleh diulang. Semak sama ada leher, badan atau denyar menyediakan lokasi itu dan sama ada pemangkasan mengalihkannya sebelum pemindahan seterusnya. Ciri yang tersedia pada pikap pertama mungkin tidak wujud pada pikap kedua.
Kami akan menyelesaikan rantaian datum itu sebelum meningkatkan kelajuan mesin. Talian yang berpindah pada kadar yang wajar dan pulih secara dijangka adalah aset pengeluaran yang lebih baik daripada yang memerlukan kedudukan semula manual berulang. Penyelesaian pilihan mungkin perkakasan yang disemak semula, urutan pemindahan yang berbeza atau kapasiti hiliran tambahan—bukan kitaran pengacuan yang lebih pantas.
Akhir sekali, kira bekas yang diterima selepas titik pemeriksaan yang dipersetujui. Simpan kiraan kasar huluan untuk diagnosis, tetapi jangan gunakannya sebagai angka output penghantaran. milik Kingglepanduan penerimaan kilangmenerangkan sebab identiti produk, sempadan kiraan dan masa pemerhatian tergolong dalam rekod yang sama.
Buktikan talian boleh pulih dan menukar produk
Larian automatik yang lancar membuktikan hanya satu keadaan operasi. Pengeluaran juga termasuk pengisian semula, pemindahan yang gagal, bahagian yang ditolak, penghantar yang disekat dan perubahan produk. Peristiwa tersebut layak mendapat tempat dalam pelan penerimaan kerana tindak balas menentukan sama ada sel kembali kepada pengeluaran terkawal.
Dari pihak kilang, kami akan mengutamakan pemulihan kerosakan sebelum demonstrasi yang digilap. Jika sebotol terlepas pickup, soalan seterusnya bukanlah seberapa cepat seseorang boleh meletakkannya kembali. Soalan-soalannya ialah apa yang mengesan kehilangan, pergerakan mana yang berhenti dan cara sel mengesahkan keadaan yang diketahui sebelum dimulakan semula. Pembetulan tangan berulang adalah gejala untuk menyiasat, bukan operasi automatik biasa.
Apabila botol berdinding nipis hujung selepas dilepaskan, kami akan memeriksa keadaan cengkaman dan sokongan sebelum menukar beberapa tetapan proses. Semak ketegaran bahagian semasa pemindahan, titik sentuhan lekapan dan urutan gerakan. Kemudian percubaan satu mengawal pembetulan dan periksa bahagian itu semula. Tekanan yang lebih mencengkam boleh mencipta kecacatan yang berbeza dan bukannya memperbaiki yang pertama.
Disiplin yang sama berlaku apabila penolakan kebocoran meningkat. Simpan sampel yang terjejas dan kenal pasti kedudukan dan masa. Periksa kedap ujian dan keadaan lekapan di samping leher yang dibentuk dan picit. Sambungan ujian yang bocor dan bekas yang bocor memerlukan pembetulan yang berbeza. Menukar resipi pengacuan tanpa memisahkan punca tersebut boleh membuang masa dan menyembunyikan kesalahan.
Tentukan pemulihan sebelum kerosakan berlaku
- Catatkan kerosakan permulaan, modul terjejas dan kedudukan produk.
- Bawa sel ke keadaan yang ditentukan oleh reka bentuk kawalan dan keselamatan yang diluluskan.
- Minta kakitangan yang diberi kuasa menyelesaikan kerosakan di bawah prosedur pengasingan dan akses yang ditetapkan.
- Selaraskan bahagian dalam pemindahan, pemeriksaan dan tolak kedudukan sebelum dimulakan semula.
- Sambung semula melalui urutan pemulihan yang dipersetujui, kemudian sahkan semakan produk yang diperlukan.
Ini adalah langkah perancangan, bukan kebenaran untuk memasuki peralatan yang dikawal atau memintas interlock. Sel bersepadu memerlukan penilaian risiko yang meliputi interaksi modul dan campur tangan yang boleh dijangka.ISO 12100:2010menetapkan prinsip am untuk penilaian risiko jentera dan pengurangan risiko; projek juga mesti mengenal pasti keperluan khusus mesin dan destinasi yang berkenaan.
Resipi yang disimpan tidak semestinya penukaran lengkap
Resipi mungkin mengingat suhu dan pergerakan acuan sementara pemetik, sarang pemangkas dan penguji kekal dilaraskan secara manual. Tanya kedudukan mana yang disimpan, yang bermotor dan yang memerlukan perubahan alatan fizikal. Techne'sdokumentasi automasi prosesmenyediakan contoh industri tetapan terpaut format untuk kedudukan pemilih, deflash dan penguji bocor. Itu menggambarkan skop untuk ditentukan; ia tidak mewujudkan fungsi tersebut pada setiap mesin.
Tentukan masa pertukaran daripada bahagian akhir diterima satu format kepada bahagian pertama diterima seterusnya, di bawah kaedah yang dipersetujui. Catatkan kerja perkakas, pelarasan, peralihan bahan dan pelepasan kualiti secara berasingan. Ini mendedahkan apa yang sebenarnya disimpan oleh ingatan resipi yang lebih cepat dan apa yang masih menjadi tugas mekanikal atau proses.
Bandingkan kos setiap bekas yang diterima, bukan label automasi
Perbandingan mesin pengacuan tamparan separa automatik berbanding automatik sepenuhnya harus bermula dengan produk dan jadual pengeluaran yang sama. Jika tidak, sebut harga yang lebih murah mungkin hanya mengecualikan pengendalian, ujian atau pembungkusan yang termasuk dalam petikan lain. Bandingkan sempadan penghantaran yang sama sebelum membandingkan jumlah peralatan.
Automasi paling boleh dipertahankan apabila ia menghilangkan kekangan berulang yang ditentukan. Itu mungkin penyingkiran denyar manual, pemindahan tidak konsisten, penyerahan pemeriksaan yang sukar atau operasi pembungkusan yang tidak dapat mengikuti rentak. Membeli lebih banyak automasi tanpa mengenal pasti kekangan boleh menambah kerja penyelenggaraan dan penukaran tanpa menambah baik output yang diterima.
Pastikan sempadan kos selebar sempadan keluaran
Kos setiap kontena yang diterima = jumlah kos dalam sempadan pengeluaran yang dipersetujui ÷ kontena yang diterima dihantar dalam sempadan tersebut
Pengangka hendaklah memasukkan kos yang berkaitan dengan perbandingan: bahan, buruh, utiliti, perkakas, penyelenggaraan dan modal atau rawatan overhed yang dipilih. Gunakan kaedah perakaunan yang sama untuk kedua-dua pilihan. Robot hiliran tidak percuma kerana kosnya berada di luar sebut harga mesin acuan.
Senaraikan tugas manusia yang berulang. Seseorang mungkin masih mengisi semula bahan, memindahkan sekerap, sampel bahagian, menggantikan karton, menyelenggara perkakas dan bertindak balas terhadap penggera. Anggarkan beban kerja merentas syif biasa, bukan sahaja semasa urutan automatik berjalan. Tentukan sama ada pengendali boleh menyampaikan lebih daripada satu sel dengan selamat tanpa semakan atau pemulihan yang tertangguh.
Gunakan tenaga elektrik dalam kWj untuk tempoh pemerhatian dan bekas yang diterima dari tempoh yang sama. Kuasa dalam kW adalah kuantiti yang berbeza. Sertakan pembantu yang dipersetujui apabila membandingkan talian lengkap, terutamanya jika pemampat, penyejuk atau pengisar berubah antara cadangan. Thepanduan keperluan utilitimenerangkan mengapa kuasa bersambung dan permintaan operasi juga harus kekal berasingan.
Untuk perubahan format yang kerap, periksa lekapan dan alatan ganti yang diperlukan untuk setiap SKU. Harga sel awal yang lebih rendah boleh diimbangi oleh penukaran sukar atau bahagian format tambahan. Sebaliknya, sistem pemindahan yang canggih mungkin tidak diperlukan untuk produk volum rendah dengan laluan penamat manual yang praktikal.
Kami mengesyorkan cadangan kedudukan mengikut kekangan pengeluaran yang mereka keluarkan, output yang diterima yang boleh mereka sahkan dan kerja berulang yang mereka tinggalkan. Sel yang lebih automatik mendapat tempatnya apabila faedah tersebut sesuai dengan jadual sebenar kilang. "Tanpa pemandu" bukanlah hujah kewangan yang mencukupi.
Minta kes sensitiviti dan bukannya tuntutan bayaran balik universal. Bandingkan permintaan yang dijangka, penggunaan yang lebih rendah dan perubahan yang lebih kerap menggunakan kos pembeli sendiri. Itu menjadikan keputusan pelaburan berguna walaupun apabila volum jualan atau campuran produk berubah.
Luluskan konfigurasi sebelum membuat pesanan
Tukar konsep yang dipilih menjadi senarai peralatan yang dipersetujui, susun atur sel dan protokol penerimaan sebelum pesanan pembelian. Kekaburan yang paling mahal selalunya bukan sensor yang hilang. Ia adalah sempadan yang difikirkan oleh setiap pihak adalah milik orang lain.
Untuk projek botol padat, yang2 L platform stesen tunggalmenawarkan titik permulaan yang konkrit. Sampul surat acuan yang diterbitkan dan pilihan berbilang saluran keluar botol yang lebih kecil membolehkan semakan awal kesesuaian. Lukisan sebenar, damar, susunan kepala dan skop hiliran menentukan binaan yang dicadangkan. Jangan pilih konfigurasi itu daripada kelantangan sahaja.
Buat soalan pembelian jawapan percubaan
Percubaan harus menggunakan definisi produk yang dipersetujui dan termasuk operasi yang menyokong output yang disebut. Jika ujian kebocoran atau pemangkasan adalah sebahagian daripada sempadan penghantaran, tunjukkan dengan sel dan bukannya menunjukkan kitaran kendiri yang tidak berkaitan. Kekalkan identiti sampel di mana berbilang kedudukan boleh menyembunyikan salur keluar atau rongga yang lemah.
Rekod penerimaan harus menghubungkan setiap tuntutan dengan kaedah, had dan hasil yang diperhatikan. Perkataan seperti "lulus" tanpa syarat asas tidak boleh membimbing pentauliahan di kilang pembeli. ThePanduan Kinggle FATmenyediakan rangka kerja yang lebih lengkap untuk bukti tersebut.
- Bina identiti:mesin, perkakas, versi kawalan dan modul yang disertakan.
- Syarat ujian:produk, resin, kedudukan aktif dan keadaan utiliti.
- Kualiti:ukuran kritikal, ujian fungsian dan alasan penolakan.
- Prestasi talian:kiraan diterima, tempoh pemerhatian, hentian dan intervensi.
- Pemulihan:senario kesalahan yang dipersetujui dan urutan mulakan semula yang ditunjukkan.
- Penyerahan:lukisan, manual, maklumat alatan, sandaran dan item terbuka.
Asingkan penerimaan kilang daripada penerimaan tapak di mana perkhidmatan loji atau peralatan pihak ketiga tidak boleh diterbitkan semula sebelum penghantaran. Kenal pasti baki cek tersebut terlebih dahulu dan serahkan tanggungjawab. Percubaan kilang tidak seharusnya menuntut secara senyap-senyap untuk mengesahkan syarat yang tidak disertakan.
Latihan mesti meliputi operasi biasa dan automasi pekerjaan yang ditinggalkan. Operator perlu mengenali pemindahan yang gagal, mentafsir penggera permulaan dan mengikuti kaedah pemulihan yang diluluskan. Penyelenggaraan memerlukan lukisan, maklumat bahagian haus dan akses yang diperlukan untuk menyokong sel.
Bincangkan konfigurasi pengacuan tamparan penyemperitan automatik dengan Kinggle.Hantar lukisan bekas, gred resin, berat siap, ujian yang diperlukan, jadual pengeluaran dan operasi hiliran yang dirancang melaluihalaman pertanyaan projek.
Hubungi:sales@kinggle.com · +86-574-87103665. Sempadan produk dan barisan yang ditentukan menjadikan semakan konfigurasi lebih berguna daripada permintaan untuk harga mesin sahaja.
Soalan lazim
Adakah mesin pengacuan tamparan automatik sama dengan barisan pengeluaran yang lengkap?
Tidak. Mesin automatik boleh mengawal pergerakan acuan manakala penyingkiran, pemangkasan, pemeriksaan atau pembungkusan produk kekal berasingan. Barisan pengeluaran yang lengkap mentakrifkan pemindahan, kawalan dan sempadan kualiti antara operasi tersebut. Minta senarai peralatan dan susun atur yang mengenal pasti setiap modul yang disertakan, tugas manual dan perkhidmatan yang dikecualikan. Spesifikasi pembelian, bukan perkataan automatik, menentukan apa yang akan tiba.
Adakah mesin pengacuan tamparan automatik sepenuhnya masih memerlukan pengendali?
ya. Pengisian semula bahan, pensampelan kualiti, perubahan alatan, penyelenggaraan dan pemulihan kerosakan masih memerlukan tanggungjawab yang diberikan. Automasi boleh mengalih keluar pengendalian berulang tanpa mengalih keluar setiap tugas pengeluaran. Rancang kakitangan di sekitar syif penuh dan susun atur perkhidmatan sebenar, termasuk pembungkusan dan pengendalian sekerap. Jangan dapatkan anggaran buruh daripada demonstrasi singkat di mana kakitangan sokongan berada di luar bingkai kamera.
Adakah deflash automatik, ujian kebocoran botol dan pembungkusan disertakan sebagai standard?
Jangan menganggap mereka begitu. Sebut harga hendaklah mengenal pasti setiap operasi, peralatan yang dibekalkan, alatan khusus produk, kaedah ujian dan laluan penolakan. Unit bawa keluar bukan penguji kebocoran, dan penghantar automatik bukan sistem pembungkusan automatik. Bagi setiap modul yang dipetik, tanyakan apakah syarat belum selesai yang diterima dan syarat diterima yang diberikannya.
Bolehkah mesin pengacuan tamparan penyemperitan sedia ada diautomatikkan?
Mungkin, tetapi kebolehlaksanaan bergantung pada sistem kawalan sedia ada, pengawalan, ruang yang tersedia, pembukaan acuan, pelepasan produk dan susunan pemindahan. Bahagian itu juga mesti sesuai dengan lekapan pencengkam, pemangkasan dan pemeriksaan yang dicadangkan. Semak sel lengkap sebelum membeli robot atau penghantar secara berasingan. Pengubahsuaian harus merangkumi tanggungjawab penyepaduan yang ditetapkan, penilaian risiko yang dikemas kini dan percubaan pengeluaran yang dipersetujui.
Bagaimanakah pembeli harus mengesahkan output talian automatik?
Kira bekas yang diterima pada titik pelepasan akhir yang dipersetujui dalam tempoh pemerhatian yang ditetapkan. Kenal pasti resin, produk, acuan, kedudukan aktif, utiliti dan termasuk operasi hiliran. Simpan penolakan, pemberhentian dan campur tangan manual dalam rekod. Laporkan keluaran acuan kasar secara berasingan daripada keluaran talian yang diterima. Nilai kitaran kering katalog bukan pengganti untuk percubaan pengeluaran ini.