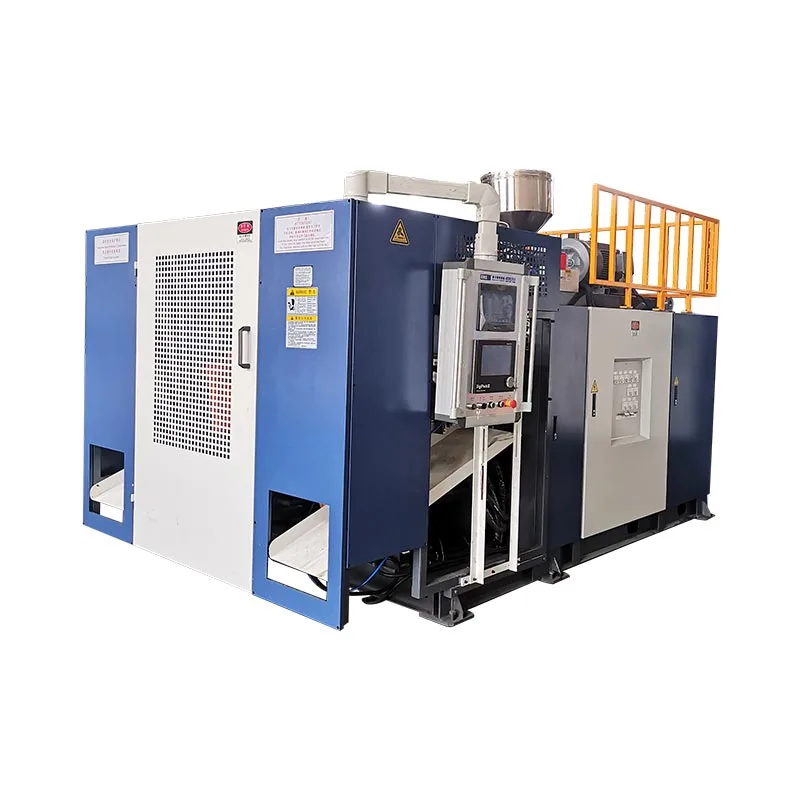
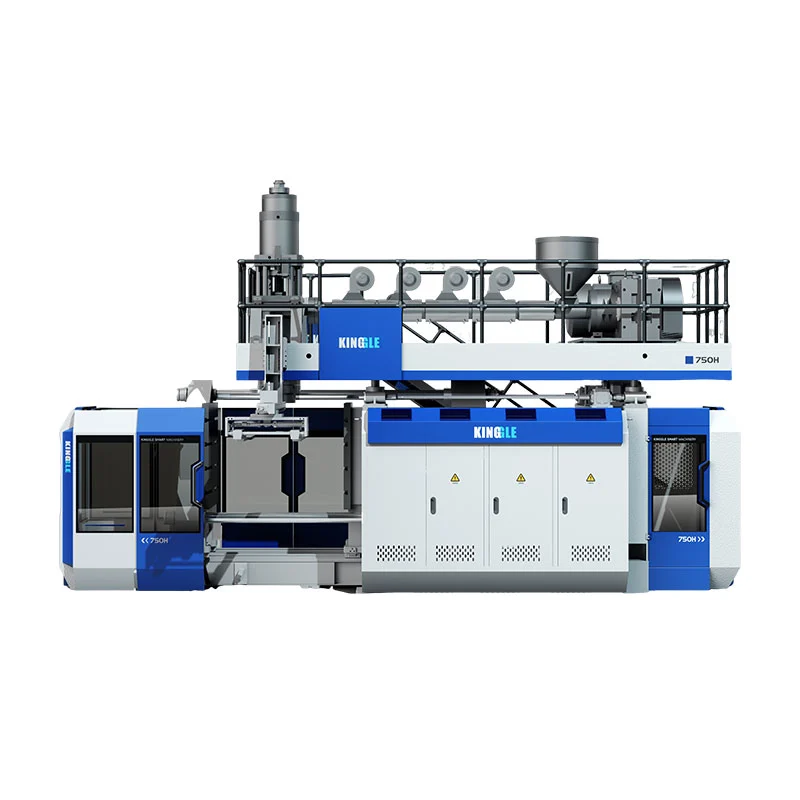
Dua kepala, dua parison dan dua rongga selalunya tergolong dalam konsep pengeluaran yang sama—tetapi ia bukan istilah yang boleh ditukar ganti. Susun atur yang betul bermula dengan botol, padang alur keluar, ruang acuan dan permintaan cair kasar, bukan kiraan kepala sasaran.

Pembeli yang meminta "mesin peniup botol empat rongga" mungkin menerima kepala die empat saluran keluar, acuan empat rongga dan satu atau dua stesen acuan. Pembeli lain yang meminta "mesin acuan pukulan dua kepala" mungkin merujuk hanya kepada dua parison. Melainkan petikan menyenaraikan setiap elemen, kedua-dua pihak boleh membincangkan nombor yang sama sambil membayangkan peralatan yang berbeza.
Panduan ini memisahkan istilah tersebut, menggunakan spesifikasi Kinggle 2L, 5L dan 15L semasa untuk menunjukkan had dimensi di sebalik pemilihan kepala, dan menyediakan kaedah pengimbangan jisim untuk membandingkan konsep satu, dua, tiga dan empat kepala tanpa mencipta output pengeluaran.
Pertama, namakan empat kiraan yang berbeza
perkataankepaladigunakan secara longgar di pasaran. Kepala die pengacuan pukulan penyemperitan mengedarkan cair dan membentuk parison tiub. Kepala die berbilang parison mempunyai beberapa outlet. Acuan kemudian menutup di sekeliling parison tersebut, dan setiap rongga acuan membentuk bahagian. Stesen ialah kedudukan acuan-dan-pengapit lengkap yang menerimanya. Lapisan ialah lapisan bahan yang dicipta oleh sistem penyemperitan dan kepala mati.
| Kira | Makna fizikal | Contoh soalan pembeli | Jangan beranggapan |
|---|---|---|---|
| Kedai-kedai die-kepala | Pembukaan dari mana parison muncul pada satu acara acuan | Adakah cadangan itu single, double, triple atau four head? | Bahawa kiraan outlet menjamin bilangan botol yang sama diterima |
| Parisons | Panjang cair tiub ditangkap oleh acuan | Bagaimanakah berat dan masa akan seimbang antara parison? | Cawangan yang sama jaraknya sentiasa menyampaikan parison yang sama |
| Rongga acuan | Bentuk bahagian dibentuk dalam satu acuan rapat | Adakah acuan membuat satu, dua atau empat bahagian setiap acara? | Kiraan rongga itu menerangkan bilangan stesen acuan |
| Stesen | Kedudukan acuan dan pengapit lengkap yang digunakan oleh mesin | Adakah mesin stesen tunggal atau stesen berganda? | Bahawa stesen kedua adalah kepala mati kedua |
| Lapisan | Lapisan bahan merentasi struktur dinding | Adakah bahagian itu monolayer atau multilayer? | "Lapisan berganda" itu bermaksud kepala berganda atau rongga berganda |
Kesusasteraan peralatan bebas membuat perbezaan yang sama. TheHelaian data ulang-alik penyemperitan berterusan R&Bmenyenaraikan konfigurasi pengapit satu atau dua stesen secara berasingan daripada konfigurasi kepala mati dengan berbilang alur keluar. Pemisahan itu berguna dalam mana-mana RFQ: nyatakan stesen, alur keluar acuan, rongga acuan dan lapisan pada baris yang berbeza.
Apa yang berubah apabila kepala mati mendapat kedai?
Mesin pengacuan tamparan berbilang kepala, berbilang mati atau berbilang parison mencipta beberapa parison secara selari. Jika acuan dan proses direka untuk menangkap setiap parison dan membentuk satu botol, bahagian setiap acara pengacuan boleh meningkat. Keuntungan adalah bersyarat. Setiap alur keluar memerlukan ruang, aliran cair, kawalan suhu dan kedudukan rongga yang sepadan.
Gambar rajah ini adalah konseptual, bukan lukisan alat Kinggle. Diameter alur keluar sebenar, padang, saluran aliran dan susun atur rongga bergantung pada botol dan mesin. Oleh itu, "Dua kepala," "tiga kepala" dan "empat kepala" adalah permulaan penerangan dan bukannya spesifikasi lengkap.
Lebih banyak kepala membahagikan lebar acuan yang ada
Satu parison besar boleh menggunakan lebih banyak lebar acuan mesin yang tersedia. Apabila beberapa kedai berkongsi ruang itu, lebar botol, padang rongga, kedudukan leher, poket denyar dan sambungan penyejukan perlu dimuatkan secara bersebelahan. Acuan juga memerlukan keluli yang cukup di antara rongga dan ruang yang cukup untuk pemangkasan dan penyingkiran bahagian.
Lebih banyak kepala meningkatkan jumlah cair yang diperlukan setiap acara
Jika satu parison kasar mempunyai berat 0.10 kg, empat parison setara memerlukan 0.40 kg setiap acara pengacuan sebelum mempertimbangkan sebarang perbezaan dalam berat sebenar mereka. Contoh menerangkan aritmetik sahaja; ia bukan spesifikasi botol Kinggle. Memendekkan selang antara peristiwa meningkatkan lagi permintaan cair setiap jam.
Lebih banyak kepala mencipta lebih banyak kedudukan untuk dikawal
Empat botol yang kelihatan selepas pembukaan acuan tidak membuktikan empat proses yang setara. Satu alur keluar boleh berjalan lebih panas, satu parison boleh melorot secara berbeza, rongga boleh menyejuk dengan lebih perlahan, atau satu kedudukan pemangkasan boleh meninggalkan kilat tambahan. Oleh itu, keluaran berbilang rongga hendaklah dikira dan diperiksa mengikut kedudukan—bukan sahaja sebagai jumlah gabungan.
Perbandingan asal: had kepala Kinggle yang diterbitkan mengikut platform mesin
Halaman pengacuan tamparan penyemperitan berterusan semasa Kinggle menerangkan konfigurasi dua, tiga dan empat kepala mati pilihan pada beberapa model. Jadual spesifikasi menerbitkan dimensi tepat untuk rujukan tunggal dan dua kepala. Mereka tidak menerbitkan pic tiga atau empat kepala untuk halaman ini, jadi reka letak tersebut memerlukan kejuruteraan projek dan bukannya ekstrapolasi.
| Model Kinggle | Stesen | Kapasiti produk maksimum | Saiz acuan maksimum (W×H) | Kapasiti lebur HDPE | Diameter pin mati maks satu kepala | Jarak tengah dua kepala yang diterbitkan | Diameter pin mati maks dua kepala |
|---|---|---|---|---|---|---|---|
| KGB2L | Bujang | 2 L | 360 × 380 mm | 30 kg/j | 90 mm | 130 mm | 60 mm |
| KGB2D | berganda | 2 L | 360 × 380 mm | 55 kg/j | 90 mm | 130 mm | 60 mm |
| KGB5L | Bujang | 5 L | 410 × 450 mm | 55 kg/j | 150 mm | 150–180 mm | 80 mm |
| KGB5D | berganda | 5 L | 410 × 450 mm | 80 kg/j | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Bujang | 15 L | 580 × 500 mm | 100 kg/j | 220 mm | 240–280 mm | 150 mm |
| KGB15D | berganda | 15 L | 580 × 550 mm | 120 kg/j | 220 mm | 240–280 mm | 150 mm |
Halaman 2L Kinggle juga menerangkan aplikasi dari 50 ml hingga 2 L. Julat itu mengenal pasti keluarga produk; ini tidak bermakna setiap bekas dalam julat sesuai dengan setiap kiraan kepala. Botol 2L lebar mungkin memerlukan satu saluran keluar manakala beberapa botol sempit boleh memuatkan konsep berbilang rongga. Kelantangan maksimum sahaja tidak boleh menentukan reka letak.


Perkara yang didedahkan oleh data Kinggle tentang pemilihan kepala
1. Kiraan stesen dan geometri kepala adalah pilihan bebas
Dalam pasangan 2L, kedua-dua model stesen tunggal dan berkembar menerbitkan had kepala tunggal 90 mm, jarak tengah kepala dua kepala 130 mm dan had pin mati kepala dua kepala 60 mm yang sama. Pasangan 5L dan 15L mengikut corak yang sama dalam platform masing-masing. Stesen kedua mengubah cara acuan silih berganti; ia tidak menukar kiraan alur keluar atau padang alur keluar secara automatik.
2. Susun atur dua kepala mempunyai diameter yang lebih sedikit tersedia bagi setiap alur keluar
Setiap platform menerbitkan diameter pin mati maksimum yang lebih kecil untuk rujukan dua kepala berbanding rujukan kepala tunggal: 60 berbanding 90 mm pada 2L, 80 berbanding 150 mm pada 5L dan 150 berbanding 220 mm pada 15L. Ini tidak meramalkan diameter botol siap, tetapi ia menunjukkan mengapa "tambah kepala lain" bukan sekadar tetapan keluaran. Die, parison dan geometri botol berubah bersama-sama.
3. Platform yang lebih besar menerbitkan acuan yang lebih luas dan rujukan jarak keluar
Rujukan acuan maksimum berkembang daripada 360 × 380 mm pada pasangan 2L kepada 410 × 450 mm pada pasangan 5L dan sehingga 580 mm lebar pada pasangan 15L. Jarak tengah dua kepala yang diterbitkan meningkat daripada 130 mm kepada 150–180 mm dan kemudian 240–280 mm. Angka ini menghubungkan pemilihan platform kepada jarak botol, bukan hanya liter nominal.
4. Model stesen dua berpasangan menerbitkan lebih banyak kapasiti lebur
Contoh stesen dua kali menerbitkan kapasiti lebur HDPE yang lebih tinggi daripada rakan kongsi stesen tunggal mereka: 55 berbanding 30 kg/j pada 2L, 80 berbanding 55 kg/j pada 5L dan 120 berbanding 100 kg/j pada 15L. Perbezaan tidak mempunyai nisbah tunggal dan tidak membuktikan pengganda keluaran. Mereka menunjukkan mengapa sistem penyemperitan tergolong dalam pengiraan yang sama seperti stesen dan kepala.
5. Tuntutan tiga dan empat kepala memerlukan lukisan khusus produk
Penerangan produk membenarkan konfigurasi kepala berbilang mati 2/3/4 yang fleksibel, tetapi jadualnya tidak menyatakan jarak tengah tiga atau empat kepala universal. Mencipta dimensi tersebut daripada baris dua kepala akan mengabaikan lebar botol, keluli acuan, padang, lokasi leher dan akses perkhidmatan. Dokumen seterusnya yang betul ialah reka letak kepala dan acuan yang dicadangkan berdasarkan lukisan bahagian pembeli.
Pilih kiraan kepala daripada botol—bukan daripada pengganda yang dikehendaki
Sebut harga kilang menjadi lebih dipercayai apabila pembeli memberikan definisi produk yang lengkap kepada pembekal. Mulakan dengan SKU terluas dan terberat yang ditujukan untuk keluarga perkakas yang dicadangkan. Kemudian semak sama ada produk yang lebih kecil boleh berkongsi mesin yang sama tanpa memaksa kompromi yang tidak praktikal.
Lebar botol dan jarak tengah
Jarak tengah diukur antara garis tengah alur keluar bersebelahan. Ia perlu sepadan dengan susunan rongga yang cukup rapat untuk setiap parison untuk memasuki kedudukan acuan yang betul. Lebar badan botol hanyalah satu bahagian daripada keperluan. Kemasan leher, pemegang, poket kilat, kawasan picit dan dinding acuan di antara rongga juga memakan ruang.
Bahagian berat dan jisim parison kasar
Berat botol siap bukanlah jisim yang mesti dibekalkan oleh penyemperit untuk setiap acara. Parison kasar termasuk bahan yang ditangkap untuk botol ditambah denyar atas dan bawah dan apa-apa bahan lain yang dipangkas. Darabkan jisim kasar satu kedudukan dengan semua kedudukan aktif, kemudian bandingkan jumlahnya dengan sistem penyemperitan pada kadar kejadian yang dirancang.
Penyejukan dan penyingkiran
Lebih banyak rongga boleh menghasilkan lebih banyak haba untuk dikeluarkan dalam setiap acuan tertutup. Laluan air yang tidak sama rata boleh menjadikan satu rongga kedudukan perlahan. Selepas acuan dibuka, sel mesti memisahkan, memangkas, menguji dan menyampaikan setiap bahagian tanpa perlanggaran atau pengumpulan berlebihan. Mesin pengacuan boleh melengkapkan pergerakannya manakala peralatan hiliran sudah menjadi halangan pengeluaran.
strategi SKU
Acuan rongga tinggi boleh sesuai dengan keluarga botol yang stabil dan sempit. Ia mungkin kurang menarik apabila pesanan pendek, reka bentuk sering berubah atau sebahagian besar SKU tidak boleh menggunakan nada yang sama. Bandingkan permintaan bahagian baik tahunan dan masa pertukaran mengikut SKU. Jangan saiz setiap acuan sekitar satu puncak bermusim melainkan seluruh kilang boleh menggunakan kapasiti itu.
Kira keluaran realistik dengan peristiwa, bahagian dan imbangan jisim
Katalog kitaran kering dan kiraan kepala tidak mencukupi untuk meramalkan botol yang boleh dijual. Gunakan dua pengiraan bersambung: satu untuk bahagian yang diterima dan satu untuk permintaan cair kasar.
Bahagian yang baik sejam = peristiwa pengacuan stabil sejam × bahagian yang terbentuk setiap peristiwa × pecahan diterima
Permintaan cair kasar (kg/j) = peristiwa pengacuan stabil sejam × jumlah jisim parison kasar setiap peristiwa (kg)
Pecahan yang diterima mesti datang daripada definisi kualiti pembeli dan percubaan yang dipersetujui atau andaian perancangan yang jujur. Jumlah jisim parison kasar ialah jumlah semua parison yang digunakan dalam satu acara. Jika empat cawangan tidak menghantar jisim yang sama, rekod empat kedudukan secara berasingan sebelum menambahnya.
Contoh hipotesis yang telus
Andaikan susun atur empat cawangan yang dicadangkan membentuk empat botol setiap acara. Semasa percubaan yang stabil—bukan kitaran kering—sel menyelesaikan 300 peristiwa pengacuan sejam. Jika pecahan diterima yang dipersetujui ialah 0.97, keluaran baik yang dikira ialah 300 × 4 × 0.97 = 1,164 botol sejam. Jika jumlah jisim parison kasar setiap peristiwa ialah 0.44 kg, permintaan leburan kasar ialah 300 × 0.44 = 132 kg/j.
Nombor tersebut adalah contoh pengajaran sahaja dan bukan hasil model Kinggle. Mereka menunjukkan mengapa mesin empat kepala tidak sesuai secara automatik: penyemperit yang dicadangkan memerlukan kapasiti yang disahkan untuk bahan dan keadaan, manakala penyejukan dan semua langkah hiliran perlu mengekalkan kadar dan kualiti acara. Gantikan data projek yang diukur sebelum membuat keputusan pembelian.
Kinggle'spanduan mesin pengacuan tamparan berterusanmenerangkan bagaimana kiraan stesen, rongga kepala mati dan masa kitaran bergabung. Untuk perancangan loji, sahkan juga keadaan elektrik, udara termampat dan penyejukan denganpanduan utiliti mesin pengacuan tamparan.
Pentauliahan kilang: melayakkan setiap saluran keluar dan rongga sebagai kedudukan
Purata gabungan boleh menyembunyikan kedudukan yang lemah. Jika tiga botol lulus pemeriksaan berat dan satu adalah ringan, puratanya mungkin kelihatan boleh diterima walaupun satu rongga tidak stabil. Semasa penerimaan dan permulaan kilang, labelkan setiap saluran keluar dan kedudukan rongga dan kekalkan identiti itu melalui pemangkasan dan pemeriksaan.
Wujudkan garis dasar kedudukan demi kedudukan
- Kenal pasti mesin, kepala die, acuan, lot resin, resipi dan keadaan utiliti.
- Kumpul bahagian mengikut urutan dari setiap kedudukan alur keluar/rongga.
- Catatkan jisim parison kasar di mana kaedah percubaan selamat yang dipersetujui membenarkannya.
- Ukur berat siap dan lokasi dinding kritikal yang sama untuk setiap kedudukan.
- Periksa picit-off, kemasan leher, denyar, dimensi, penampilan dan prestasi kebocoran.
- Rekod selang peristiwa, penolakan, penggera, campur tangan manual dan hentian hiliran.
- Ulangi selepas keadaan stabil dipulihkan selepas sebarang pelarasan yang diluluskan.
Tukar satu faktor terkawal pada satu masa
Jika satu parison berbeza, mula-mula tentukan sama ada corak mengikut alur keluar, rongga, litar penyejuk atau kedudukan hiliran. Rekod yang diselaraskan adalah lebih berguna daripada melaraskan beberapa nilai HMI sekaligus. Kinggle'sTetapan HMI dan panduan penggeramengesyorkan merekodkan bukti sebelum menukar resipi.
Periksa pengedaran dinding, bukan sahaja jumlah berat
Dua botol boleh mempunyai berat yang sama dan masih mengagihkan bahan secara berbeza. Bandingkan bahu, badan, pemegang, tapak dan lokasi picit yang ditakrifkan jika berkaitan dengan bahagian tersebut. Jika projek menggunakan kawalan dinding yang diprogramkan,panduan pengaturcaraan parisonmenyediakan kaedah berstruktur untuk menyambungkan titik program ke kawasan yang diukur.
Tukar percubaan yang diterima menjadi rujukan penyelenggaraan
Simpan data kedudukan yang diluluskan, keadaan suhu, keadaan pembersihan, keadaan air dan identiti alatan. Apabila satu kedudukan kemudian hanyut, penyelenggaraan boleh membandingkannya dengan garis dasar asal. Thesenarai semak penyelenggaraan pencegahanboleh membawa pemerhatian tersebut ke dalam pemeriksaan rutin.
Gabungan biasa—dan perkara yang masih dibiarkan terbuka oleh setiap perihalan
| Penerangan ringkas | Apakah maksudnya | Perkara yang masih mesti disahkan oleh RFQ |
|---|---|---|
| Mesin berkepala dua, dua rongga | Dua parison memberi makan dua rongga acuan setiap acara pengacuan | Kiraan stesen, padang alur keluar, saiz acuan, berat bahagian, kapasiti penyemperitan dan skop hiliran |
| Mesin peniup botol empat kepala | Empat alur keluar membentuk empat parison secara selari | Sama ada acuan mempunyai empat rongga yang sepadan, pic yang tepat dan sama ada semua SKU sesuai |
| Mesin dua stesen, dua kepala | Dua stesen acuan berselang seli di sekitar sistem mati dua alur keluar | Bilangan set acuan, urutan peristiwa, permintaan cair, kaedah penyingkiran dan syarat percubaan yang dijamin |
| Mesin pengacuan tamparan empat rongga | Satu acuan rapat boleh membentuk empat bahagian | Susunan alur keluar, kiraan stesen, baki rongga, penyejukan dan output yang diterima |
| Mesin dua lapisan, dua kepala | Sistem berbilang lapisan boleh menyalurkan dua saluran keluar | Kiraan penyemperit, struktur bahan, nisbah lapisan, laluan sekerap, alur keluar, rongga dan stesen |
"Mesin pembuat botol plastik," "mesin peniup botol HDPE," "mesin botol penyemperitan," "pengacu pukulan kepala berbilang mati" dan "mesin pengacuan pukulan penyemperitan berbilang parison" semuanya boleh muncul dalam carian untuk peralatan berkaitan. Spesifikasi lengkap dari segi teknikal harus kekal difahami walaupun nama pemasaran tersebut berubah.
Senarai semak RFQ untuk projek pengacuan tamparan berbilang kepala
Hantar produk dan input kilang yang sama kepada setiap pembekal. Minta setiap petikan membalas dalam susunan yang sama, dengan rujukan katalog diasingkan daripada jaminan projek.
| kumpulan RFQ | Maklumat untuk diberikan | Jawapan pembekal yang diperlukan |
|---|---|---|
| produk | Lukisan atau sampel 2D/3D, kapasiti, dimensi maksimum, leher, pemegang, garis pemisah dan geometri trim | Platform mesin yang serasi, orientasi, susun atur rongga dan sebarang masalah reka bentuk |
| bahan | Gred resin yang tepat, warna/tambahan, regrind atau data pelan PCR dan pembekal | Skop skru/penyemperitan yang dicadangkan, andaian pemprosesan dan keperluan bahan percubaan |
| Jisim dan kualiti | Berat siap, anggaran parison/denyar kasar, dinding kritikal, dimensi dan ujian kefungsian | Kaedah percubaan, persampelan mengikut kedudukan dan definisi penerimaan |
| Keluaran | Memerlukan bahagian yang baik sejam, jumlah syif/tahun, campuran SKU dan kekerapan pertukaran | Peristiwa sejam, bahagian setiap peristiwa, diandaikan pecahan diterima dan pengiraan leburan kasar |
| Perkakas | Acuan sedia ada atau konsep rongga pilihan | Kiraan alur keluar, jarak tengah, julat mati-pin, saiz acuan, padang rongga, set acuan dan reka bentuk penyejukan |
| Mesin | Tahap automasi pilihan dan kekangan kilang | Kiraan stesen, pengapit, penyemperit, kawalan, bawa keluar dan pilihan yang disertakan |
| Kilang | Standard kuasa, keadaan udara/air, had ambien, lantai, ketinggian dan laluan angkat | Lembaran utiliti projek, susunan am, asas/pemuatan dan keperluan pembersihan perkhidmatan |
| Hilir | Pemangkasan, ujian kebocoran, penyampaian, pelabelan, pembungkusan dan pelan pengendalian sekerap | Kapasiti dan sempadan antara muka untuk setiap peringkat yang disertakan dan dibekalkan oleh pembeli |
Jangan terima talian keluaran tanpa syarat ujiannya
Dokumen penerimaan berguna menamakan lukisan botol, gred bahan, berat siap dan berat kasar, alur keluar dan rongga aktif, keadaan penyejukan acuan, tetingkap larian stabil, ujian kualiti, pelan pensampelan dan peralatan hiliran yang disertakan. Ia merekodkan bahagian yang diterima mengikut kedudukan. Tanpa syarat tersebut, "pcs/j" boleh menggambarkan pergerakan mesin, bahagian yang dibentuk sebelum pemeriksaan atau botol yang dibungkus dengan baik—tiga hasil yang berbeza.
Minta susun atur sebelum membekukan pesanan pembelian
Lukisan akhir hendaklah menunjukkan garis tengah alur keluar terhadap rongga acuan, sempadan acuan dan plat, pin tiup, kaedah pemangkasan atau deflash, laluan bawa keluar dan kelegaan servis. Untuk permintaan Kinggle tiga atau empat kepala, lukisan ini adalah tempat padang khusus projek disahkan; ia tidak boleh disimpulkan daripada jadual berkepala dua yang diterbitkan.
Soalan lazim
Apakah mesin pengacuan tamparan berbilang kepala?
Mesin pengacuan pukulan berbilang kepala menggunakan susunan kepala mati dengan beberapa saluran keluar untuk membentuk beberapa parison pada satu acara pengacuan. Kiraan alur keluar, jarak tengah dan saiz cetakan mesti sepadan dengan susun atur botol dan rongga acuan.
Adakah mesin dua kepala sama dengan mesin dua rongga?
Tidak. Double head menerangkan dua saluran keluar atau parison; dua rongga menerangkan dua bentuk bahagian dalam acuan. Ia biasanya direka bentuk sebagai reka letak dua bahagian yang dipadankan, tetapi petikan harus menyatakan kedua-duanya secara berasingan.
Adakah mesin pengacuan tamparan empat kepala menghasilkan empat kali lebih banyak botol?
Tidak secara automatik. Ia boleh membentuk lebih banyak bahagian bagi setiap acara pengacuan, tetapi output sebenar yang baik bergantung pada kadar peristiwa yang stabil, jumlah permintaan cair kasar, baki alur keluar dan rongga, penyejukan, pemangkasan, pengujian dan kualiti yang diterima.
Bagaimanakah jarak pusat die-head dipilih?
Jarak tengah dipilih daripada padang rongga yang dicadangkan dan susun atur produk. Lebar botol, kedudukan leher, poket kilat, keluli acuan, penyejukan, peniup tiup, pemangkasan dan ruang penyingkiran semuanya menjejaskan dimensi akhir.
Bolehkah satu mesin bertukar antara pengeluaran tunggal dan berbilang kepala?
Susunan kepala mati atau perkakas yang berbeza mungkin boleh dilakukan pada platform yang direka bentuk dengan sesuai, tetapi ia tidak boleh diandaikan. Sahkan kesesuaian mekanikal, skop penyemperitan, kawalan, kerja penukaran, keserasian acuan dan keperluan pentauliahan dengan pembekal.
Apakah yang mengehadkan bilangan rongga dalam pengacuan pukulan penyemperitan?
Had termasuk dimensi produk, acuan dan ruang plat yang tersedia, padang alur keluar, geometri die dan parison, keperluan pengapit, kapasiti penyemperitan, keseimbangan penyejukan, penyingkiran bahagian dan kapasiti hiliran.
Apakah data yang perlu saya hantar untuk sebut harga mesin berbilang rongga?
Hantar lukisan atau sampel bahagian, gred bahan, berat parison siap dan kasar, dinding dan ujian kritikal, output yang baik yang diperlukan, pelan SKU, utiliti kilang, had susun atur dan keperluan hiliran.