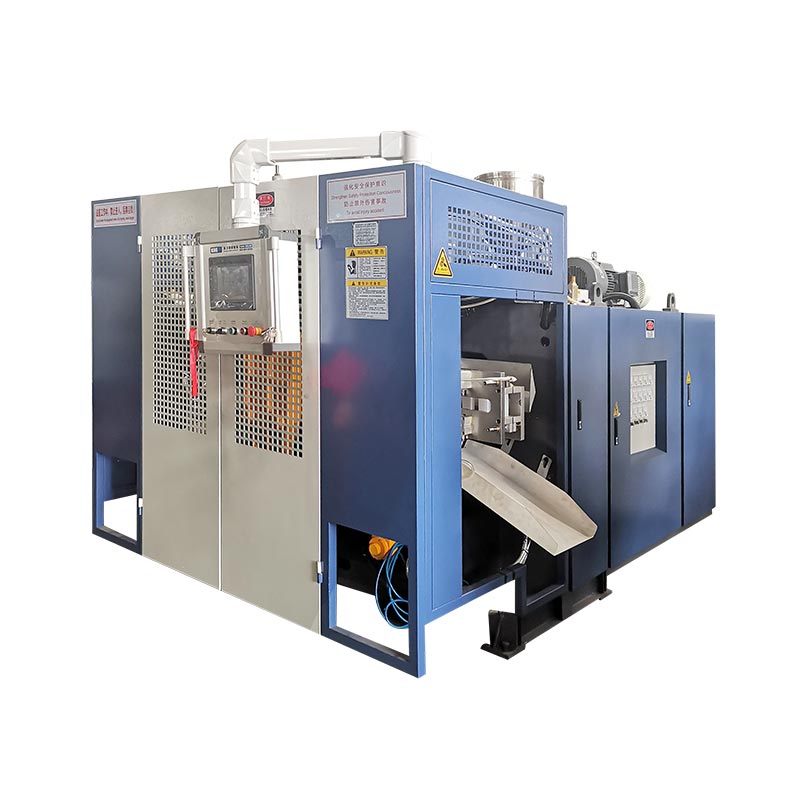
Kira kadar pengeluaran mesin pengacuan tamparan dengan membahagikan 3,600 dengan selang antara peristiwa keluaran dalam saat, kemudian darab dengan bahagian yang dihasilkan pada setiap acara. Untuk menganggar bahagian yang baik setiap syif, gunakan hasil kualiti yang diukur dan waktu berjalan sebenar, dan semak bahawa penyemperitan dan peralatan hiliran boleh menyokong hasilnya. Spesifikasi kitaran kering sahaja tidak menghasilkan keluaran botol siap.
Dasar keputusan kapasiti pada bahagian yang diterima sepanjang tempoh pengeluaran yang dirancang, bukan kitaran terpantas pada helaian spesifikasi. Untuk pengacuan tamparan penyemperitan, pengiraan output mesti mengambil kira permintaan botol, perkakas dan bahan. Penilaian stretch-blow PET bukan pengganti untuk cek tersebut.
Bagaimanakah anda mengira keluaran pengacuan tamparan sejam?
Mulakan dengan peristiwa mengira yang boleh dikenal pasti oleh pemerhati. Untuk panduan ini, peristiwa keluaran ialah pelepasan bahagian acuan daripada satu acuan operasi. Catatkan selang purata antara peristiwa tersebut di seluruh mesin yang lengkap, bersama-sama dengan bilangan bahagian yang dikeluarkan setiap kali.
Jika dua bahagian meninggalkan mesin setiap 16 saat, pengiraan ialah 3,600 ÷ 16 × 2 = 450 bahagian setiap jam berjalan. Ini adalah pengiraan ilustrasi, bukan penilaian mesin Kinggle. Ia mengira bahagian acuan sebelum menolak penolakan dan menganggap selang yang dinyatakan boleh dikekalkan.
Gunakan formula masa kitaran yang betul
Masa kitaran pembuatan satu stesen tidak selalunya selang antara output daripada mesin lengkap. Begitu juga, saat setiap bahagian bukanlah kuantiti yang sama seperti saat setiap peristiwa pengacuan dua bahagian. Tulis unit di sebelah setiap input sebelum memasukkannya ke dalam hamparan.
Untuk tempoh yang diukur, persamaan masa kitaran setara dilalui saat berjalan dibahagikan dengan bilangan peristiwa output. Jika peristiwa menghasilkan kuantiti yang berbeza, gunakan kaedah pengiraan langsung sebagai ganti: jumlah bahagian acuan dibahagikan dengan waktu berjalan.Glosari OEE Vornebegitu juga mentakrifkan kadar larian sebenar menggunakan jumlah kiraan dan masa larian.
Untuk mengira masa kitaran daripada rakaman, ukur antara titik padanan. Sepuluh cap masa berturut-turut mengandungi sembilan selang, bukan sepuluh. Untuk kitaran yang tidak sekata, bahagikan jumlah masa berlalu dengan kiraan selang sebenar dan bukannya purata pemilihan kitaran pantas.
Entri asas Excel ialah=3600/A2*B2, di mana A2 mengandungi saat setiap peristiwa dan B2 mengandungi bahagian setiap peristiwa. Jika formula pengiraan masa kitaran anda sudah mengembalikan saat setiap bahagian individu, gunakan=3600/A2. Mendarabkan hasil itu dengan kiraan rongga akan mengira rongga tersebut dua kali.
Namakan hasil mengikut inputnya. Selang yang ideal memberikan kadar yang ideal. Selang terukur yang mewakili memberikan kadar larian yang diperhatikan. Kedua-duanya secara automatik tidak termasuk pertukaran atau perhentian syif lengkap. Pastikan perbezaan kelihatan apabila memindahkan hasil ke dalam sebut harga atau jadual pengeluaran.
Kira stesen, kepala dan rongga tanpa mengira dua kali
Sebuah stesen, alur keluar acuan dan rongga acuan menerangkan bahagian susunan pengeluaran yang berbeza. Kinggle'spanduan berbilang kepala lawan berbilang ronggamemisahkannya: alur keluar membentuk parison, rongga membentuk bahagian, dan stesen adalah kedudukan acuan dan pengapit. Nombor mereka bukan pengganda yang boleh ditukar ganti.
Bayangkan dua stesen, setiap satu menghasilkan dua bahagian setiap keluaran. Stesen A dikeluarkan pada 0 dan 32 saat; stesen B dikeluarkan pada 16 dan 48 saat. Setiap stesen berulang setiap 32 saat, tetapi mesin lengkap mengeluarkan sepasang setiap 16 saat. Pemasaan berikut dicipta semata-mata untuk menerangkan pengiraan.
| Asas mengira | Pengiraan | Keluaran kasar |
|---|---|---|
| Mesin lengkap | 3,600 ÷ 16 saat × 2 bahagian | 450 bahagian/j |
| Jumlah stesen berasingan | 3,600 ÷ 32 saat × 2 bahagian × 2 stesen | 450 bahagian/j |
| Kiraan berganda salah | 3,600 ÷ 16 saat × 2 bahagian × 2 stesen | 900 bahagian/j, salah |
Pengiraan terakhir mengira stesen kedua dua kali. Sumbangannya sudah termasuk dalam selang keseluruhan mesin selama 16 saat. Dalam rekod masa sebenar, labelkan setiap acara dengan stesennya supaya orang lain boleh membina semula pengiraan.
Jangan menganggap bahawa menambah stesen kedua mengekalkan masa yang sama di bawah beban. Susunan yang dicadangkan masih memerlukan penghantaran bahan, kapasiti penyejukan dan pengendalian yang mencukupi. Bandingkan jadual operasi sebenar, bukan hanya kiraan stesen. Kinggle'sperbandingan stesen tunggal dan duamenyediakan konteks konfigurasi yang berkaitan.
Kira kedudukan aktif juga. Jika satu rongga sengaja tidak berfungsi, kehadiran nominalnya dalam acuan tidak menghasilkan output. Jika ia menghasilkan botol yang rosak, botol itu tergolong dalam kiraan kasar dan kiraan penolakan. Mengurangkan input rongga dan menolak botol yang sama yang ditolak sekali lagi akan mengurangkan output.
Untuk susunan bercampur, kira setiap aliran secara berasingan dan tambahkan hasilnya. Purata yang dikongsi berguna hanya apabila kiraan peristiwa dan kiraan bahagiannya mewakili tempoh pemerhatian yang sama. Ini penting apabila satu stesen berhenti sementara yang lain diteruskan, atau apabila kedua-dua acuan menghasilkan bahagian yang berbeza.
Tukar output jam berjalan kepada bahagian yang baik setiap syif
Penghantaran penjadualan pembeli memerlukan nombor yang berbeza daripada pengendali yang memeriksa kelajuan mesin. Mulakan dengan keseluruhan syif, kenal pasti masa pengeluaran tidak dijadualkan, dan kemudian rekod berhenti semasa baki tempoh pengeluaran yang dirancang. Nyatakan sempadan masa itu sebelum memetik jumlah syif.
Skop awam bagiISO 22400-2:2014menerangkan KPI pembuatan melalui formula, unsur konstituen, gelagat masa dan unitnya. Ia adalah rujukan yang berguna untuk pengukuran yang berdisiplin. Artikel ini menggunakan definisi praktikal di bawah; ia tidak mendakwa bahawa mesin atau percubaan diperakui dengan standard itu.
Di bawahRangka kerja Vorne OEE, pertukaran dalam pengeluaran berjadual adalah kehilangan ketersediaan. Mereka tidak hilang hanya kerana mereka dirancang. Masa tanpa niat untuk menghasilkan, seperti rehat makan yang dikecualikan, mempunyai peranan yang berbeza. Tentukan rawatan sebelum percubaan dan bukannya mengubahnya untuk meningkatkan peratusan akhir.
Hasil kualiti di sini bermaksud bahagian yang diterima dibahagikan dengan jumlah bahagian acuan, dengan kedua-dua kiraan diambil dalam tempoh dan sempadan proses yang sama. Jika penerimaan berlaku selepas ujian kebocoran, kerja yang belum selesai menunggu ujian itu belum disahkan output yang baik. Dokumentasikan sebarang kerja permulaan atau pengakhiran yang sedang dijalankan.
Bila hendak menggunakan pengiraan OEE
Apabila bermula daripada kadar yang ideal, ambil kira ketersediaan, kehilangan kelajuan dan kualiti.Panduan pengiraan Vornememberikan hubungan berikut. Kadar ideal mesti menggambarkan produk yang sama dan konfigurasi aktif sebagai output yang dikira.
| Faktor | Pengiraan |
|---|---|
| Ketersediaan | Masa berjalan ÷ masa pengeluaran yang dirancang |
| Prestasi | Kadar larian kasar yang diperhatikan ÷ kadar larian kasar yang ideal |
| Kualiti | Kiraan bagus lulus pertama ÷ jumlah kiraan |
| OEE | Ketersediaan × prestasi × kualiti |
Oleh itu, keluaran yang baik boleh dikira sebagai kadar ideal × jam pengeluaran yang dirancang × OEE. Gunakan pecahan, bukan peratusan keseluruhan, dalam pendaraban itu. OEE sebanyak 78.4% memasuki formula sebagai 0.784.
Pilih sama ada laluan kadar ideal atau laluan kadar diperhatikan. Kadar larian yang diperhatikan sudah menggambarkan kelajuan yang dicapai dalam tempoh larian tersebut. Mendarabkannya dengan faktor prestasi lain untuk kehilangan kelajuan yang sama akan menolak kerugian dua kali. Begitu juga, angka good-parts-per-shift yang diukur sudah termasuk hentian dan penolakan dalam anjakan itu; jangan gunakan diskaun kecekapan selimut kedua untuk menerangkan anjakan yang sama.
Semak sama ada penyemperit boleh menyokong output sasaran
Anggaran keluaran juga mewujudkan keperluan material. Gunakan jisim kasar yang diproses untuk setiap bahagian acuan, bukan sahaja berat bekas siap. Untuk pengiraan ini, jisim kasar termasuk bahan yang menjadi bekas dan trim yang berkaitan, diperuntukkan secara konsisten merentas bahagian yang dihasilkan.
Katakan susunan 450 bahagian/j hipotesis memproses 90 g setiap bahagian acuan. Permintaan berjalannya ialah 450 × 90 ÷ 1,000 = 40.5 kg/j. Jika botol siap mempunyai berat 70 g, menggunakan berat bersihnya sahaja akan menghasilkan angka yang lebih rendah iaitu 31.5 kg/j. Kedua-dua nombor diperoleh daripada andaian ilustrasi, bukan projek botol yang diukur.
Perbezaan 9 kg/j ialah bahan yang diandaikan berkaitan dengan pemangkasan. Pemulihan akhirnya tidak mengalih keluar keperluan pemprosesan asal. Simpan pengiraan berasingan untuk resin yang dibeli, bahan yang dipulihkan dan pelupusan; pengiraan beban extruder melibatkan bahan yang melalui proses.
Kinggle'spanduan susun atur kepalajuga menghubungkan jisim peristiwa dengan kapasiti penyemperitan yang tersedia. Menambah rongga boleh meningkatkan bahagian setiap acara, tetapi ia juga meningkatkan jisim yang diperlukan untuk acara itu. Kiraan rongga nominal yang lebih besar tidak dapat dengan sendirinya menyelesaikan had bekalan bahan.
Bandingkan permintaan yang sedang berjalan dengan rujukan pemprosesan yang digunakan untuk bahan dan persediaan yang dicadangkan. Jangan cairkan permintaan dengan membuat purata pada waktu rehat tengah hari atau penutupan. Mesin mesti menyokong kadar bahan semasa ia menghasilkan, walaupun kadar purata anjakan lebih rendah.
Siling bahan awal tersedia kg/j dibahagikan dengan kg kasar setiap bahagian. Ia hanyalah pengiraan saringan. Ia tidak menetapkan masa penyejukan, pengedaran dinding yang boleh diterima, kestabilan dimensi atau output peralatan pemangkasan dan pemeriksaan. Mereka memerlukan cek mereka sendiri.
Untuk semakan awal, masukkan kapasiti pengacuan, penyemperitan dan hiliran ke dalam unit yang serasi dan bandingkannya. Kadar terkecil yang disokong mengenal pasti kekangan calon, bukan jaminan pengeluaran automatik. Sertakan penimbal dan gangguan perantaraan apabila merancang barisan lengkap, kemudian sahkan susunan yang dicadangkan dengan produk yang dimaksudkan.
Contoh kerja: dari masa kitaran kepada pelan pengeluaran syif
Contoh kerja berikut menggunakan input hipotesis untuk susunan pengacuan pukulan penyemperitan. Ia bukan penilaian prestasi KGB2L. Pastikan pemasaan, kiraan bahagian dan andaian kualiti yang sama sepanjang pengiraan supaya kadar larian, jumlah anjakan dan permintaan bahan boleh disemak antara satu sama lain.
Anggapkan syif lapan jam mengandungi rehat 30 minit apabila pengeluaran tidak dijadualkan. 30 minit lagi perhentian berlaku semasa pengeluaran yang dijadualkan. Baki masa berjalan ialah tujuh jam. Semasa masa berjalan itu, dua bahagian meninggalkan mesin secara purata setiap 16 saat, dan 96% lulus pemeriksaan tanpa kerja semula.
| Langkah | Pengiraan | Hasilnya |
|---|---|---|
| Pengeluaran yang dirancang | 8 jam tolak 0.5 jam tidak termasuk rehat | 7.5 jam |
| Masa berjalan | 7.5 jam tolak 0.5 jam berhenti direkodkan | 7 jam |
| Kadar larian kasar | 3,600 ÷ 16 × 2 | 450 bahagian/j |
| Jumlah bahagian acuan | 450 × 7 | 3,150 bahagian |
| Hantaran pertama bahagian yang baik | 3,150 × 0.96 | 3,024 bahagian/anjakan |
| Keluaran yang baik setiap jam yang dirancang | 3,024 ÷ 7.5 | 403.2 bahagian/j |
| Keluaran yang baik setiap jam jam | 3,024 ÷ 8 | 378 bahagian/j |
| Permintaan bahan berjalan | 450 × 90 g ÷ 1,000 | 40.5 kg/j |
Perhatikan bahawa 450, 403.2 dan 378 semuanya boleh menerangkan senario yang sama. Mereka menjawab soalan yang berbeza. Yang pertama berkenaan dengan keluaran kasar semasa berjalan. Spread kedua menerima output sepanjang masa pengeluaran yang dirancang. Yang ketiga menyebarkannya ke seluruh syif. Laporan yang menghilangkan penyebut memberi ruang untuk perbandingan yang mengelirukan.
Semak silang keputusan dengan OEE
Untuk contoh ini sahaja, anggap selang acara ideal selama 14 saat dengan dua bahagian setiap acara. Itu adalah kadar ideal kira-kira 514.286 bahagian/j. Ketersediaan ialah 7 ÷ 7.5; prestasi ialah 450 ÷ 514.286; kualiti ialah 0.96. Produk mereka ialah 0.784, atau 78.4% OEE.
MengaplikasikanKaedah pengiraan Vorne OEE, 514.286 × 7.5 × 0.784 mengembalikan kira-kira 3,024 bahagian yang baik. Pembundaran kecil yang dipaparkan tidak mengubah hasil asas. Selang ideal 14 saat ialah contoh andaian, bukan nilai kitaran kering katalog.
Untuk pesanan ilustrasi 12,000 bahagian yang diterima, 12,000 ÷ 3,024 memberikan kira-kira 3.97 anjakan sedemikian. Empat syif menyediakan 12,096 bahagian yang dikira di bawah andaian ini, sebelum kerugian khusus pesanan tambahan. Ini ialah senario perancangan, bukan komitmen penghantaran atau sebab untuk meninggalkan pengesahan permulaan.
Jika hentian yang direkodkan meningkat daripada 30 hingga 60 minit, masa berjalan jatuh kepada 6.5 jam. Dengan andaian lain tidak berubah, output menjadi 450 × 6.5 × 0.96 = 2,808 bahagian yang baik. Pesanan itu kemudiannya melebihi empat syif. Perbandingan ini menunjukkan mengapa perubahan kecil dalam masa berjalan yang tersedia boleh menjejaskan penjadualan tanpa sebarang perubahan pada kitaran acuan.
Cuba pengiraan kadar pengeluaran anda sendiri
Lalai menghasilkan semula contoh hipotesis. Masukkan selang purata yang diperhatikan semasa masa berjalan, bukan penilaian kitaran kering. Jangan darab dengan stesen lagi jika selang sudah meliputi mesin yang lengkap. Data kekal dalam halaman ini.
- Bahagian kasar setiap jam larian
- 450
- Anggaran bahagian yang baik setiap syif
- 3,024
- Bahagian yang baik setiap jam yang dirancang
- 403.2
- Permintaan bahan semasa berlari
- 40.5 kg/j
Keputusan adalah anggaran, bukan output yang dijamin. Kiraan bahagian perpuluhan menyatakan purata jangkaan. Kalkulator ini tidak memodelkan storan penimbal, pesanan permulaan, kiraan rongga berubah atau mod OEE kadar ideal yang berasingan. Jika skrip dilumpuhkan, hasil yang dipaparkan kekal sebagai contoh lalai.
Apa spesifikasi KGB2L Kinggle memberitahu anda tentang kapasiti
TheMesin pengacuan tamparan stesen tunggal KGB2L 2Lmemberikan contoh konkrit tentang cara membaca helaian spesifikasi. Nilai yang diterbitkan menerangkan beberapa had yang berbeza. Isipadu bekas, keluaran kitaran kering, daya pemprosesan bahan dan dimensi acuan masing-masing menjawab soalan pemilihan yang berbeza.

| Parameter yang diterbitkan | Nilai | Soalan ia membantu menjawab |
|---|---|---|
| Kapasiti kontena maksimum | 2 L | Adakah produk yang dicadangkan dalam kategori volum yang dinyatakan? |
| Output (Kitaran kering) | 600 PC/Jam | Apakah rujukan kitaran kering yang dinyatakan dalam katalog? |
| Kapasiti lebur HDPE | 30 kg/j | Apakah rujukan kadar bahan yang tersedia untuk pemeriksaan awal? |
| Diameter skru | 50 mm | Platform penyemperitan manakah yang sedang dibincangkan? |
| Saiz acuan maksimum, W × H | 360 × 380 mm | Apakah sampul surat acuan yang diterbitkan yang mesti dipertimbangkan oleh semakan alatan? |
| Jarak tengah dua kepala | 130 mm | Apakah rujukan jarak yang perlu dibandingkan dengan reka letak yang dicadangkan? |
Medan kitaran kering bukan laporan percubaan untuk botol 2 L tertentu. Jangan labelkan semula 600 PC/HR sebagai 600 bekas yang diterima setiap jam. Resin produk, berat, susunan rongga, keperluan penyejukan dan kriteria penerimaan masih perlu diwujudkan.
Gunakan rujukan HDPE 30 kg/j untuk pemeriksaan jisim yang berasingan. Pada contoh kerja yang diandaikan 90 g jisim kasar setiap bahagian, membahagikan 30 dengan 0.09 memberikan kira-kira 333.3 bahagian acuan/j sebagai siling penapisan bahan sahaja. Contoh 450 bahagian/j memerlukan 40.5 kg/j, melebihi rujukan yang diterbitkan.
Pengiraan ini tidak menjanjikan 333.3 bahagian/j dari KGB2L. Ia menandakan bahawa jisim dan kadar sasaran contoh tidak boleh dibenarkan menggunakan rujukan 30 kg/j yang disenaraikan. Semakan projek memerlukan konfigurasi disokong yang berbeza, andaian produk yang disemak semula atau sasaran output yang berbeza.
Jarak dua kepala juga tidak membuktikan bahawa mana-mana dua botol akan muat. Semak lukisan acuan sebenar terhadap sampul surat yang diterbitkan dan susunan alatan yang lengkap. Untuk produk yang lebih besar atau lebih luas, bilangan rongga yang boleh digunakan mesti mengikut lukisan dan bukannya pengganda keluaran pilihan.
Apabila meminta pengesyoran, hantar lukisan, gred bahan, anggaran berat bersih dan kasar, output yang diperlukan diterima dan corak anjakan yang dimaksudkan bersama-sama. Ini membolehkan pembekal menyemak andaian kapasiti terhadap perkakasan yang dicadangkan dan bukannya menjawab soalan terpencil tentang botol sejam.
Sahkan output sebelum anda membuat komitmen pada mesin
Jadikan output yang diterima sebagai asas perjanjian kapasiti. Botol yang meninggalkan acuan dan botol yang dibersihkan untuk pembungkusan adalah kiraan yang berbeza. Sebelum ujian, nyatakan tempat pemeriksaan dan keperluan yang mesti dipenuhi oleh botol untuk memasukkan jumlah yang diterima. Jika tidak, percubaan boleh memenuhi sasaran acuannya sambil membiarkan keperluan penghantaran tidak dapat diselesaikan.
Untuk KGB2L, simpan angka kitaran kering 600 PC/HR yang diterbitkan berasingan daripada komitmen keluaran botol. Sahkan bahan, berat botol, rongga aktif dan keperluan penerimaan sebelum bersetuju dengan kapasiti pengeluaran. Angka kitaran kering sahaja tidak mencukupi untuk jadual penghantaran botol.
Apabila percubaan terlepas sasarannya, diagnosis kekurangan sebelum meningkatkan kelajuan. Rekod selang keluaran, hentian dan bahagian yang ditolak secara berasingan. Semak masa menunggu semasa penghantaran parison, masa penyejukan di dalam acuan, dan beratur sebelum memotong atau menguji kebocoran. Pemerhatian ini membezakan kekangan acuan daripada kekangan hiliran.
Nilaikan satu pelarasan pada satu masa dan simpan rekod sebelum dan selepas. Nilaikan perubahan dengan keluaran yang diterima sepanjang tempoh pemerhatian yang setanding, bukan dengan kitaran paparan yang lebih pendek sahaja. Rekod keadaan bahan dan alatan di sebelah hasilnya. Jika kiraan meningkat tetapi lebih banyak botol gagal diperiksa, pelarasan itu tidak semestinya meningkatkan kapasiti boleh guna.
Simpan rekod orang lain boleh menyemak
- Kenal pasti semakan lukisan, gred resin, campuran bahan, berat sasaran dan susunan rongga.
- Setuju dengan semakan penerimaan dan kedudukan di mana bahagian yang baik akan dikira.
- Catatkan masa mula dan tamat, pengecualian berjadual, pemberhentian pengeluaran dan sebabnya.
- Catatkan jumlah bahagian acuan, bahagian yang diterima lulus pertama dan tolak tanpa mengira bahagian yang diolah semula dua kali.
- Bandingkan kadar yang diperhatikan, permintaan jisim kasar dan keluaran hiliran dalam tempoh yang sepadan.
- Kekalkan tetapan yang dipersetujui, pemerhatian dan had yang tidak dapat diselesaikan dengan laporan percubaan.
Tentukan perkara yang berlaku pada permulaan dan akhir tetingkap pengukuran. Pemerhatian singkat yang diambil selepas pemanasan menjawab soalan yang berbeza daripada keseluruhan pesanan yang merangkumi permulaan dan perubahan acuan. Kedua-duanya boleh berguna, tetapi hanya apabila laporan mengenal pasti perkara yang dikecualikan.
Gunakanpanduan ujian penerimaan kilang mesin blow mouldinguntuk membangunkan rekod pemeriksaan yang lebih luas. Pengiraan output menyokong penerimaan; ia tidak menggantikan pemeriksaan produk, pemeriksaan peralatan atau perjanjian pembelian.
| Medan rekod | Apa yang perlu dimasukkan |
|---|---|
| Produk dan konfigurasi | Semakan lukisan, bahan, berat, rongga aktif dan stesen |
| Sempadan ukuran | Jam mula/akhir, masa yang dirancang, masa berjalan dan mengira lokasi |
| Kiraan | Jumlah acuan, hantaran pertama baik, bahagian ditolak dan belum siap |
| syarat | Tetapan yang direkodkan, penyejukan dan keadaan udara, kakitangan dan alat bantu |
| Hasil | Bahagian yang baik setiap jam atau syif yang dinyatakan, had dan susulan yang dipersetujui |
Bincangkan anggaran kapasiti khusus produk dengan Kinggle
Memerlukan anggaran output yang terikat dengan lukisan produk dan konfigurasi mesin yang dicadangkan. Cadangan bertulis hendaklah menyatakan di mana bahagian yang diterima dikira, berapa lama pengukuran dijalankan dan syarat pengeluaran yang digunakan. Tanpa butiran tersebut, angka botol setiap jam bukanlah asas yang kukuh untuk membandingkan tawaran peralatan.
Hantar lukisan botol atau butiran sampel anda, gred bahan, output yang baik yang diperlukan dan jadual peralihanHalaman hubungan rasmi Kinggle. Jika nilai masih merupakan anggaran, labelkannya supaya semakan seterusnya dapat menyelesaikannya.
Ningbo Kinggle Machinery Co., Ltd.
e-mel:sales@kinggle.com
telefon:+86-574-87103665
Bandar Yuyao, Ningbo, Zhejiang, China. Butiran hubungan disemak pada halaman hubungan rasmi.
Soalan lazim
Berapakah bilangan botol yang boleh dihasilkan oleh mesin pengacuan tamparan sejam?
Tiada angka keluaran tunggal untuk setiap mesin dan botol. Bahagikan 3,600 dengan selang keluaran keseluruhan mesin dalam beberapa saat, kemudian darab dengan bahagian acuan bagi setiap peristiwa. Gunakan hasil kualiti laluan pertama untuk keluaran yang baik semasa masa berjalan. Untuk perancangan syif, sertakan juga hentian yang direkodkan dan sahkan kapasiti bahan dan hiliran.
Adakah mesin dua stesen sentiasa menggandakan pengeluaran?
Tidak. Dua stesen tidak menetapkan kadar pengeluaran tanpa pemasaan dan konfigurasi sebenar mereka. Jika selang keseluruhan mesin yang diukur sudah termasuk keluaran berselang-seli dari kedua-dua stesen, jangan darab dengan dua lagi. Bandingkan masa setiap stesen, rongga aktif dan permintaan bahan sebelum menganggarkan gabungan keluaran.
Adakah keluaran kitaran kering sama dengan keluaran produk siap?
Tidak. Medan katalog berlabel keluaran kitaran kering tidak menetapkan output yang diterima bagi bekas tertentu. Halaman KGB2L Kinggle menyenaraikan 600 PC/HR di bawah label tersebut. Tuntutan keluaran khusus botol memerlukan bahan, perkakas, berat, keadaan operasi dan kriteria pemeriksaan, bersama-sama dengan tempoh pengukuran yang ditetapkan.
Bagaimanakah berat kontena mempengaruhi kapasiti pengeluaran?
Berat mempengaruhi bahan yang diperlukan pada kadar pengeluaran tertentu. Untuk saringan penyemperitan, gunakan jisim terproses kasar bagi setiap bahagian acuan, termasuk trim yang diperuntukkan, dan bukannya berat botol siap sahaja. Bahagikan daya pemprosesan bahan yang ada dengan jisim kasar itu untuk siling awal. Pengiraan ini sahaja tidak mewujudkan kitaran acuan yang boleh dicapai atau output yang diterima.
Apakah maklumat yang diperlukan untuk anggaran output yang tepat?
Sediakan lukisan produk, gred bahan, berat bersih dan kasar, susunan rongga dan stesen, sasaran output yang diterima dan jadual syif. Sertakan semakan penerimaan dan peralatan hiliran. Jika rekod percubaan wujud, berikan jumlah kiraan, kiraan baik, masa dan sebab berhenti. Simpan nilai yang diandaikan berasingan daripada keputusan yang diukur supaya pembekal dapat mengenal pasti jurang bukti yang tinggal.
Sebelum membuat pesanan, bersetuju dengan output yang diterima, syarat percubaan dan kaedah pengiraan secara bertulis. Gunakan rekod pengeluaran yang terhasil sebagai asas untuk jadual penghantaran.