Pada halaman ini
- Apakah mesin pengacuan tamparan?
- Bagaimana blow moulding berfungsi
- Jenis mengikut proses: EBM, IBM, ISBM
- Di dalam mesin: bahagian yang menentukan kualiti
- Jenis mengikut struktur dan julat model
- Bahan yang kami jalankan
- Apa yang dihasilkan oleh mesin pengacuan tamparan
- Output dan kos: nombor yang penting
- Bagaimana kami membantu anda memilih
- Kualiti, ujian dan perkara yang kami tonton
- Apa yang mendorong harga mesin
- Membeli daripada pengeluar
- Soalan Lazim
Apakah mesin pengacuan tamparan?
Mesin pengacuan tamparan menukar resin plastik menjadi bahagian berongga dengan mencairkannya, membentuknya menjadi bentuk lembut, dan meniup udara termampat ke dalam bentuk itu supaya ia menekan keluar pada acuan. Apabila plastik sejuk dan acuan terbuka, anda mempunyai produk berongga siap - botol, tin, dram, tangki. Hampir setiap bekas plastik tegar yang anda kendalikan bermula pada mesin pengacuan pukulan dari satu jenis atau yang lain.
Kategori ini luas kerana bahagiannya sangat berbeza: botol penitis mata 100 ml dan dram kimia 220 L kedua-duanya "dibentuk tiupan", tetapi tiada apa-apa tentang kedua-dua mesin yang sama. Memilih dengan baik bermakna memahami dua perkara — bagaimana bentuk lembut itu terbentuk (thejenis proses), dan cara mesin dibina untuk menyampaikannya (thestruktur). Kami akan mengambil kedua-duanya secara bergilir.
Bagaimana blow moulding berfungsi
Pengacuan tamparan penyemperitan — proses di sebalik kebanyakan bekas industri — berjalan dalam gelung yang ketat. Memahaminya menjadikan setiap keputusan kemudian (kos, output, kualiti) jelas:
- Cairkan dan meter.Skru penyemperit mencairkan resin dan menolak aliran homogen yang stabil ke arah kepala acuan.
- Bentuk parison.Cairan keluar dari kepala die sebagai tiub berongga - parison. Pengawal ketebalan dinding memprofilkan tiub itu sepanjang panjangnya supaya plastik terletak di tempat yang memerlukan kekuatan.
- Pengapit.Acuan ditutup di sekeliling parison. Pengapit segerak dan penguncian tekanan terus memegang plat selari supaya bahagian tidak berkelip.
- tiup.Pin tiupan menyuntik udara (dengan sistem tiupan bawah pada banyak bahagian) dan parison mengembang terhadap rongga, mengambil bentuk terakhirnya.
- Sejuk.Bahagian itu bertentang dengan acuan yang disejukkan. Ini biasanya merupakan langkah terpanjang, dan ia — bukan penyemperit — menetapkan masa kitaran anda.
- Keluarkan dan selesaikan.Acuan terbuka, lengan robot mengeluarkan bahagian itu, dan kilat dipangkas. Pada talian automatik ini berjalan tanpa pemandu.
Dua daripada langkah ini secara senyap-senyap memutuskan ekonomi seluruh barisan. Profil Parison menetapkan berapa banyak resin yang dibawa oleh setiap bahagian; penyejukan menetapkan seberapa pantas anda boleh membuatnya. Perbaiki kedua-dua perkara tersebut dan bahagian lain dari mesin itu sebahagian besarnya menjaga dirinya sendiri — itulah sebabnya mereka patut mendapat perhatian yang lebih daripada spesifikasi utama yang biasanya dibandingkan dengan pembeli dahulu.
Jenis mengikut proses: EBM, IBM dan ISBM
Terdapat tiga jenis proses teras mesin pengacuan tamparan. Perbezaannya adalah sepenuhnyabagaimana bentuk lembut dibuatsebelum ditiup.
| taip | Bagaimana bentuk terbentuk | Terbaik untuk | Produk tipikal |
|---|---|---|---|
| Penyemperitan (EBM) | Parison tersemperit sebagai tiub, kemudian ditiup | Bahagian yang dikendalikan dan berongga besar | Tin jerry, dram, tangki, botol |
| Suntikan (IBM) | Prabentuk acuan suntikan, kemudian ditiup | Bekas kecil berketepatan tinggi | Botol farmasi, balang kosmetik |
| Regangan suntikan (ISBM) | Preform disuntik, diregangkan dan ditiup | Botol PET yang jelas dan kuat | Botol air dan minuman ringan |
Pengacuan tiupan penyemperitan (EBM)adalah tenaga kerja untuk bekas industri dan proses yang kami bina. Kerana badan, pemegang dan leher terbentuk dalam satu pukulan, EBM membuat bahagian yang dikendalikan dan besar yang tidak dapat dilakukan oleh proses lain.Pengacuan pukulan suntikan (IBM)membentuk prabentuk yang tepat terlebih dahulu, memberikan ketepatan leher botol kecil yang sangat baik tetapi tiada pemegang dan tiada bahagian yang besar.Regangan suntikan (ISBM)meregangkan prabentuk PET untuk kejelasan dan kekuatan yang anda lihat dalam botol air — keluarga produk yang berbeza daripada bahagian industri HDPE.
Dalam amalan pilihannya jarang samar-samar. Tin, dram, tangki atau mana-mana bekas yang dikendalikan atau besar ialah bahagian penyemperitan; IBM dan ISBM tergolong dalam botol kecil yang tepat dan PET yang jelas. Mengetahui keluarga mana produk anda termasuk sebelum anda menyenarai pendek mesin menjimatkan membandingkan sebut harga untuk dua proses yang tidak akan sesuai.
Di dalam mesin: bahagian yang menentukan kualiti
Dua mesin boleh berkongsi kapasiti tajuk yang sama dan berkelakuan sama sekali berbeza, kerana kualiti hidup dalam komponen. Ini adalah bahagian yang paling diutamakan oleh jurutera kami:
| Komponen | Apa yang dilakukannya | Mengapa ia penting |
|---|---|---|
| Extruder dan skru | Mencairkan dan mengukur resin | Skru 50–100 mm pada 24–25 L/D memberikan cair HDPE homogen yang stabil — asas bahagian yang konsisten |
| Kepala mati + pengawal parison | Membentuk dan memprofilkan dinding parison | Pengawal ketebalan dinding 100 mata MOOG ialah tuil tunggal terbesar pada kos resin dan kekuatan bahagian |
| Unit pengapit | Menutup dan memegang acuan | Pengapit segerak rod tarik dua + kunci tekanan terus silinder minyak memastikan plat selari di bawah tonase tinggi |
| Tiup dan sejukkan | Mengembang dan menetapkan bahagian | Pin tiupan + tiupan bawah bentuk bahagian; reka bentuk penyejukan memacu masa kitaran sebenar |
| Memandu dan mengawal | Menguasai dan menjalankan mesin | Pam utama servo mengurangkan tenaga; Mitsubishi PLC + Weinview HMI melindungi masa operasi pada talian 24/7 |
| Automasi | Bawa keluar, deflashing, pemeriksaan | Lengan robot + pemangkasan hiliran memastikan kualiti stabil pada larian tanpa pemandu |
Pada baris yang berjalan sepanjang masa, kebolehpercayaan kawalan adalah perkara yang melindungi hasil — itulah sebabnya komponen yang diimport dalam baris terakhir itu lebih penting daripada yang dilihat. Mitsubishi PLC, Weinview HMI dan kawalan ketebalan dinding MOOG bukan lencana; ia adalah alat ganti yang terbukti boleh digunakan hampir di mana-mana sahaja di dunia, jadi kerosakan di Lagos atau Lima tidak melahu talian selama berminggu-minggu.
Jenis mengikut struktur dan julat model
Dalam penyemperitan, mesin dikumpulkan mengikut cara parison dihantar dan cara dinding dibina. Di sinilah anda memadankan mesin dengan saiz bahagian dan kelantangan anda.
- Mesin pengacuan tamparan berterusan.Parison menyemperit tanpa henti dan acuan bergerak untuk menangkapnya — irama tinggi pada bahagian kecil hingga sederhana sehingga kira-kira 30 L, dan apabila kepala berbilang mati mengalirkan botol beberapa kali.
- Mesin pengacuan tamparan akumulator (terkumpul).Simpanan cair di kepala dan menembak dengan pantas, menghentikan parison besar yang kendur — jenis untuk dram, tangki IBC, tangki bahan api dan penghadang.
- Mesin pengacuan tamparan berbilang lapisan.Kepala die 2–6 lapisan menyemperit bersama penghalang, mengisar semula atau lapisan warna ke dalam satu dinding — digunakan untuk tangki bahan api dan dram kimia berspesifikasi tinggi.
- Mesin pengacuan tamparan automatik.Mana-mana di atas dengan automasi penuh — robot bawa keluar, deflashing dan pemeriksaan untuk larian tanpa pemandu dan konsisten.
Rangkaian kami sendiri merangkumi 100 ml hingga 220 L dram (dan lebih besar atas permintaan), jadi kilang yang sama meliputi botol minyak kecil dan dram kimia bertaraf PBB:
| Kapasiti | Jenis mesin | Contoh model | Keluaran kitaran kering* | Mengapit |
|---|---|---|---|---|
| 100 ml – 2 L | Berterusan, tunggal/berbilang mati | 2L tunggal/ stesen berkembar | sehingga 1,200/j | 40 kN |
| 3 – 15 L | Berterusan, tunggal/berganda | 5L / 15Lstesen | 450–1,000/j | 65–200 kN |
| 20 – 60 L | Akumulator | KGB70A / 80A /90A | 500–700/j | 130–280 kN |
| 120 – 160 L | Akumulator | KGB100B /110A | 300–320/j | 440–760 kN |
| 220 L drum+ | Khas tong kimia | 250L istimewa | 17–20/j | atas permintaan |
*Kitaran kering ialah maksimum teori; keluaran sebenar adalah lebih rendah. Spesifikasi penuh dan nombor yang berfungsi ada dalam penyelaman mendalam kami dimesin jerigendanmengumpul mesin.
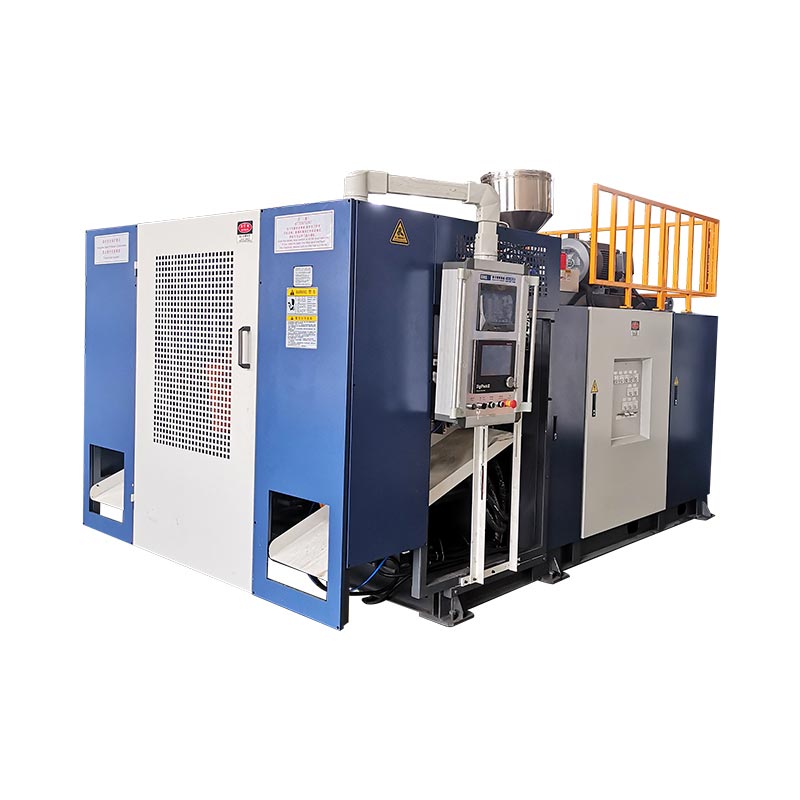
 Berterusan — 5L stesen tunggal
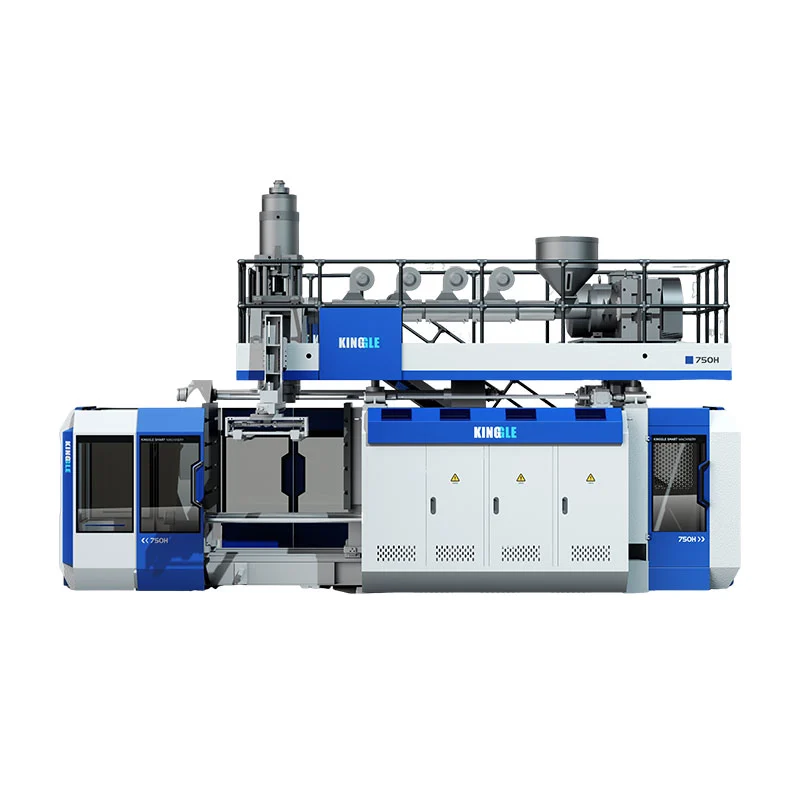
 Akumulator — 60L untuk bahagian yang besar
 Akumulator — dram dan tangki 250L
Bahan yang kami jalankan
Mesin menetapkan proses; resin menetapkan sifat. Mesin penyemperitan kami menjalankan keluarga perindustrian di bawah dalam dinding tunggal atau berbilang lapisan.
| bahan | Mengapa ia digunakan | Bahagian tipikal |
|---|---|---|
| HDPE | Kaku, tahan kimia, kos rendah | Tin jerry, botol, tangki |
| HMW-HDPE | Impak tinggi dan rintangan tekanan-retak | Dram kimia, tangki bahan api |
| PP | Rintangan haba, pilihan kejelasan | Bekas dinding nipis dan isi panas |
| PVC / PA | Penghalang dan sifat khusus | Botol khusus, lapisan penghalang |
Apa yang dihasilkan oleh mesin pengacuan tamparan
Tukar acuan dan satu keluarga mesin berfungsi untuk banyak industri. Ini ialah kawasan aplikasi yang paling kami gunakan:
| industri | Produk |
|---|---|
| Pembungkusan | Botol minyak dan detergen, jerigen, dram kimia, tangki IBC |
| Automotif | Tangki bahan api, saluran udara, spoiler |
| Pentadbiran jalan raya | Penghalang lalu lintas, kon, jeti pengasingan |
| Terapung | Pelampung, pelampung, ponton |
| Logistik dan banyak lagi | Palet, kotak peralatan, meja dan kerusi, mainan |
Output dan kos: nombor yang penting
Dua pengiraan menentukan sama ada mesin sesuai dengan perniagaan anda — dan kedua-duanya mudah dijalankan sebelum anda membeli.
Contoh — tin 5 L pada kitaran 7.2 s, kepala tunggal:
(3600 ÷ 7.2) × 0.8 =400 tin/j· dua syif ≈6,400/hari
Resin = berat bahagian × harga resin → cth. 0.20 kg × $1.30 =$0.26
Tenaga = mesin kW × $/kWj ÷ bahagian/j → cth. 15 × 0.12 ÷ 400 =$0.0045
Perhatikan bahawa resin kerdilkan tenaga dan buruh dalam kos setiap bahagian. Fakta tunggal itu ialah keseluruhan kes untuk kawalan ketebalan dinding yang tepat: memangkas 5% resin daripada bahagian yang dihantar sebanyak jutaan penjimatan jauh lebih banyak daripada bil elektrik — dan itulah sebabnya mesin yang lebih murah dengan kawalan dinding yang lemah biasanya menjadi yang mahal.
Bagaimana kami membantu anda memilih
Apabila pembeli menghantar pertanyaan, kami bekerja melalui bahagian, bukan mesin. Jawab ini dan konfigurasi yang betul biasanya jelas:
- Bahagian dan bentuk terbesar.Saiz dan sama ada ia mempunyai pemegang menentukan penyemperitan vs suntikan, dan penumpuk berterusan vs.
- Spesifikasi resin dan dinding.Lapisan penghalang atau regrind memerlukan kepala berbilang lapisan; Drum bertaraf PBB memerlukan kawalan ketebalan dinding yang kuat.
- Keluaran harian.Jalankan matematik keluaran terhadap dua anjakan jam sebelum memilih stesen tunggal vs berganda.
- Pensijilan.Ujian jatuh atau keperluan PBB mengubah alatan dan pengesahan.
- Berdiri sendiri atau turnkey.Talian penskala mendapat manfaat daripada penyusuan pusat, air dan penghancuran yang dibekalkan bersama.
Kualiti, ujian dan perkara yang kami tonton
Konsistensi ialah keseluruhan permainan dalam pengacuan tiupan, dan di sinilah dua dekad membina mesin yang sama muncul. Beberapa perkara yang kami lakukan dan tonton:
- Keseragaman ketebalan dinding.Diprofilkan titik demi titik supaya setiap bahagian memenuhi spesifikasi ujian jatuhnya dengan resin paling sedikit — diperiksa sebelum penghantaran.
- Ujian jatuh dan pengesahan PBB.Perkakas dram kimia melepasi ujian penurunan 3 meter dan pensijilan PBB sebelum ia meninggalkan lantai kami.
- Di mana output jatuh biasanya bermula.Kitaran yang lebih perlahan lebih kerap menjejak ke lejang penyimpanan atau penyejukan daripada penyemperit — itulah tempat pertama untuk melihat, bukan yang terakhir. (Lagi dalamapa yang menyebabkan penyimpanan bahan lambat.)
Apa yang mendorong harga mesin
Tiada harga senarai tunggal untuk "mesin acuan tiup" kerana spesifikasi mengubah kos. Pemacu utama:
- Saiz bahagian dan daya pengapit.Bahagian yang lebih besar memerlukan bingkai yang lebih berat dan tonase yang jauh lebih tinggi — pemacu kos terbesar.
- Bilangan kepala mati.Berkembar/berbilang mati menggandakan output dan harga.
- Tunggal vs berbilang lapisan.Kepala berbilang lapisan menambah keupayaan dan kos.
- Automasi dan kawalan.Robot bawa keluar, deflashing dan kawalan premium menaikkan harga tetapi mengurangkan kos operasi.
- Sistem turnkey.Pemberian makanan berpusat, air dan penghancuran menambah kepada petikan tetapi mengurangkan sisa dan tenaga kerja.
Membeli daripada pengeluar
Mesin ialah hubungan selama sedekad, jadi siapa yang berdiri di belakangnya sama pentingnya dengan spesifikasi. Sebagai kilang, kami menyokong setiap mesin dengan:
- Waranti.Komponen utama membawa jaminan 1–2 tahun; memakai alat ganti diganti percuma dalam tahun pertama.
- Pasang dan latihan.Jurutera kami pergi ke kilang anda untuk memasang, mentauliahkan dan melatih pengendali anda.
- Sokongan jauh.Sistem penggera on-board membolehkan kami mendiagnosis dan menyelesaikan masalah dari jauh.
- Penyelesaian tersuai.Acuan pada lukisan dan konfigurasi anda ditala pada bahagian, resin dan output anda.
Beritahu kami bahagian anda — kami akan spek mesin
Hantar produk, saiz, resin dan keluaran harian anda. Kami akan mengesyorkan jenis, konfigurasi dan daya pengapit yang betul, dengan angka kitaran sebenar.
Dapatkan Sebut Harga Sembang di WhatsAppSoalan lazim
Apakah mesin pengacuan tamparan?
Ia membuat produk plastik berongga dengan mencairkan resin, membentuknya menjadi bentuk lembut, dan mengembungkannya dengan udara di dalam acuan — digunakan untuk botol, jerigen, dram, tangki, tangki bahan api dan banyak lagi.
Apakah jenis mesin pengacuan tamparan?
Mengikut proses: penyemperitan (EBM), suntikan (IBM) dan regangan suntikan (ISBM). Mengikut struktur: berterusan, penumpuk dan berbilang lapisan. Dengan operasi: automatik. Penyemperitan adalah yang paling biasa untuk bekas HDPE industri.
Berapakah kos mesin pengacuan tamparan?
Harga didorong oleh saiz bahagian dan daya pengapit, bilangan kepala die, single vs multilayer dan automasi. Kos mesin satu stesen kecil jauh lebih murah daripada saluran dram penumpuk besar — kongsi bahagian dan keluaran anda untuk sebut harga yang tepat.
Bagaimana saya memilih yang betul?
Mulakan dari bahagian: saiz terbesar, pemegang atau tidak, resin, spesifikasi dinding, pensijilan, kemudian keluaran harian. Bahagian yang dikendalikan dan besar menggunakan penyemperitan (berterusan untuk kecil–sederhana, penumpuk untuk besar); botol kecil yang tepat menggunakan suntikan; botol PET yang jelas menggunakan regangan suntikan.
Bahan mana yang boleh dijalankan?
Mesin penyemperitan menjalankan PE (HDPE dan HMW-HDPE), PP, PVC dan PA dalam dinding tunggal atau berbilang lapisan. Mesin regangan suntikan menjalankan PET untuk botol jernih.
Bagaimanakah output diukur?
Helaian spesifikasi menunjukkan keluaran kitaran kering (teoretikal). Keluaran sebenar ialah kitaran kering × kira-kira 0.75–0.85, kerana masa penyejukan dan berat bahagian memanjangkan kitaran sebenar.