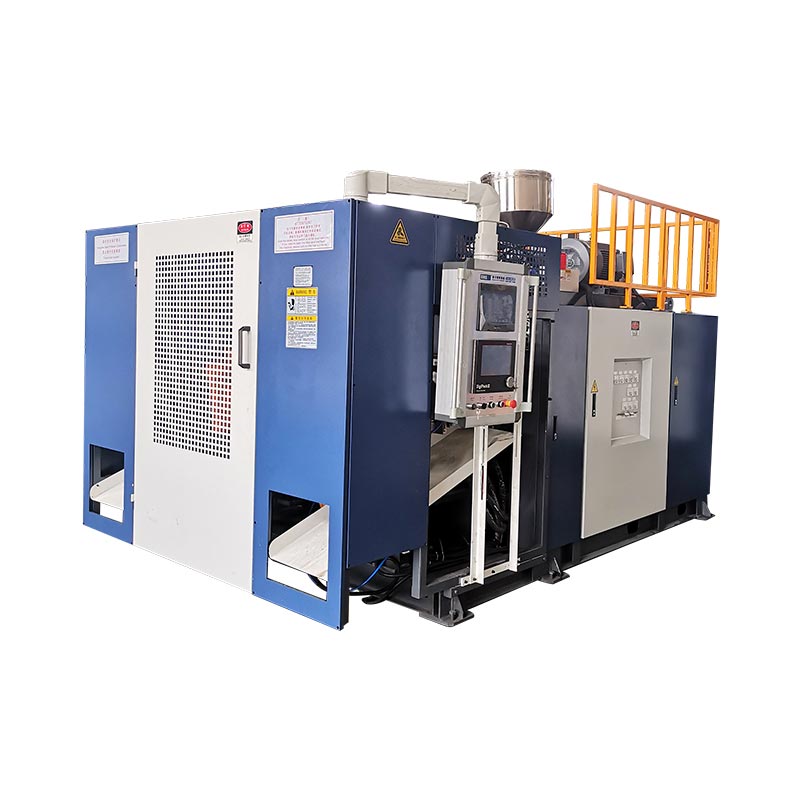
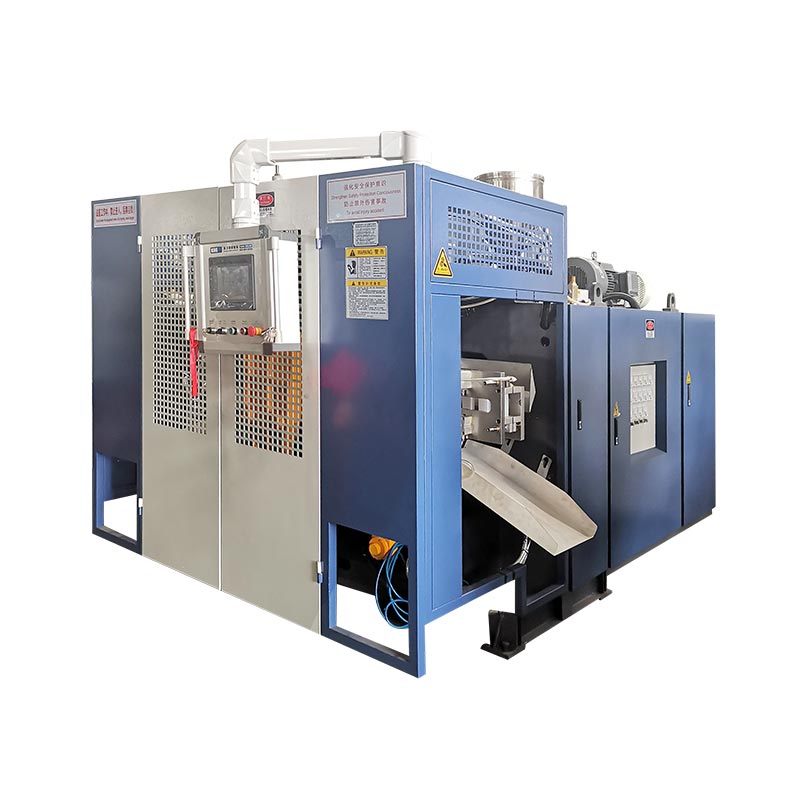
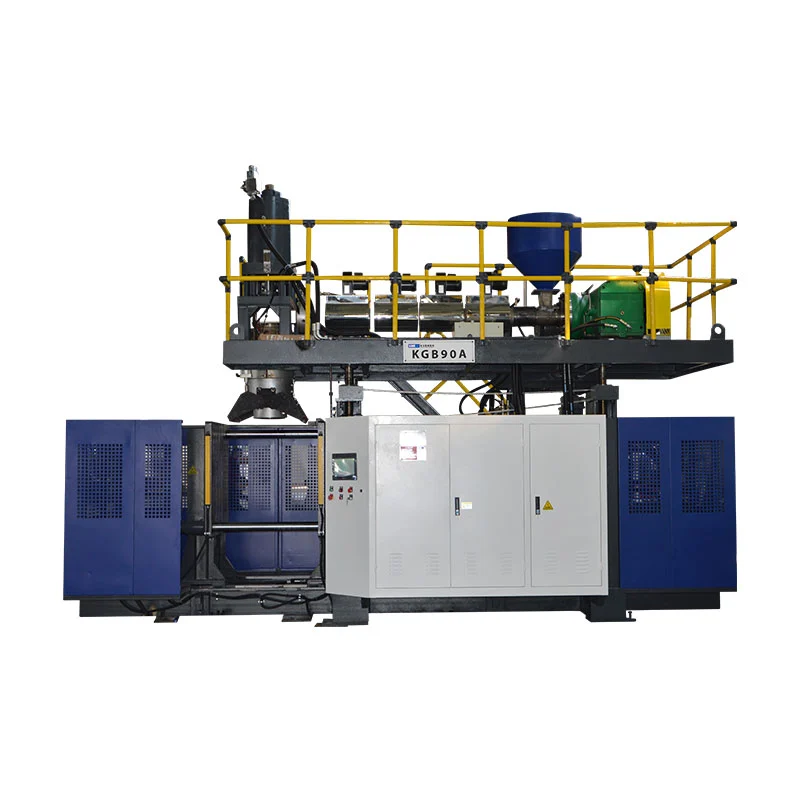
Pilih Kinggle KGB90A apabila produk yang diluluskan boleh menggunakan susun atur penyemperit tunggal yang diterbitkan dan tidak memerlukan dua aliran cair KGB90AP, selepas ujian bahan, output dan produknya ditentukan.Pilih KGB90AP apabila spesifikasi produk benar-benar memerlukan penyemperitan dua lapisan atau dua warna, kerana halaman produk semasanya menyenaraikan dua skru 70 mm dan kedua-dua aliran bahan mesti diperiksa secara berasingan. Sebelum salah satu pilihan, sahkan sampul acuan, jisim parison kasar, resin, struktur dinding, output yang diterima dan utiliti kilang terhadap bahagian siap dan bukannya bergantung pada label kapasiti 60L sahaja.

Lima keputusan yang perlu dibuat sebelum meminta sebut harga
- Satu atau dua aliran cair
- Jisim parison kasar maksimum
- Saiz acuan dan antara muka siap
- Keluaran yang diterima dengan produk sebenar
- Mesin dan skop utiliti talian penuh
KGB90A
Diterbitkan dengan satu skru 90 mm dan motor penyemperit 45 kW. Mulakan di sini untuk konsep produk satu aliran, tertakluk kepada pengesahan projek.
KGB90AP
Diterbitkan dengan dua skru 70 mm dan dua motor penyemperit 22 kW. Tujuan yang dinyatakan ialah pengeluaran dua lapisan atau dua warna.
| Item yang diterbitkan | KGB90A | KGB90AP | Maksud pemilihan |
|---|---|---|---|
| Kapasiti kontena maksimum | 60 L | 60 L | Kapasiti nominal tidak membuktikan bahagian tertentu sesuai. |
| Susunan penyemperit | Satu skru 90 mm | Dua skru 70 mm | Ini adalah perbezaan model utama untuk struktur dinding dan warna. |
| Kuasa motor extruder | 45 kW | 2 x 22 kW | Penarafan motor yang dipasang bukanlah hasil tenaga produk. |
| Kapasiti lebur HDPE yang diterbitkan | 130 hingga 160 kg/j | 130 hingga 160 kg/j | Sahkan kapasiti dengan resin sebenar dan permintaan parison kasar. |
| Kapasiti akumulator | 6.6 L | 6.6 L | Semak isipadu dan jisim pukulan terhadap parison yang lengkap. |
| Berat penumpuk PE yang diterbitkan | 4.95 kg | 4.95 kg | Bahagian berat sahaja tidak termasuk denyar, ekor dan elaun proses. |
| Daya pengapit | 280 kN | 280 kN | Kawasan yang diunjurkan dan permintaan proses masih memerlukan semakan. |
| Saiz acuan maksimum, W x H | 700 x 980 mm | 700 x 980 mm | Pemasangan acuan siap mesti sesuai dengan kedua-dua dimensi. |
| Julat ketebalan acuan | 460 hingga 550 mm | 460 hingga 550 mm | Sertakan sisipan, plat belakang dan butiran pelekap. |
| Saiz mesin, L x W x H | 5.45 x 3.5 x 4.2 m | 5.45 x 3.5 x 4.2 m | Ini adalah sampul mesin, bukan sel pengeluaran penuh. |
| Berat mesin | 14 t | 15 t | Gunakan susunan am terakhir untuk asas dan pengendalian. |
Sumber: Kinggle semasaHalaman produk KGB90AdanHalaman produk KGB90AP, disemak pada 9 September 2026. Angka ialah rujukan yang diterbitkan, bukan jaminan untuk setiap konfigurasi.
Keputusan pertama ialah struktur dinding, bukan label 60L
Kedua-dua model membawa kapasiti 60L nominal yang sama. Label kongsi itu tidak menjadikannya boleh ditukar ganti. Jadual produk KGB90A menyenaraikan satu skru 90 mm. Jadual KGB90AP menyenaraikan dua skru 70 mm. Kinggle menyatakan bahawa sistem penyemperitan dua kali bertujuan untuk pengeluaran dua lapisan atau dua warna.
Mulakan dengan lukisan produk. Tandai setiap lapisan dinding yang diperlukan, kawasan warna dan aliran bahan. Nyatakan mengapa setiap satu wujud. Penyemperit kedua dibenarkan oleh keperluan produk. Ia tidak sepatutnya ditambah hanya kerana mesin yang lebih kompleks berbunyi lebih mampu.
Untuk produk satu aliran, KGB90A ialah seni bina diterbitkan yang lebih ringkas. Cadangan akhir masih memerlukan semakan bahan dan alatan. Halaman tersebut menyenaraikan PE, PP dan ABS sebagai keluarga material, tetapi senarai itu tidak membuktikan setiap gred akan diproses pada output yang sama. Tingkah laku cair, geometri produk dan ujian penerimaan kekal sebagai input projek.
Untuk produk dwilapis atau dwiwarna yang ditentukan, KGB90AP menyediakan dua aliran penyemperitan yang diterbitkan. Sebut harga mesti pergi lebih jauh. Ia harus mengenal pasti resin atau warna yang memberi makan setiap aliran. Ia juga harus menyatakan hubungan lapisan sasaran, kaedah permulaan dan rancangan pemeriksaan. Dua extruder mencipta keupayaan. Mereka tidak mentakrifkan spesifikasi dinding siap dengan sendirinya.
Elakkan lapisan mengelirukan dengan alur keluar cetakan atau rongga acuan. Satu lapisan mengalir melalui dinding produk. Outlet die membentuk satu parison. Rongga membentuk satu bahagian. Kinggle'spanduan kepala, rongga dan lapisanmemisahkan kiraan tersebut. Letakkan setiap kiraan pada baris RFQnya sendiri.
Perkara yang dinyatakan oleh kedua-dua jadual yang diterbitkan tentang platform kongsi
Jadual model semasa menunjukkan sampul surat pembentuk biasa. Kedua-duanya menyenaraikan daya pengapit 280 kN dan plat acuan 960 x 980 mm. Kedua-duanya menunjukkan saiz acuan maksimum 700 x 980 mm. Julat ketebalan acuan yang diterbitkan ialah 460 hingga 550 mm. Kapasiti penumpuk yang disenaraikan ialah 6.6 L, dengan berat penumpuk PE 4.95 kg.
Persamaan ini menjadikan susunan extruder lebih kelihatan. KGB90A menggunakan satu skru 90 mm dengan motor penyemperit 45 kW yang disenaraikan. KGB90AP menggunakan dua skru 70 mm dengan dua motor 22 kW. Kedua-dua halaman menerbitkan julat kapasiti lebur HDPE 130 hingga 160 kg/j.
Jangan tambahkan dua angka kapasiti KGB90AP melainkan jadual menunjukkan output yang berasingan secara eksplisit. Ia tidak. Julat yang diterbitkan sudah menerangkan model. Susun atur penyemperit dua kali boleh membahagikan leburan kasar antara aliran, tetapi nisbah lapisan yang diluluskan menentukan permintaan sebenar setiap aliran. Kilang memerlukan nisbah itu sebelum menentukan saiz pengendalian resin dan menjalankan percubaan.
Dimensi mesin juga diterbitkan sebagai sama pada 5.45 x 3.5 x 4.2 m. Berat tersenarai berubah daripada 14 t untuk KGB90A kepada 15 t untuk KGB90AP. Perbezaan satu tan itu berguna untuk perancangan awal. Ia tidak mencukupi untuk asas akhir, pengangkatan atau pelan penghantaran.
Kedua-dua meja juga membawa label kitaran kering yang sama. Anggap ia sebagai rujukan gerakan mesin sahaja. Ia tidak mengenal pasti bekas ujian, resin, bahagian berat, masa penyejukan atau peraturan penolakan. Artikel produk harus menjelaskan had itu dan bukannya mengubah baris katalog menjadi janji pengeluaran.
Di mana KGB90A adalah titik permulaan yang lebih langsung
KGB90A ialah model penyemperit tunggal dalam perbandingan ini. Halaman yang diterbitkan menyenaraikan satu skru 90 mm, nisbah 24 L/D dan motor penyemperit 45 kW. Kinggle juga menyenaraikan pengawal ketebalan MOOG 100, lengan robot dan sistem tiupan bawah sebagai sebahagian daripada penerangan model standard.
Reka letak ini ialah titik permulaan yang praktikal apabila produk yang diluluskan menggunakan satu aliran cair. Aplikasi yang mungkin disenaraikan oleh Kinggle termasuk tong pembungkusan kimia, baldi susun, tangki air luar, tangki kereta, mainan, alat ganti kereta, kotak peralatan dan penghalang lalu lintas. Senarai menunjukkan keluasan produk. Ia tidak memperakui bahawa setiap item dalam kumpulan tersebut sesuai dengan satu acuan atau satu resipi.
Hantar bahagian sebenar sebelum menganggapnya sesuai. Tangki sempit 60L dan kotak alat lebar 60L boleh mempunyai kawasan unjuran yang sangat berbeza. Acuan mereka juga boleh berbeza dalam lebar, ketinggian dan ketebalan. Pemegang, cabutan dalam, sisipan dan garisan pemisah menjejaskan parison dan beban pengapit yang diperlukan. Jumlah maksimum produk hanya satu nilai saringan.
Susunan penyemperit tunggal juga menjadikan laluan bahan lebih mudah untuk ditentukan. Terdapat satu aliran resin utama untuk mengeringkan, memberi makan, mewarna dan membersihkan. Itu tidak mengalih keluar kerja proses. Perubahan resin, perubahan warna dan peraturan regrind masih menjejaskan permulaan dan penukaran. ThePanduan HDPE dan PPmenerangkan mengapa nama bahan sahaja tidak menetapkan resipi.
Pilih KGB90A hanya selepas keperluan produk menyokongnya. Jika pembeli kemudian menambahkan lapisan kedua atau aliran warna yang boleh dilihat berasingan, perubahan itu boleh menjejaskan pakej penyemperitan dan kepala mati yang lengkap. Adalah lebih murah untuk menyelesaikan struktur dinding sebelum reka bentuk mesin dibekukan.
Perkara yang ditambahkan oleh KGB90AP, dan perkara yang masih diperlukan daripada pembeli
Kinggle menerangkan KGB90AP sebagai model penyemperitan dua kali untuk kerja dua lapisan atau dua warna. Jadual semasanya menyenaraikan dua skru 70 mm dan dua motor penyemperit 22 kW. Kapasiti kontena maksimum yang diterbitkan, data pengapit, sampul acuan dan angka penumpuk sepadan dengan jadual KGB90A.
Aliran penyemperitan tambahan adalah perbezaan yang menentukan. Ia membenarkan projek menyalurkan dua aliran leburan yang ditentukan ke dalam sistem kepala mati. Aliran tersebut mungkin mewakili dua warna atau struktur lapisan yang direka bentuk. Pembeli mesti menyediakan pasangan material dan hubungan yang diperlukan antara mereka. Keserasian tidak boleh diandaikan daripada perkataan "lapisan berganda."
Kawalan lapisan juga memerlukan kaedah pemeriksaan. Tentukan sama ada kilang akan menyemak jumlah ketebalan dinding, pengedaran lapisan individu, sempadan warna, rupa atau ujian prestasi khusus produk. Nyatakan di mana bahagian itu akan dibelah atau diukur. Keputusan lulus memerlukan lukisan atau pelan kawalan, bukan pendapat visual pada mesin.
Halaman KGB90AP yang diterbitkan juga menamakan kotak alat, pembungkusan kimia dan mainan sebagai aplikasi. Masing-masing boleh meletakkan permintaan yang berbeza pada bentuk dinding dan penempatan warna. Kotak alat mungkin mempunyai ciri yang mendalam dan kawasan unjuran yang luas. Pembungkusan kimia mungkin memerlukan bahan yang ditetapkan dan spesifikasi prestasi. Bahagian mainan boleh membawa penampilan dan keperluan sempadan warna. Cadangan mesin mesti mengikut bahagian sebenar.
Tuan rumah KinggleManual MOOG DigiPack IIImenerangkan bahawa profil dinding mesin penumpuk berkaitan dengan kedudukan penumpuk semasa tolak keluar. Itu menyokong peletakan profil di sepanjang parison. Ia tidak mengawal nisbah lapisan pembeli secara automatik. Reka bentuk penyemperitan dan kepala mati mesti memenuhi keperluan berasingan itu.
Produk 60L masih perlu sesuai dengan acuan dan penumpuk
Jumlah nominal ialah ujian kesesuaian akhir yang lemah. Dua produk berongga boleh memegang jumlah yang sama sambil menuntut acuan yang sangat berbeza. Mulakan dengan lebar maksimum bahagian, ketinggian dan kedalaman. Tambahkan garis perpisahan, picit-off, poket denyar, antara muka leher atau tiupan bawah, sisipan, sambungan penyejukan dan plat pelekap.
Bandingkan pemasangan acuan siap dengan tetingkap mesin yang diterbitkan. Kedua-dua halaman 60L menyenaraikan saiz acuan maksimum 700 x 980 mm dan julat ketebalan 460 hingga 550 mm. Plat itu disenaraikan pada 960 x 980 mm. Angka ini membenarkan pemeriksaan awal. Lukisan mesin dan acuan yang diluluskan mesti mengesahkan antara muka akhir.
Seterusnya semak parison. Jisim parison kasar termasuk produk siap, kilat, ekor dan sebarang bahan proses yang ditangkap semasa pembentukan. Kedua-dua halaman produk menyenaraikan berat penumpuk PE 4.95 kg. Jangan bandingkan nombor itu dengan berat bahagian siap sahaja. Gunakan pukulan kasar yang lengkap dan sahkan resin sebenar.
Parison juga mesti mencapai panjang dan bentuk yang diperlukan sebelum graviti atau penyejukan memesongkannya. Pengaturcaraan dinding mengedarkan bahan sepanjang itu. Sudut dalam, pemegang dan bahagian lebar boleh meregangkan parison secara berbeza. Kinggle'spanduan pengaturcaraan parisonmenunjukkan cara profil harus diperiksa terhadap lokasi dinding yang diukur.
Akhir sekali, semak semula permintaan pengapit dan pembukaan acuan. Kawasan yang diunjurkan, tekanan tiupan dan geometri bahagian mempengaruhi beban pembentukan. Sisipan dan penyingkiran bahagian menjejaskan ruang bukaan. Thepanduan reka bentuk acuan tamparan penyemperitanmenyediakan senarai semak antara muka yang lebih lengkap.
Jangan jual angka kitaran kering sebagai keluaran produk siap
Kedua-dua halaman produk semasa menyenaraikan "500 PC/HR" sebagai output kitaran kering. Label itu penting. Kitaran kering tidak membuktikan bahawa mana-mana model boleh menghasilkan 500 produk 60L yang diterima setiap jam. Ia tidak termasuk bahagian yang dikenal pasti, berat parison kasar, bahan, ketebalan dinding, keperluan penyejukan atau proses hiliran.
Keluaran sebenar bermula dengan kitaran pengeluaran yang lengkap. Pengumpulan dan tolak parison mesti sepadan dengan penutup acuan. Meniup, menyejukkan, ekzos, membuka dan mengeluarkan bahagian mesti selesai. Pemangkasan dan pengendalian hiliran juga mesti seiring. Bahagian yang ditolak tidak termasuk dalam output yang diterima.
Julat kapasiti lebur HDPE yang diterbitkan ialah sempadan lain. Kedua-dua muka surat menyenaraikan 130 hingga 160 kg/j. Bandingkan julat itu dengan permintaan bahan kasar, bukan berat bahagian siap sahaja. Permintaan kasar setiap jam termasuk setiap komponen parison dan kadar acara yang dirancang. Keadaan resin dan proses sebenar boleh mengubah hasilnya.
Gunakan Kinggle'spanduan masa kitaranuntuk mengenal pasti peristiwa yang mengehadkan. Kemudian kira bahagian yang diterima merentas larian yang stabil. Rekodkan berat bahagian, pengedaran dinding, dimensi dan ujian kefungsian yang diperlukan. Pergerakan mesin yang pantas mempunyai sedikit nilai apabila produk memerlukan lebih banyak penyejukan atau garisan menolak bahagian.
Tenaga harus menggunakan penyebut keluaran diterima yang sama. Kedua-dua meja awam melabelkan julat 35 hingga 45 kW sebagai penggunaan tenaga purata. Kilowatt menggambarkan kuasa purata, bukan tenaga setiap bahagian. Thepanduan pengukuran tenagamenerangkan cara mengukur kWj bagi setiap produk yang diterima. Pastikan keputusan itu terikat dengan percubaan sebenar.
Sel pengeluaran lebih besar daripada sampul mesin yang diterbitkan
Dua halaman 60L menerbitkan dimensi mesin yang sama: 5.45 m panjang, 3.5 m lebar dan 4.2 m tinggi. Itu adalah pemeriksaan pertama yang berguna. Ia tidak menunjukkan lorong perkhidmatan, sistem bahan, kedudukan operator, pengendalian acuan, pelepasan bahagian atau peralatan hiliran.
Bina sel di sekeliling aliran produk. Tandakan di mana resin masuk dan di mana bahagian siap keluar. Benarkan ruang untuk robot, pemangkasan, pemeriksaan dan bahan yang ditolak. Tunjukkan laluan perubahan acuan. Kekalkan akses kepada pemanas, hidraulik, kepala die dan kabinet kawalan. Susunan am terakhir harus mengenal pasti antara muka ini.

Utiliti juga tergolong dalam konfigurasi yang dipilih. Minta beban bersambung akhir, voltan bekalan, keperluan udara masuk mesin dan keperluan air penyejuk. Sertakan setiap bantuan tempatan. Jangan reka kilang dari meja model yang serupa. Pilihan dan reka bentuk elektrik tempatan boleh mengubah pakej akhir.
Kinggle'spanduan keperluan utilitimemisahkan beban bersambung daripada permintaan operasi. Ia juga meliputi aliran udara termampat, penyejukan dan susun atur. Gunakannya bersama helaian utiliti projek dan lukisan mesin akhir. Pelan tapak hendaklah diluluskan sebelum mesin dihantar.
Semak laluan menegak dengan berhati-hati seperti lantai. Ketinggian yang diterbitkan tidak termasuk setiap tindakan mengangkat atau halangan tapak. Semak pintu, struktur bumbung, akses kren dan laluan yang digunakan untuk pengendalian acuan. Tunjukkan platform penyelenggaraan dan buka pengawal pada susun atur. Mesin boleh dimuatkan di dalam bangunan dan masih sukar dipasang atau diservis.
Lengkapkan semakan dengan baris hiliran. Sebahagian besar memerlukan ruang untuk menstabilkan, memangkas dan bergerak tanpa kerosakan. Sahkan titik jatuh robot, lebar penghantar dan kedudukan pemeriksaan. Jika proses mengembalikan kilat ke pengisar, tandakan laluan itu juga. Butiran ini sering menentukan di mana mesin boleh duduk.
Bina RFQ di sekitar lapan bukti produk
Permintaan model tanpa pakej bahagian meninggalkan keputusan terbesar terbuka. Kinggle'sproses jualanmeminta foto atau lukisan produk, berat, saiz, bahan, ketebalan, output dan keperluan rintangan kimia. Untuk keputusan KGB90A dan KGB90AP, susun maklumat tersebut dalam susunan ini.
- Hantar lukisan bahagian terkawal.Sertakan dimensi keseluruhan, butiran leher atau antara muka, had garis perpisahan dan semakan terkini.
- Nyatakan jisim kasar dan jisim siap.Asingkan berat produk siap daripada kilat, ekor dan bahan proses lain.
- Tentukan setiap aliran bahan.Berikan gred resin, pembekal, warna, peraturan regrind dan sebarang hubungan yang diperlukan antara aliran.
- Terangkan struktur dinding.Tandai satu strim, dua lapisan atau dua warna. Tambahkan kaedah pemeriksaan dan had penerimaan.
- Sediakan bungkusan acuan.Serahkan lebar akhir, ketinggian, ketebalan, berat, susun atur penyejukan, mata pelekap, sisipan dan antara muka tiupan.
- Tetapkan output yang diterima.Tentukan bahagian yang boleh dijual sejam, syif yang dirancang, rawatan tolak dan proses hiliran yang mesti seiring.
- Senaraikan keadaan kilang.Sertakan voltan, kekerapan, udara termampat, air penyejuk, ketinggian siling, akses mengangkat dan kawasan lantai yang tersedia.
- Setuju dengan perbicaraan.Namakan resin, acuan, tempoh ujian, pemeriksaan kualiti, kiraan keluaran, sempadan tenaga dan dokumen yang diperlukan sebelum penerimaan.
Minta respons yang memisahkan data model standard daripada data khusus projek. Jadual standard membantu membandingkan platform. Perjanjian teknikal harus menerangkan konfigurasi yang dipesan. Simpan nombor semakan pada lukisan produk, lukisan acuan, helaian utiliti dan pelan penerimaan.
Gunakanpanduan ujian penerimaan kilanguntuk menentukan larian. Jika tenaga berkaitan produk adalah sebahagian daripada keputusan, EUROMAP 46.2 menyediakan kaedah pengukuran untuk mesin tertentu, acuan dan produk tertentu. Kaedah ini juga memerlukan produk untuk memenuhi keperluan pelanggan.
Kinggle'shalaman muat turunmenyediakan jadual parameter dan dokumen pengawal untuk semakan. Sahkan bahawa setiap dokumen sepadan dengan model akhir dan pakej kawalan. Manual untuk mesin yang serupa adalah latar belakang yang berguna, tetapi ia tidak mengatasi fail teknikal yang dipesan.
Minta kedua-dua pihak menandatangani set data yang sama sebelum pembuatan bermula. Struktur dinding yang berubah boleh mengubah pilihan penyemperit. Parison yang lebih berat boleh mengubah ulasan pukulan. Acuan yang lebih besar boleh mengubah kesesuaian mesin. Kawalan semakan menghalang petikan awal daripada menjadi asas penerimaan akhir secara tidak sengaja.
RFQ juga harus menyatakan item yang masih dibuka. Contoh biasa termasuk gred resin akhir, sambungan penyejukan acuan atau automasi hiliran. Beri setiap titik terbuka pemilik dan tarikh akhir. Kilang kemudiannya boleh memisahkan input reka bentuk mesin yang disahkan daripada maklumat yang masih memerlukan kelulusan pembeli.
Pilih model yang sepadan dengan produk yang diluluskan
KGB90A dan KGB90AP berkongsi banyak had pembentukan yang diterbitkan. Oleh itu, pilihan model bermula dengan seni bina penyemperitan. Gunakan KGB90A sebagai titik permulaan untuk konsep satu aliran yang diluluskan. Gunakan KGB90AP apabila dua aliran penyemperitan diperlukan untuk lapisan atau struktur warna yang ditentukan.
Jangan gunakan kerumitan model sebagai pengganti definisi produk. Mesin penyemperitan dua kali memerlukan dua laluan pengendalian bahan, kaedah permulaan yang ditentukan dan pelan pemeriksaan lapisan atau warna. Jika produk tidak memerlukan fungsi tersebut, mereka menambah kerja tanpa mencipta manfaat produk yang diterima.
Jangan pilih KGB90A sahaja kerana berat mesin yang disenaraikan lebih rendah. Kesesuaian acuan, permintaan parison kasar dan output yang diterima lebih penting. Produk satu aliran masih boleh menuntut pengaturcaraan dinding yang teliti, penyejukan dan pengendalian bahagian. Percubaan produk mesti membuktikan keputusan lengkap.
Jika pembeli menjangkakan produk masa hadapan, senaraikan sekarang. Semak acuan terbesar dan parison kasar yang paling berat. Tandai sebarang keperluan dwilapisan atau dwiwarna pada masa hadapan. Kemudian tentukan sama ada seni bina tambahan tergolong dalam pembelian pertama atau baris kemudian. Pisahkan idea masa depan yang belum disahkan daripada ujian penerimaan semasa.
Sebelum penghantaran, jalankan bahagian yang dipersetujui dengan bahan yang dipersetujui. Catatkan resipi, hasil kualiti, output yang diterima dan syarat utiliti. Gunakansenarai semak permulaanuntuk pentauliahan danpanduan tukar gantiapabila keluarga produk termasuk beberapa acuan atau warna.
Soalan lazim
Apakah perbezaan utama antara KGB90A dan KGB90AP?
Jadual KGB90A semasa menyenaraikan satu skru 90 mm dan motor penyemperit 45 kW. Jadual KGB90AP menyenaraikan dua skru 70 mm dan dua motor 22 kW. Kinggle menerangkan KGB90AP sebagai pilihan penyemperitan dua kali untuk produk dua lapisan atau dua warna. Banyak dimensi pembentukan yang diterbitkan adalah sama.
Adakah penarafan kapasiti 60L bermakna setiap produk 60L akan muat?
Tidak. Kelantangan hanyalah nilai saringan awal. Acuan siap mesti sesuai dengan plat, dimensi acuan maksimum, julat ketebalan dan susunan pembukaan. Parison kasar mesti sesuai dengan keperluan penumpuk. Kawasan yang diunjurkan, permintaan pengapit, sisipan, penyejukan dan penyingkiran bahagian juga memerlukan semakan.
Bolehkah 500 keping sejam yang diterbitkan digunakan sebagai output pengeluaran?
Tidak. Kedua-dua halaman melabel angka itu sebagai output kitaran kering. Ia tidak mengenal pasti produk acuan, resin, berat, masa penyejukan, peraturan penolakan atau persediaan hiliran. Keluaran pengeluaran hendaklah diukur sebagai bahagian yang diterima semasa percubaan yang dipersetujui dengan produk dan bahan sebenar.
Bilakah pembeli harus memilih model penyemperitan dua KGB90AP?
Pilih KGB90AP apabila produk yang diluluskan memerlukan dua aliran cair untuk struktur dwilapisan atau dwiwarna yang ditentukan. Tentukan kedua-dua bahan, hubungan yang dimaksudkan antara aliran dan kaedah pemeriksaan. Jangan tambahkan penyemperit kedua sahaja sebagai peningkatan umum.
Apakah maklumat produk yang Kinggle perlukan untuk cadangan mesin 60L?
Hantar lukisan atau foto produk, dimensi, jisim siap dan kasar, gred resin, struktur dinding, keperluan ketebalan, sasaran output dan ujian kefungsian. Tambahkan butiran acuan dan utiliti kilang apabila tersedia. Maklumat ini membolehkan mesin, kepala mati, acuan dan pelan percubaan menggunakan asas produk yang sama.
Bagaimanakah penggunaan tenaga harus dibandingkan antara kedua-dua model?
Ukur setiap model sambil membuat produk yang sama diterima dalam keadaan yang setara. Rekod kWj mesin, keluaran yang diterima, jisim tersemperit dan termasuk alat bantu dari tetingkap masa yang sama. Jangan bandingkan rating motor bersambung atau kitaran kering seolah-olah ia adalah hasil tenaga produk.
Hantar produk sebelum memilih model
Kongsi lukisan, damar, jisim parison kasar, struktur dinding, maklumat acuan, output yang diterima dan utiliti kilang. Kinggle kemudiannya boleh mengesahkan sama ada KGB90A, KGB90AP atau platform lain sesuai dengan projek.
Minta Cadangan Berasaskan ProdukSumber disemak untuk panduan ini
- Mesin Pengacuan Tiupan Terkumpul Kinggle KGB90A 60L, penerangan produk semasa dan jadual yang diterbitkan, disemak pada 9 September 2026.
- Mesin Pengacuan Tiupan Kinggle KGB90AP 60L Accumulator, perihalan penyemperitan dua kali dan jadual yang diterbitkan, disemak pada 9 September 2026.
- Manual Arahan Moog DigiPack III, kaedah kawalan profil kedudukan akumulator, diakses melalui Kinggle.
- EUROMAP 46.2, Versi 1.0, Januari 2014, pengukuran tenaga berkaitan produk untuk produk dan acuan tertentu.
- Proses Jualan Kinggle, maklumat produk yang diminta untuk cadangan mesin, disemak pada 9 September 2026.