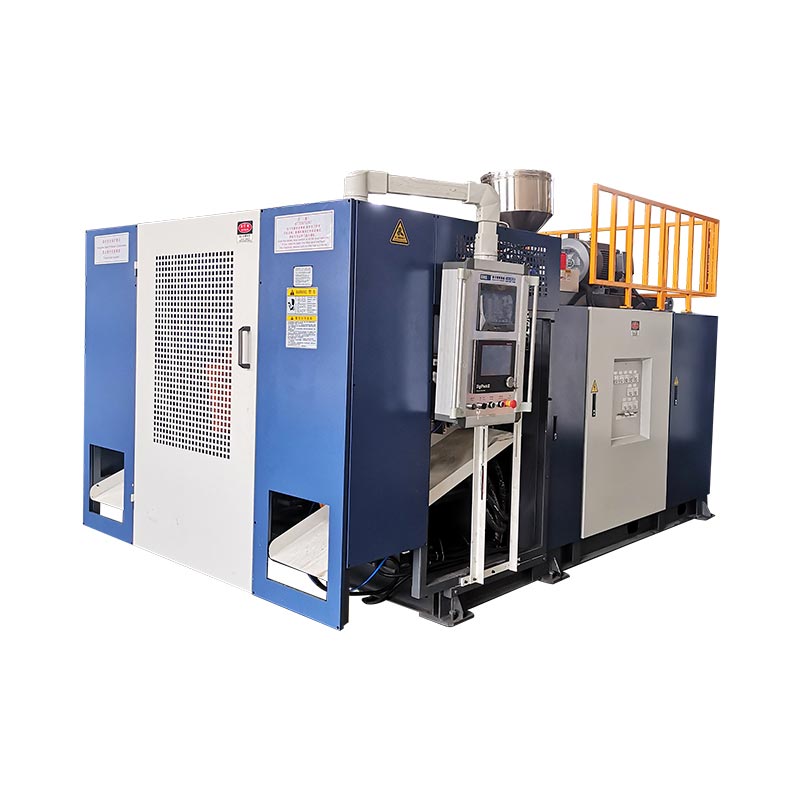
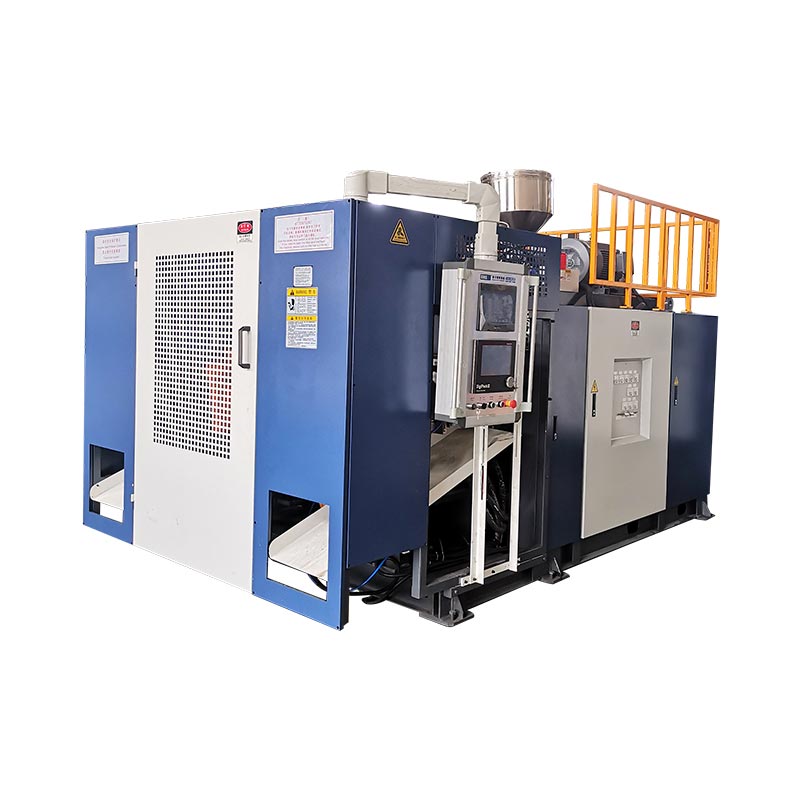
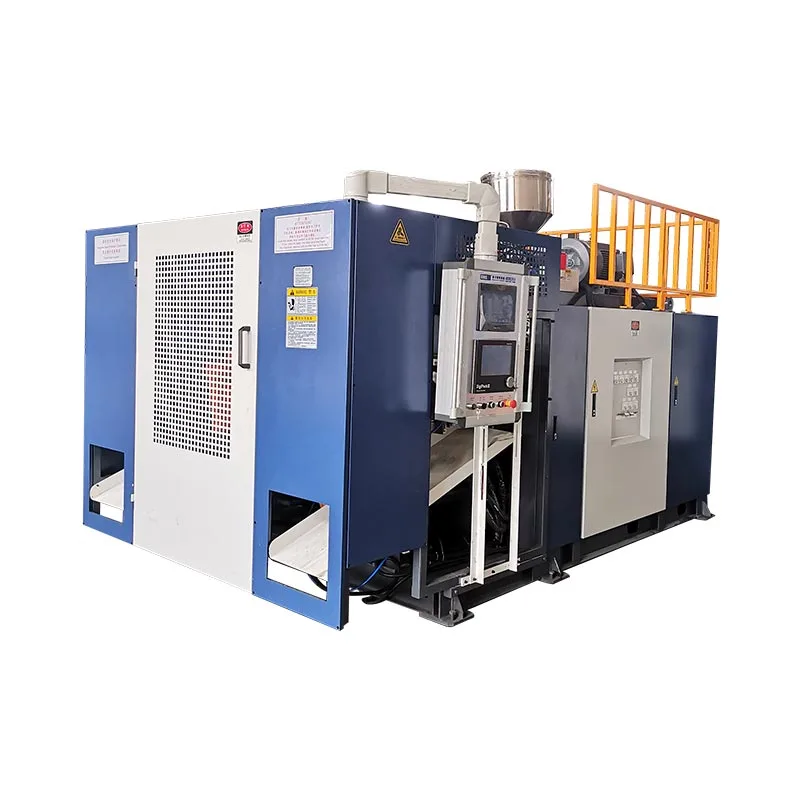
Mesin pengacuan tamparan IBC 1000L membentuk bekas dalam plastik. Ia tidak membuktikan IBC lengkap dengan sendirinya. Pilih dan terima mesin terhadap botol dalam yang diluluskan, sangkar, palet, penutup, sistem bahan, acuan, pemasangan hiliran dan ujian pakej yang diperlukan.
Kapasiti besar menjadikan projek IBC kelihatan seperti latihan saiz mesin. Kerja sukar terletak di antara muka. Pembukaan atas mesti memenuhi penutupan. Alur keluar bawah mesti memenuhi akses injap dan sangkar. Badan acuan mesti duduk dengan betul di atas palet. Sangkar mesti melindungi bekas dalam tanpa membuat sentuhan yang merosakkan.
Panduan ini menukar antara muka tersebut menjadi input mesin dan bukti ujian kilang. Ia menggunakan platform 1000L IBC Kinggle semasa sebagai rujukan peralatan yang diterbitkan.

Produk adalah satu sistem yang dipasang
Botol dalam sesuai dengan sangkar, palet, injap dan sambungan pengisian.
Kepala, profil parison, acuan dan penyejukan membuat peta dinding yang diluluskan.
Ambil keluar, pemangkasan, pemasangan dan ujian mengekalkan output yang diterima yang diperlukan.
Percubaan memautkan setiap unit yang diterima kepada bahan, tetapan, ukuran dan keputusan ujian.
KGB1000L-IBC, manakala jadual spesifikasinya menggunakanKGS1000L-IBC. Barisan kitaran kering juga dipaparkan150 L, yang bukan kadar yang boleh digunakan. Artikel ini memanggil peralatan sebagai platform Kinggle 1000L IBC sehingga halaman langsung dan sebut harga menggunakan satu kod model dan unit output yang disahkan.Tentukan apa yang dibekalkan oleh mesin acuan tamparan 1000L IBC
Mesin pengacuan tamparan membuat badan plastik. Dalam terminologi IBC, badan itu sering dipanggil botol dalam, bekas dalam, pelapik atau bekas dalam. Bahasa carian berbeza mengikut pasaran. Perjanjian teknikal harus menggunakan satu istilah terkawal.
IBC komposit lengkap mengandungi lebih daripada badan acuan itu. Struktur luar mungkin termasuk sangkar logam dan palet. Penutupan, gasket, injap pelepasan bahagian bawah, label dan tanda pengenalan melengkapkan pakej. Peralatan pemasangan dan stesen ujian mungkin terletak di luar sel pengacuan.
Perbezaan itu mempunyai kesan praktikal. Pembekal mesin boleh membuktikan proses pengacuan dan dimensi termasuk dalam percubaan yang dipersetujui. Pemilik IBC yang lengkap mesti membuktikan bahawa semua komponen yang dibekalkan berfungsi bersama. Jika sangkar, palet atau injap datang daripada pembekal lain, pembeli memerlukan kawalan antara muka merentas syarikat.
Peraturan Amerika Syarikat semasa memberikan contoh yang jelas.49 CFR 178.707menerangkan IBC komposit sebagai pembungkusan luar tegar yang melampirkan bekas dalam plastik. Ia mengatakan bekas dalam dan pembungkusan luar membentuk pakej penting. Ia juga mengatakan bekas dalam tidak bertujuan untuk melaksanakan fungsi pembendungannya tanpa pembungkusan luar.
Peraturan itu adalah khusus pasaran, tetapi pelajaran kejuruteraan berjalan dengan baik. Jangan terima botol dalam secara berasingan jika produk komersial ialah IBC yang dipasang. Bawa sangkar pengeluaran, palet, penutup atas, injap dan gasket ke dalam pelan kelayakan.
Sebut harga hendaklah menyatakan sempadan pembekal mesin. Namakan acuan, robot, deflashing, penguji kebocoran, penghantar dan peralatan pemasangan yang dibekalkan. Tandai semua komponen dan perkhidmatan yang dibekalkan oleh pembeli. Lukisan sempadan berwarna lebih berguna daripada senarai panjang "aksesori standard".
Kawal botol dalam, sangkar, palet dan injap pada satu lukisan
Lukisan botol dalam tidak boleh berhenti pada dimensi luarnya. Ia mesti menunjukkan bagaimana botol memenuhi seluruh IBC. Bina satu lukisan kawalan antara muka dengan rujukan kepada lukisan komponen yang diluluskan.
Mulakan di bahagian atas. Rakam bukaan pengisian, antara muka benang atau penutupan, muka pengedap, pelepasan penutup dan akses sangkar. Tambahkan ketinggian permukaan atas berbanding sangkar. Penutupan boleh memenuhi toloknya sendiri tetapi menjadi sukar untuk dipasang apabila botol dalam berada terlalu tinggi atau terlalu rendah.
Pindah ke saluran keluar bawah. Tunjukkan garis tengah alur keluar, sudut, sokongan, sambungan injap dan kelegaan melalui sangkar. Sertakan hubungan palet. Botol suam mungkin berubah bentuk semasa penyejukan, jadi ukur antara muka selepas tempoh penyaman yang dipersetujui.
Petakan kenalan sangkar. Tandakan jejari sudut, zon panel dan sebarang sokongan tempatan. Sentuhan mungkin berubah apabila unit yang diisi dikendalikan atau disusun. Botol dalam harus terletak di tempat yang diharapkan oleh reka bentuk. Ia tidak sepatutnya bergantung pada bonjolan yang tidak disengajakan untuk sokongan.
| Antara muka | Bukti terkawal | Keputusan mesin atau acuan |
|---|---|---|
| Pembukaan dan penutup atas | Selesai lukisan, kedap muka, tolok dan pelepasan penutup | Alatan leher, susunan tiupan, penyejukan dan pemangkasan |
| Alur keluar dan injap bawah | Garis tengah, sudut, sokongan, gasket dan akses sangkar | Sisipan acuan, profil dinding tempatan, penyejukan dan kemasan |
| sangkar luar | Sampul dalaman, lokasi rel dan zon sentuhan botol | Geometri botol, peta dinding dan keadaan pelepasan |
| Pallet atau pangkalan | Geometri pencari, permukaan sokongan dan kelegaan pengendalian | Bentuk acuan asas, sokongan bawa keluar dan lekapan selepas penyejukan |
| Label dan tanda kawasan | Kerataan, kedudukan dan pengenalan yang diperlukan | Permukaan acuan, profil dinding dan pengendalian hiliran |
Nomborkan setiap antara muka. Gunakan nombor yang sama dalam lukisan acuan, pelan pemeriksaan dan laporan percubaan kilang. Apabila satu dimensi gagal, pasukan boleh mengesannya kepada perkakas, penyejukan, penyingkiran atau pemasangan tanpa mempertikaikan tentang kawalan lukisan.
Kinggle'sproses jualanmeminta foto produk, lukisan, berat, saiz, bahan, ketebalan, keluaran dan rintangan kimia. Untuk projek IBC, tambahkan lukisan sangkar, palet, injap dan penutup pada pakej itu.
Baca sampul mesin 1000L yang diterbitkan tanpa membacanya secara berlebihan
Kinggle'sHalaman produk 1000L IBCmenyediakan sampul perbandingan. Ia menyenaraikan kelas kontena maksimum 1000 L, mesin 55 t dan saiz mesin 9.5 x 5.1 x 6.5 m. Susun atur akhir masih memerlukan akses, penyelenggaraan dan ruang tambahan.
Jadual pengapit awam menyenaraikan 1000 kN, plat 1800 x 1600 mm dan saiz acuan maksimum 1600 x 1500 mm. Ia memberikan julat ketebalan acuan 1200 hingga 1400 mm. Angka-angka ini menyokong semakan kesesuaian acuan awal. Mereka tidak menggantikan lukisan pemasangan acuan lengkap.
Bahagian penyemperitan menyenaraikan dua skru 100 mm dengan nisbah 32 L/D. Kapasiti lebur HDPE yang diterbitkan ialah 180 kg/j setiap skru. Bahagian kepala mati menyenaraikan penumpuk 45 L dan rujukan berat penumpuk PE 33 kg.
| Item yang diterbitkan | Nilai laman web | Semakan projek yang diperlukan |
|---|---|---|
| Kelas kontena | 1000 L | Botol dalam yang diluluskan, pukulan kasar, acuan dan laluan penyingkiran |
| Saiz dan berat mesin | 9.5 x 5.1 x 6.5 m; 55 t | Lukisan akhir GA, asas, pemisahan pengangkutan dan pelan pengangkatan |
| Daya pengapit | 1000 kN | Kawasan yang diunjurkan, tekanan hembusan, picit-off dan margin |
| Saiz acuan maksimum | 1600 x 1500 mm | Acuan penuh, manifold, hos, bahagian bergerak dan pelepasan robot |
| Ketebalan acuan | 1200 hingga 1400 mm | Antara muka timbunan dan plat tertutup |
| Skru | 100 mm x 2; 32 L/D | Struktur lapisan, gred resin dan laluan cair tertib sebenar |
| Kapasiti cair HDPE yang diterbitkan | 180 kg/j x 2 | Pemulihan yang stabil dengan formulasi yang diluluskan |
| Rujukan akumulator | 45 L; 33 kg PE | Jisim parison kasar, rizab, asas resin dan profil |
| Tiup udara | 0.8 MPa; 2 m³/min | Aliran puncak, penerima, kualiti udara dan tekanan pada mesin |
| Air penyejuk | 0.3 MPa; 120 L/min | Suhu, beban haba, kualiti air dan keseimbangan litar |
| Rujukan kuasa yang diterbitkan | Purata 110 hingga 150 kW | Sempadan ukuran, produk, tetapan dan output yang diterima |
Baris kitaran kering halaman dipaparkan pada masa ini150 L. Liter bukan kadar kitaran. Jangan tukar baris itu kepada 150 keping sejam atau tuntutan keluaran lain. Minta Kinggle mengesahkan nombor dan unit yang dimaksudkan dalam petikan.
Setiap baris menjawab satu soalan sempit. Lebar acuan maksimum tidak membuktikan pelepasan robot. Jisim penumpuk tidak membuktikan berat botol dalam siap. Angka kapasiti cair tidak sama dengan output yang diterima. Sambungkan baris melalui produk yang diluluskan dan pelan percubaan.
Minta jadual beban bersambung juga. Barisan motor dan pemanas menerangkan komponen utama, tetapi beban terpasang akhir mungkin juga termasuk kawalan, pam, robot, pengendalian bahan dan alat bantu yang dipesan.
Bina keputusan penumpuk daripada neraca jisim terukur
Botol dalam yang telah siap hanyalah sebahagian daripada setiap pukulan. Parison juga membentuk denyar atas, ekor bawah, trim alur keluar dan sekerap proses lain. Penumpuk mesti membekalkan keseluruhan parison di bawah asas bahan yang diluluskan.
Timbang sampel pengeluaran yang diketahui jika ada. Tanggalkan penutup, injap dan mana-mana bahagian yang dipasang secara berasingan. Kemudian timbang atau anggaran setiap aliran trim. Pastikan anggaran terikat dengan reka bentuk acuan dan picit yang dicadangkan.
bekas dalaman siap + kilat atas + ekor bawah + trim alur keluar + sekerap acuan lain
Bandingkan keputusan ini dengan rujukan berat penumpuk PE 33 kg yang diterbitkan. Jangan bandingkan berat siap sahaja. Projek ini juga memerlukan rizab operasi. Susunan resin, warna dan lapisan yang dipilih mungkin mengubah asas jisim yang berguna.
Kelantangan mencipta semakan lain. Halaman ini menyenaraikan penumpuk 45 L. Hubungan antara isipadu dan jisim bergantung pada leburan sebenar dan definisi pengeluar. Jangan tukar 45 L terus kepada berat produk siap tanpa pengiraan pembekal.
Masa nyahcas akumulator adalah penting kerana parison yang panjang dan berat boleh melorot. Kepala mesti menyampaikan parison yang diprogramkan sebelum graviti mengubah pengagihan dinding di luar kawalan. Rekod tetingkap pelepasan, keadaan cair dan profil jurang mati semasa percubaan.
Pemulihan juga penting. Kedua-dua penyemperit mesti menyediakan pukulan seterusnya dalam kitaran pengeluaran. Bandingkan masa pemulihan yang diukur dengan kerja penyejukan dan hiliran. Kadar cair katalog yang tinggi tidak dapat membantu jika sistem bahan yang diluluskan pulih dengan perlahan atau sel hiliran sudah penuh.
Gunakan rekod jisim dengan Kinggle'spanduan pengaturcaraan parison. Jisim memberitahu anda berapa banyak bahan yang masuk ke dalam acuan. Peta dinding menunjukkan ke mana bahan itu pergi.
Beri setiap lapisan kerja bertulis sebelum memesan dua penyemperit
Halaman produk menerangkan pengeluaran berbilang lapisan dan menyenaraikan dua penyemperit. Itu adalah bukti platform berbilang aliran. Ia bukan spesifikasi lapisan yang lengkap.
Tulis fungsi setiap lapisan. Satu lapisan boleh menyediakan permukaan sentuhan terkawal. Satu lagi mungkin membawa pengisar semula dalam proses yang diluluskan. Perlindungan warna atau UV mungkin berada dalam aliran tertentu. Reka bentuk yang tepat bergantung pada produk, kandungan, pasaran dan program ujian yang diluluskan.
Kemudian tentukan bahan yang dibenarkan. Namakan gred resin, masterbatch, aditif dan sumber rerind. Rekod sama ada regrind hanya datang daripada proses pembuatan yang sama. Jangan gunakan perkataan "kitar semula" sebagai pengganti spesifikasi bahan terkawal.
Keperluan semasa Amerika Syarikat menggambarkan mengapa ini penting. Seksyen 178.707 memerlukan spesifikasi plastik yang diketahui untuk bekas dalam IBC komposit. Ia juga mengehadkan bahan terpakai melainkan diluluskan, sambil membenarkan sisa pengeluaran atau mengisar semula daripada proses pembuatan yang sama di bawah syarat yang dinyatakan. Pasaran lain mungkin menggunakan peraturan yang berbeza.
Nisbah lapisan memerlukan sasaran dan julat kerja. Nyatakan bagaimana nisbah akan ditetapkan dan diperiksa. Rekod suapan gravimetrik, semakan keluaran penyemperit atau analisis bahagian yang merosakkan mungkin menyokong pelan kawalan. Pilih kaedah sebelum percubaan kilang.
Lukisan kepala harus menunjukkan laluan cair. Kenal pasti penyemperit yang menyuap setiap lapisan. Catatkan bilangan petikan dan susunan pada dadu. Tambah prosedur pembersihan dan penukaran bahan. Jika projek itu akan menjalankan produk satu lapisan dan berbilang lapisan, tentukan prosedur penukaran dan semakan penerimaannya.
Penerangan mesin
Dua skru 100 mm yang diterbitkan dan pernyataan berbilang lapisan menunjukkan arah platform. Mereka tidak mentakrifkan fungsi atau nisbah lapisan tersusun.
Spesifikasi projek
Gambar rajah lapisan menamakan setiap aliran bahan, fungsi, nisbah sasaran, julat yang dibenarkan, kaedah pengesahan dan peraturan kawalan perubahan.
Jangan menjanjikan kos yang lebih rendah atau hayat yang lebih lama daripada pembinaan berbilang lapisan tanpa formula dan bukti ujian yang diluluskan. Hasil tersebut bergantung pada bahan yang dipilih, pengedaran dan reka bentuk IBC siap.
Periksa acuan, pengapit dan laluan parison sebagai satu sistem mekanikal
Acuan 1000L menduduki lebih daripada lebar dan ketinggian katalog. Ia termasuk manifold penyejuk, hos, perkakas leher, sisipan alur keluar, kawasan picit, mata angkat dan sebarang butiran bergerak. Robot dan botol dalam panas memerlukan laluan penyingkiran yang jelas.
Tindih lukisan acuan lengkap pada lukisan platen. Periksa batang pengikat, pengapit garis tengah, perkakasan pukulan dan sambungan servis. Semak ketebalan tertutup dan urutan pembukaan. Acuan boleh dimuatkan di antara plat dan masih menghalang pergerakan hos atau robot.
Pemilihan pengapit hendaklah menggunakan kawasan unjuran dan tekanan tiupan. 1000 kN yang diterbitkan ialah rujukan halaman mesin. Minta pengiraan projek. Sertakan daya cubitan dan margin yang dinyatakan. Panel rata yang besar boleh menghasilkan kawasan unjuran yang menuntut walaupun botol dalam adalah ringan untuk isipadunya.
Laluan parison memerlukan perhatian yang sama. Sahkan garis tengah die, panjang nyahcas, tangkapan acuan dan turutan penutup. Parison yang panjang boleh berayun atau meregang sebelum ditangkap. Profil mesti mengambil kira bahu, sudut, zon keluar dan tapak.
Kawasan cubitan memerlukan bahan yang mencukupi untuk mengimpal, namun bahan yang berlebihan meningkatkan pemangkasan dan penyejukan. Sisipan alur keluar memerlukan kawalan setempat. Bukaan atas memerlukan geometri yang stabil untuk penutupannya. Ciri-ciri ini terdapat pada peta dinding bernombor.
Venting dan kemasan permukaan menjejaskan pelepasan dan penampilan. Sangkar mungkin menyembunyikan beberapa panel, tetapi ia tidak dapat membaiki kecacatan acuan. Semak setiap bahagian kenalan dan label yang kekal berfungsi selepas pemasangan.
Kinggle'spanduan reka bentuk acuanpenutup fit, cubit-off, pengudaraan dan penyejukan. Gunakannya dengan lukisan pemasangan akhir, bukan sebagai senarai semak acuan generik.
Luluskan acuan hanya selepas pembekal mesin, pembuat acuan, pembekal sangkar dan pemilik IBC bersetuju dengan antara muka. Catatkan setiap semakan lukisan yang diluluskan dalam fail pembelian.
Lindungi geometri IBC melalui penyejukan, penyingkiran dan penyaman
Permukaan besar terus bergerak selepas acuan dibuka. Botol dalam mungkin kelihatan boleh diterima semasa dilepaskan dan hanyut semasa ia sejuk. Pergerakan itu boleh mengubah ketinggian penutupan, kedudukan injap atau sentuhan sangkar.
Reka bentuk litar penyejukan di sekitar zon terma. Bahu, bucu, leher, sisipan alur keluar dan penyokong asas mungkin memerlukan aliran yang berbeza. Namakan setiap litar pada lukisan acuan. Tambah suhu dan aliran masuk sasaran. Bacaan tekanan tunggal tidak dapat membuktikan penyejukan yang seimbang.
Ukur keadaan bekalan dan pemulangan semasa percubaan. Periksa aliran pada setiap litar yang dibenarkan oleh sistem. Rekod suhu acuan di lokasi yang dipersetujui. Jika satu zon kekal panas, jangan sembunyikannya dengan memanjangkan keseluruhan kitaran tanpa menyiasat litar.
Sokongan bawa keluar adalah sebahagian daripada penyejukan. Tentukan di mana robot mencengkam dan di mana botol itu mendarat. Panel hangat boleh berubah bentuk di bawah pencengkam sempit atau rel penghantar. Saluran keluar bawah mesti mengelakkan kesan. Tapak harus kekal disokong semasa bahagian mencapai kekuatan pengendalian.
Tetapkan masa penyaman sebelum semakan dimensi. Nyatakan keadaan persekitaran apabila ia penting. Gunakan masa yang sama untuk sampel percubaan dan pemeriksaan pengeluaran. Mengukur satu botol panas dan satu lagi sejuk menghasilkan bunyi yang kelihatan seperti hanyut proses.
Halaman produk menyenaraikan 0.3 MPa dan 120 L/min sebagai rujukan air penyejuk. Angka ini membantu merancang sambungan. Mereka tidak menyatakan suhu air atau jumlah kapasiti penyingkiran haba. Minta beban haba mesin dan acuan.
Jejaki masa penyejukan berbanding kualiti. Kinggle'spanduan masa kitaranmemisahkan penyejukan, pemulihan dan pengendalian. Sasaran berguna ialah kitaran stabil terpendek yang memenuhi pelan dimensi dan berfungsi.
Buktikan botol acuan terhadap bahagian sangkar pengeluaran, palet dan injap
Gunakan komponen niat pengeluaran semasa kelayakan. Sangkar prototaip atau palet yang diubah suai dengan tangan boleh menyembunyikan ralat antara muka. Catatkan pembekal, nombor bahagian dan semakan bagi setiap komponen pemasangan.
Mulakan dengan fit kering. Letakkan botol dalam berhawa dingin di dalam sangkar dan palet. Periksa kenalan pengesan, kelegaan panel, akses bukaan atas dan kedudukan alur keluar. Pasang injap dan penutup atas dengan alat dan kaedah tork yang ditetapkan jika berkenaan.
Ukur unit yang dipasang pada antara muka. Jangan ulangi setiap dimensi yang dibentuk. Fokus pada perkara yang mengawal pengisian, pelepasan, pengendalian, penyusunan dan penyediaan ujian. Gunakan tolok pergi atau tidak pergi yang mengurangkan pertimbangan pengendali.
Periksa sentuhan selepas pengendalian. Angkat atau gerakkan unit dengan kaedah yang diluluskan. Cari tanda baharu, titik tekanan tempatan atau pergerakan. Botol dalam dan sangkar harus berfungsi seperti yang dimaksudkan oleh reka bentuk, bukan hanya muat semasa pegun.
| Pemeriksaan perhimpunan | Apa yang hendak dirakam | Sambungan proses yang mungkin |
|---|---|---|
| Kemasukan sangkar | Kaedah pelepasan, gangguan, orientasi dan sisipan | Dimensi badan, penyejukan, ubah bentuk bawa keluar |
| Tempat duduk palet | Sentuhan sokongan, goyang, muat pencari dan ketinggian alur keluar | Bentuk asas, sokongan penyejukan dan sisipan acuan |
| Penutupan atas | Hasil tolok, muka pengedap dan ketinggian yang dipasang | Alatan leher, trim, pengecutan dan pengendalian |
| Injap bawah | Garis tengah, sudut, keadaan gasket dan akses sangkar | Sisipan alur keluar, pengedaran dinding dan kemasan |
| Unit siap | Pengenalpastian, keadaan visual dan semakan komponen yang boleh dikesan | Kawalan pemasangan dan pemeriksaan akhir |
Ujian kebocoran harus menggunakan persediaan yang diluluskan. Tentukan komponen yang dipasang, medium ujian, tekanan atau vakum, penstabilan, tempoh dan peraturan penolakan. Kaedah mesti sepadan dengan program produk yang berkenaan. Pemeriksaan cepat di tingkat kedai tidak menggantikan ujian rasmi secara automatik.
Kekalkan satu perhimpunan yang diluluskan sebagai sampel sempadan. Ambil gambar antara muka. Simpan resipi acuan, lot bahan, semakan sangkar, semakan palet, injap dan data penutupan dengan rekod sampel.
Asingkan FAT mesin daripada kelulusan jenis reka bentuk IBC yang lengkap
Ujian penerimaan kilang membuktikan sel pengacuan yang dipesan terhadap produk dan syarat yang dipersetujui. Ia tidak memberikan kelulusan untuk setiap IBC yang dipasang, bahan pengisi atau pasaran.
ThePeraturan Model PBB UNECE Rev. 24ialah penerbitan rujukan global 2025 semasa. Bab 6.5nya membincangkan pembinaan dan ujian IBC. Peraturan kebangsaan dan modal boleh menerima pakai edisi tertentu atau menambah keperluan. Sahkan pihak berkuasa yang berkenaan dan laluan ujian yang layak sebelum membekukan pelan pengesahan.
Jangan mulakan dengan ketinggian setitik tunggal ditemui dalam talian. Jenis reka bentuk, bahan, kandungan yang dimaksudkan, kumpulan pembungkusan, penyediaan, penyaman udara, penutupan dan urutan ujian yang lengkap mempengaruhi program. Pihak berkuasa yang berwibawa atau makmal bertauliah harus menentukan bukti yang diperlukan.
Kelayakan mesin masih harus mewujudkan bukti huluan yang berguna. Rekod spesifikasi bahan, susunan lapisan, jisim kasar dan bersih, peta dinding, dimensi, hasil kebocoran, resipi dan semakan komponen. Simpan sampel dari lot yang diuji. Maklumat ini membantu memautkan proses pembuatan kepada ujian pakej kemudian.
Asingkan tiga dokumen. Laporan FAT mesin merangkumi prestasi binaan dan proses. Laporan kelayakan pemasangan meliputi sangkar, palet, injap dan kesesuaian penutupan. Laporan ujian kawal selia meliputi jenis reka bentuk yang berkenaan. Setiap laporan hendaklah menyatakan skop dan hadnya.
Kawalan pengeluaran diteruskan selepas kelulusan. Uruskan perubahan pada resin, pigmen, perencat, regrind, nisbah lapisan, acuan, penutupan, injap, sangkar dan palet melalui sistem kualiti yang diluluskan. Perubahan kecil boleh menjejaskan asas yang digunakan untuk ujian.
Untuk barisan pembungkusan terkawal yang lebih kecil,Panduan sel dram kimia KGB200L/LPmenunjukkan perbezaan yang sama antara bukti mesin dan kelulusan pakej.
Ukur output pada pintu sel terakhir yang diterima
Halaman produk semasa tidak menyediakan kadar pengeluaran yang boleh digunakan. Paparan baris kitaran keringnya150 L, jadi artikel ini tidak membuat kesimpulan sejam. Projek ini memerlukan sasaran keluaran yang diterima berdasarkan botol dalam sebenar dan sel lengkap.
Pilih sempadan keluaran dahulu. Botol dalam acuan sejam mengukur sel acuan. IBC yang dipasang dan diuji bocor setiap jam mengukur sistem yang lebih besar. Kedua-dua nombor boleh berguna, tetapi mereka tidak sepatutnya berkongsi satu label.
botol dalam yang melepasi pemeriksaan pengacuan yang dipersetujui ÷ diperhatikan minit x 60
unit yang dipasang melepasi pintu akhir yang dipersetujui ÷ minit diperhatikan x 60
Kira semua bermula, menolak dan berhenti. Kelaskan punca. Pemulihan penyemperitan, penyejukan, pengendalian robot, pemangkasan, pemasukan sangkar, pemasangan injap dan ujian kebocoran masing-masing boleh menetapkan kadar sel. Gerbang stabil paling perlahan menentukan keluaran siap.
Permintaan bahan harus menggunakan jisim pukulan kasar dan peristiwa pengacuan. Berat botol dalaman yang telah siap terlepas kehilangan pemangkasan dan permulaan. Laporkan kilogram kasar setiap botol yang diterima serta kepingan sejam.
Tenaga memerlukan sempadan yang sama. Kinggle menerbitkan 110 hingga 150 kW sebagai rujukan kuasa purata untuk platform. Ia bukan kWj setiap IBC. Catatkan titik pengukuran yang dipilih, keadaan pengeluaran, tempoh larian dan kiraan yang diterima. Thepanduan pengukuran tenagamenjelaskan perbezaan itu.
Gunakan percubaan yang cukup lama untuk mendedahkan pemulihan dan baris gilir hiliran. Letupan pendek boleh menunjukkan gerakan mesin tetapi terlepas hanyut bahan, ketidakseimbangan penyejukan atau pengumpulan sangkar.
Papan pemuka yang berguna termasuk botol acuan yang diterima, IBC lengkap yang diterima, hasil lulus pertama, kilogram kasar setiap botol yang diterima, jisim trim, kitaran purata, masa henti dikira dan tenaga bagi setiap unit yang diterima. Tentukan setiap istilah dalam protokol penerimaan.
Rancang bangunan di sekeliling lukisan susunan am semasa
Mesin 55 t memerlukan lebih daripada luas lantai. Bangunan mesti menyokong pemasangan, penyelenggaraan, pergerakan bahan dan akses selamat. Mulakan dengan lukisan susunan am semasa pembekal untuk semakan yang dipesan.
Jadual awam menyenaraikan mesin 9.5 x 5.1 x 6.5 m. Lukisan halaman produk memaparkan dimensinya sendiri. Anggap lukisan itu sebagai rujukan visual sehingga Kinggle mengesahkan semakan lukisan yang sepadan dengan petikan. Jangan gunakan imej web untuk mereka bentuk asas.

Tandakan laluan acuan. Sertakan saiz pintu, kapasiti lantai, ketinggian cangkuk kren, mata angkat dan penyimpanan. Tunjukkan ruang tarik skru dan akses kepada kepala penumpuk. Tambahkan tangga selamat dan akses platform di sekeliling peralatan bertingkat.
Petakan aliran bahan dari storan ke setiap penyemperit. Tambah masterbatch, regrind, conveying, grinding dan kawalan habuk. Simpan trim bersih berasingan daripada sisa campuran. Tunjukkan cara corong penuh atau talian balik yang disekat akan diservis.
Gunakan helaian utiliti khusus projek. Halaman ini menyenaraikan 0.8 MPa dan 2 m³/min untuk udara tiupan. Ia menyenaraikan 0.3 MPa dan 120 L/min untuk air penyejuk. Rancang tekanan pada mesin, aliran puncak, penerima, rawatan, suhu bekalan, keadaan kembali dan penolakan haba.
Reka bentuk elektrik memerlukan beban bersambung, voltan, kekerapan, perlindungan, laluan kabel dan beban tambahan. Rujukan purata 110 hingga 150 kW yang diterbitkan bukanlah beban bersambung. Sertakan penyejuk, pemampat, peralatan bahan, pengisar, pemasangan dan stesen ujian dalam jumlah loji.
Gunakan Kinggle'spanduan keperluan utilitiuntuk membina lembaran sempadan. Bekukan helaian itu dengan reka letak dan lukisan asas.
Ikuti satu lot IBC yang boleh dikesan melalui ujian penerimaan kilang
FAT berguna bermula sebelum mesin berjalan. Setuju lukisan botol dalam, semakan komponen, resin, struktur lapisan, peta dinding, pelan sampel, sempadan keluaran dan had penerimaan. Namakan instrumen dan kaedah ujian.
- Sahkan platform yang dipesan.Semak kod model akhir, penyemperit, kepala penumpuk, susunan pengapit, pengawal, robot, perkakasan tiupan, pengawal dan alat bantu terhadap kontrak.
- Sahkan utiliti dan penentukuran.Catatkan keadaan kuasa, udara dan penyejukan. Senaraikan alat pengukur dan status penentukuran.
- Muatkan bahan terkawal.Catatkan setiap gred resin, lot, warna, aditif dan aliran regrind. Sahkan laluan suapan ke setiap penyemperit.
- Menstabilkan proses pengacuan.Jangkau pemulihan berulang, pelepasan, penyejukan acuan, penyingkiran dan pemangkasan sebelum larian rasmi bermula.
- Membekukan resipi permulaan.Simpan suhu, kelajuan, tetapan lapisan, profil parison, pemasaan, tekanan dan tetapan hiliran di bawah satu semakan.
- Jalankan tetingkap pengeluaran yang dipersetujui.Kiraan bermula, botol yang diterima, penolakan dan setiap perhentian. Pastikan kod sebab khusus.
- Ukur pelan acuan.Periksa jisim bersih dan kasar, trim, peta dinding, bukaan, alur keluar, tapak, geometri badan, rupa dan hasil kebocoran.
- Memasang komponen pengeluaran.Pasangkan sangkar, palet, penutup atas, injap dan gasket yang diluluskan. Lengkapkan tolok antara muka dan semakan pemasangan.
- Tutup bungkusan bukti.Kekalkan sampel berlabel, eksport resipi akhir dan rekod setiap sisihan terbuka dengan pemilik dan kaedah ujian semula.
Pilih sampel dari permulaan, tengah dan akhir larian rasmi. Labelkan mereka dengan masa dan semakan resipi. Simpan semakan sangkar, palet, injap dan penutupan dengan rekod sampel.
Gunakan stesen hiliran sebenar apabila boleh. Sampel yang dipotong tangan mungkin lulus manakala lekapan trim pengeluaran merosakkan alur keluar. Ujian kebocoran makmal mungkin menyembunyikan baris gilir di penguji talian yang dirancang.
Jangan campurkan kelulusan kawal selia ke dalam tandatangan umum FAT. Jika ujian rasmi disaksikan, lampirkan protokol ujian yang berasingan dan laporkan. Nyatakan jenis reka bentuk, penyediaan sampel dan kuasa.
Ambil gambar papan nama mesin, pengenalan acuan dan sampel yang disimpan. Simpan sejarah penggera dan kaunter pengeluaran pada penghujung larian. Rekod sebarang campur tangan manual yang menukar botol, walaupun apabila pemeriksaan akhir berlalu. Butiran ini membantu pasukan tapak menghasilkan semula keadaan yang diterima selepas pemasangan.
Proses jualan Kinggle termasuk pemeriksaan dan jemputan untuk menyertai ujian. Gunakanpanduan FAT mesinuntuk menentukan rekod. Semak rakaman peralatan yang tersedia di Kinggle'shalaman videosebelum lawatan supaya pasukan dapat menyediakan soalan berfokus.
Hantar fail projek IBC sedia sebut harga dan bukannya volum sahaja
Permintaan yang menyatakan hanya "mesin IBC 1000L" menyebabkan kerja penting tidak ditentukan. Hantar lukisan dan gambar botol dalam yang diluluskan. Tambah sampel fizikal apabila praktikal. Nyatakan kapasiti nominal dan kandungan yang dimaksudkan.
Sertakan berat acuan bersih, anggaran pukulan kasar, peta pangkas dan peta ketebalan dinding. Namakan setiap aliran resin, bahan tambahan, warna dan peraturan regrind. Lampirkan gambarajah lapisan dan kaedah pengesahan.
Tambah lukisan sangkar, palet, penutup atas, injap bawah dan gasket. Tandakan antara muka terkawal. Nyatakan siapa yang membekalkan setiap komponen semasa percubaan acuan, FAT dan permulaan tapak.
Senaraikan semua semakan produk. Sertakan dimensi, tolok, masa penyaman udara, kaedah kebocoran dan pemeriksaan pemasangan. Kenal pasti sebarang program jenis reka bentuk yang berkenaan, pihak berkuasa kompeten atau makmal ujian. Jangan tampal senarai ujian generik daripada pasaran lain.
Tentukan output yang diterima pada get yang betul. Nyatakan corak anjakan yang dirancang dan permintaan tahunan. Terangkan robot bawa keluar, pemangkasan, sokongan penyejukan, pemasukan sangkar, penutupan dan pemasangan injap, ujian kebocoran, penandaan dan aliran palet.
Sediakan voltan kilang, kekerapan, udara dan penyejukan yang tersedia, keadaan ambien, ketinggian, pelan lantai, data kren dan laluan akses. Minta susunan am terakhir, beban asas, lembaran utiliti dan pemisahan pengangkutan.
Maklum balas pembekal harus menamakan model mesin akhir dan semakan. Ia harus merangkumi seni bina extruder dan kepala, asas penumpuk, sampul acuan, semakan pengapit, sempadan tambahan, protokol penerimaan dan penyerahan data.
Gunakan Kinggle'spusat muat turununtuk dokumen semasa. Hantar fail projek terkawal melaluihalaman kenalan. Sebut harga kemudiannya boleh menjawab projek IBC sebenar dan bukannya label 1000L yang luas.
Soalan lazim
Jawapan ini menangani isu pemilihan mesin yang paling kerap mengubah skop, percubaan atau pelan kilang. Data model yang diterbitkan kekal sebagai rujukan permulaan. Perjanjian teknikal yang ditandatangani harus mengawal sistem yang dipesan.
Apakah sebenarnya yang dihasilkan oleh mesin pengacuan tamparan IBC 1000L?
Ia membentuk bekas dalaman plastik, juga dipanggil botol atau pelapik dalam. IBC komposit lengkap juga termasuk sangkar atau pembungkusan luarnya, palet, penutup atas, injap bawah, gasket dan perkhidmatan atau bahagian struktur lain.
Apakah nombor model mesin IBC 1000L Kinggle?
Halaman bahasa Inggeris semasa tidak konsisten. Ringkasan produknya menunjukkan KGB1000L-IBC, manakala jadual spesifikasi menunjukkan KGS1000L-IBC. Sahkan kod model akhir dan semakan dalam petikan, lukisan, papan nama dan manual.
Adakah nilai penumpuk 33 kg yang diterbitkan bermakna botol siap 33 kg?
Tidak. Halaman melabelkan 33 kg sebagai rujukan berat penumpuk PE. Jisim parison kasar termasuk bekas dalam yang telah siap dan semua trim acuan. Sahkan asas resin, simpanan, struktur lapisan dan pengiraan pukulan lengkap.
Apakah keluaran pengeluaran platform Kinggle 1000L IBC?
Baris kitaran kering semasa memaparkan 150 L, yang bukan unit kadar pengeluaran yang boleh digunakan. Jangan membuat kesimpulan sejam. Tentukan botol acuan yang diterima atau IBC lengkap yang diterima setiap jam dan buktikan kadar itu semasa percubaan pengeluaran yang dipersetujui.
Mengapakah sangkar dan palet mesti ada semasa percubaan mesin?
Botol mesti muat dan berfungsi di dalam pemasangan lengkap. Sangkar pengeluaran, palet, penutup dan injap mendedahkan ralat pada ketinggian, kedudukan alur keluar, sokongan, kelegaan dan pengendalian yang boleh terlepas daripada pemeriksaan botol terpencil.
Apakah maklumat yang perlu saya hantar untuk sebut harga mesin IBC 1000L?
Hantar lukisan botol dalam, sampel, berat, peta dinding, bahan, reka bentuk lapisan dan anggaran trim. Tambah lukisan sangkar, palet, penutupan dan injap, ujian, sasaran keluaran, skop hiliran, susun atur kilang dan keadaan utiliti.
Bina cadangan mesin di sekeliling IBC yang lengkap
Hantar Kinggle fail botol dalam terkawal, antara muka komponen, bahan dan pelan lapisan, sasaran output, ujian dan utiliti kilang. Pasukan kejuruteraan kemudiannya boleh mengesahkan platform 1000L, acuan, tambahan dan skop penerimaan.
Minta penyelesaian mesin IBC 1000L